Lingua
Ogni bobina di filo che entra in un'officina di formatura porta con sé una decisione: è meglio realizzare questa parte su una macchina per molle a camme, un avvolgitore dedicato o un Macchina per la formatura di fili CNC ? La risposta breve per la maggior parte delle linee di produzione moderne è la macchina per la formatura del filo CNC, perché converte le modifiche alla forma in modifiche al software anziché in modifiche all'attrezzeria. Una volta memorizzato il programma, la stessa macchina può passare dal semplice gancio all'attacco tridimensionale multipiega, all'incirca nel tempo necessario al caricamento di un nuovo file.
Questa guida spiega cosa fa effettivamente una macchina per la formatura di fili CNC, come la configurazione dei suoi assi cambia capacità, dove si sovrappone agli avvolgitori a molla e cosa verificare prima di impegnare capitale in una. La conclusione è immediata: se il mix di componenti include molle di torsione, fermagli per cavi, ganci, staffe o qualsiasi geometria che si piega su più di un piano, questa classe di macchine offre la più ampia gamma utilizzabile per dollaro di qualsiasi attrezzatura per la formatura di cavi.
Il limite di capacità di una macchina per la formatura di fili CNC è più ampio di quanto molti acquirenti ritengano. Non si limita alle molle elicoidali, sebbene possa produrre molte famiglie di molle. Il vero punto di forza della macchina è creare forme dal filo che richiede piegatura in diverse direzioni, formando anelli alle estremità, torcendo le gambe e tagliando in modo netto. Rispetto a una macchina a camme meccanica, la versione CNC elimina i tempi e i costi di progettazione, taglio e prova delle camme per ogni nuova parte.
C'è un confine importante. Se hai bisogno di un design di molla a compressione singola in volume molto elevato per mesi alla volta, una macchina avvolgitrice per molle CNC dedicata di solito la produrrà più velocemente. Le macchine per la formatura del filo CNC guadagnano la loro posizione quando la varietà dei pezzi è elevata e i cambi sono frequenti , che è la condizione normale nella produzione a contratto e nei negozi di fornitura OEM.
Tutte le macchine per la formatura del filo CNC seguono la stessa sequenza: raddrizzare, avanzare, piegare, tagliare. Le differenze tra i modelli dipendono dal numero di assi di piegatura che agiscono simultaneamente sul filo, dalla precisione con cui viene controllata la lunghezza di avanzamento e dalla velocità con cui il sistema di controllo ricalcola le posizioni degli utensili per un nuovo programma pezzo.
Dal punto di vista del flusso di lavoro, ogni piega, lunghezza di avanzamento e posizione di taglio è definita nel controller come valore di coordinata. Questo è ciò che rende il cambio rapido: non si modifica fisicamente il sistema di generazione della forma oltre a cambiare la guida e il blocco utensile. La stessa logica rende possibile anche la correzione automatica, poiché il sistema di controllo può confrontare le posizioni comandate con il feedback effettivo di ciascun servoasse.
Il conteggio degli assi è la specifica più citata nella formatura dei fili perché è correlata alla complessità della geometria che è possibile costruire in un unico passaggio. Di norma, non acquistare più assi di quelli giustificati dalla roadmap del prodotto; una macchina a 10 assi costa di più da utilizzare, programmare e mantenere rispetto a una macchina a 3 assi. Allo stesso tempo, se si accetta di lavorare con piegature su più piani, le specifiche insufficienti comportano cicli più lenti, operazioni secondarie manuali e qualità delle parti incoerente.
| Assi | Formare la libertà | Parti tipiche | Gamma tipica di cavi |
|---|---|---|---|
| 3 assi | Avanzamento, piegatura orizzontale, taglio | Ganci, clip semplici, piccole molle a estensione | da 0,3 a 3,0 mm |
| 5 assi | Aggiunge gli assi dello strumento per il movimento fuori piano | Molle di torsione, clip 3D, piccole staffe automobilistiche | da 0,5 a 5,0 mm |
| 6/7 assi | Più posizioni simultanee degli utensili | Forme 3D multi-piega con raggi stretti | da 1,0 a 6,0 mm |
| 10 assi | Due bracci formatori con controllo multiutensile | Molle 3D complesse e assemblaggi formati | da 1,5 a 10,0 mm |
| Senza camme a 12 assi | Massima mobilità degli utensili, senza camme | Parti complesse mediche, aerospaziali e ad alto mix | da 0,5 a 12,0 mm |
Una macchina a 3 assi è il punto di ingresso a basso costo e rimane la configurazione più popolare per le officine le cui parti sono ganci piatti, clip e molle semplici. Quando i tuoi ingegneri iniziano a progettare molle di torsione con gambe sfalsate o forme di filo che si piegano su due piani, il passaggio a una macchina a 5 assi elimina la maggior parte dei compromessi sugli utensili. 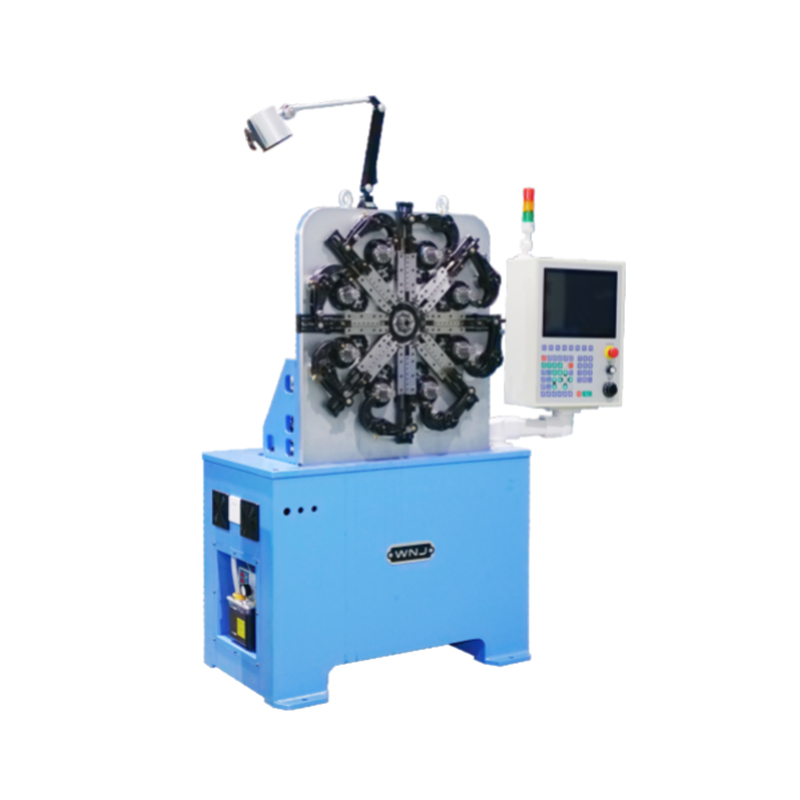 Macchina per la formatura di molle a 3 assi CNC-625D per molle semplici Questa macchina formatrice a 3 assi offre il costo di ingresso più basso per i negozi che producono ganci piatti, clip e molle semplici. Il suo controllo a quattro assi consente il funzionamento a fase singola o sincrono con arresto automatico per le parti difettose. Visualizza il prodotto → Per riferimento, la macchina di formatura a 3 assi di classe 625D della gamma WNJ copre questo segmento, mentre la serie 625Z/635Z/650Z estende lo stesso principio di formatura a cinque assi controllati.
Per le officine che prevedono cicli di produzione misti, le configurazioni senza camme a 10 e 12 assi forniscono il campo operativo più ampio. Il loro vantaggio è il movimento simultaneo di più portautensili, che riduce il tempo di ciclo su parti che altrimenti necessiterebbero di indicizzazione o riposizionamento. Il compromesso è un requisito di programmazione più ripido e un prezzo di acquisto più elevato.
Le persone usano spesso i due termini in modo intercambiabile, ma si riferiscono a punti di forza diversi. Una macchina per l'avvolgimento di molle CNC è ottimizzata per forme elicoidali ad alta velocità, mentre una macchina per la formatura di fili CNC è ottimizzata per forme di filo 3D arbitrarie e tipi di molle che necessitano di piegatura anziché avvolgimento. La scelta corretta dipende dalla geometria della parte dominante, non solo dalla marca della macchina o dal prezzo.
Molte linee di produzione di molle mantengono entrambi i tipi di macchine fianco a fianco. Se prevedi che una macchina per la formatura del filo sostituisca un avvolgitore per lavori di compressione diretta, confronta i tempi di ciclo reali sul tuo diametro di filo prima di impegnarti. Per le parti che combinano sezioni elicoidali con gambe e curve, una macchina per la formatura di fili con un accessorio a mandrino può spesso consolidare ciò che altrimenti richiederebbe due macchine. Quando la parte ha principalmente la forma di un filo piegato piuttosto che di un'elica, una macchina piegafilo a 4 assi è l'opzione più mirata. 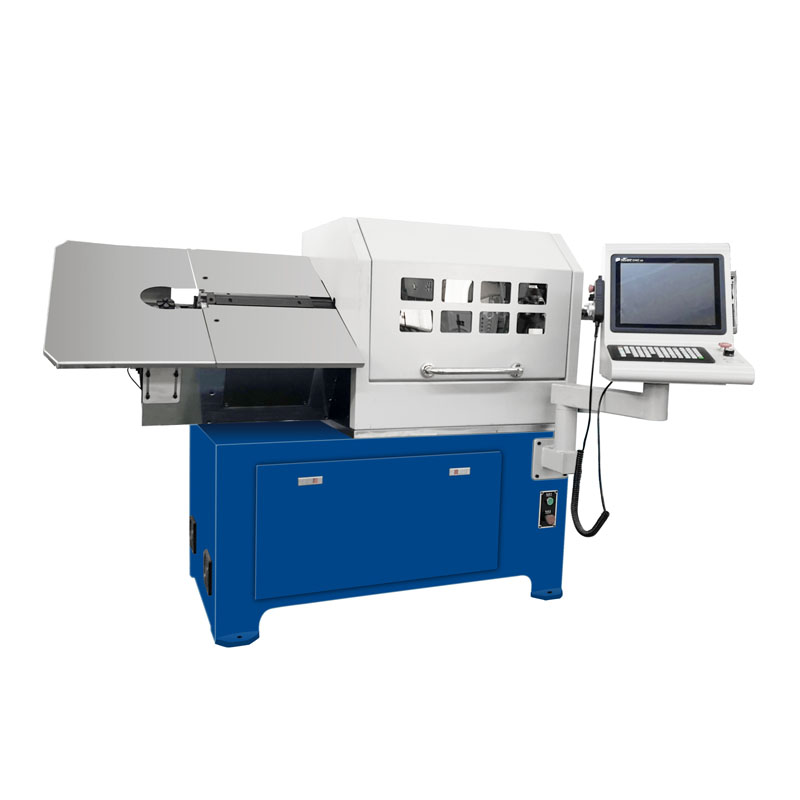 Macchina piegatubi CNC a 4 assi ZW-480 per forme di filo piegato Quando la tua parte è principalmente una forma di filo piegato piuttosto che un'elica, questa macchina piegatrice a 4 assi fornisce un'efficienza mirata. Il design del collegamento a quattro/sette assi garantisce alta precisione e prestazioni stabili in diverse applicazioni di piegatura del filo. Visualizza il prodotto →
Le macchine per la formatura del filo CNC non si limitano ai produttori di molle. La stessa logica di piegatura e taglio è presente in quasi tutti i prodotti ingegnerizzati che contengono un componente in filo formato. Le pagine delle applicazioni sul sito WNJ identificano otto verticali in cui questa attrezzatura viene utilizzata quotidianamente:
Il filo conduttore è la coerenza dimensionale. Nella produzione automobilistica, ad esempio, una molla del sedile che si sposta di un millimetro nell'angolo delle gambe può creare rumore e usura prematura nell'assemblaggio finale. Una macchina a cinque assi mantiene il percorso utensile con una ripetibilità sufficiente affinché ogni parte in uscita dalla linea corrisponda al campione approvato. 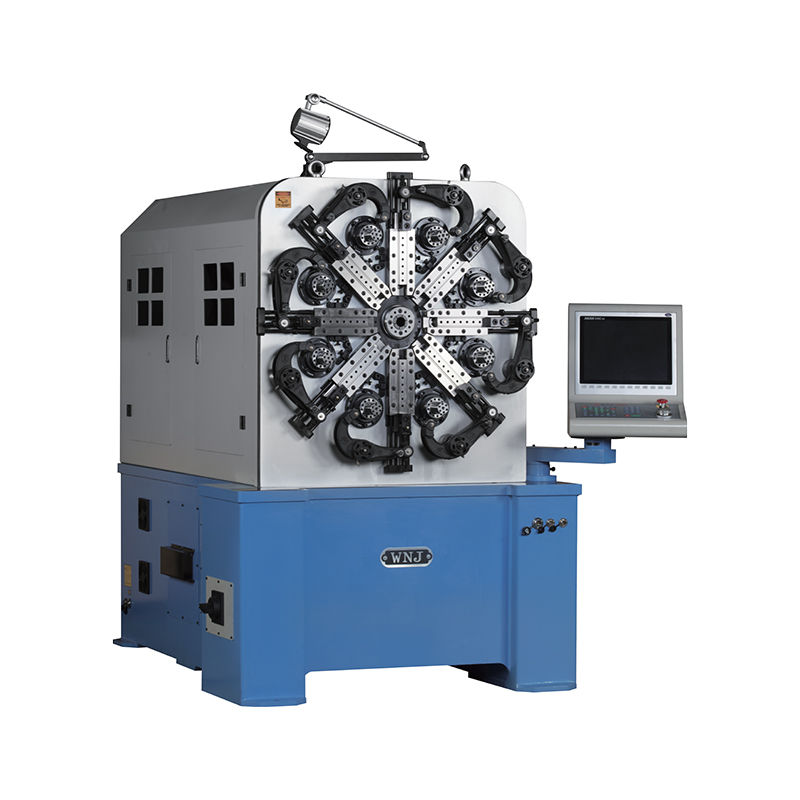 Macchina per la formatura di molle a 5 assi CNC-635Z per una precisione dimensionale costante Questa macchina di formatura a cinque assi offre la ripetibilità richiesta per le molle dei sedili automobilistici e parti di precisione simili. Il meccanismo rotante di alimentazione del filo facilita la configurazione, mentre il controllo a cinque assi mantiene tolleranze strette sugli angoli e sui diametri delle gambe. Visualizza il prodotto → Ecco perché i produttori di questi settori richiedono parti di prova realizzate con il proprio materiale prima di approvare una macchina.
Prima di confrontare i cartellini dei prezzi, confronta questi sette fattori. Una macchina più economica del 5% può costare il 20% in più in termini di attrezzature e tempi di fermo se le specifiche non corrispondono ai requisiti di diametro del filo e tolleranza.
Questi punti sono trattati in dettaglio pratico nella nostra guida su come scegliere la macchina a molla corretta . Il riassunto è semplice: lascia che sia la tua famiglia di componenti a definire le specifiche, quindi utilizza i componenti di prova per convalidare il comportamento reale prima dell'acquisto.
La precisione di una macchina per la formatura del filo CNC è il risultato delle condizioni meccaniche tanto quanto del software. Guide pulite, rulli allineati e sistemi di alimentazione correttamente tensionati mantengono le tolleranze ripetibili per migliaia di cicli. La routine quotidiana è breve, ma saltarla porta ad una deriva che appare solo nell'ispezione finale.
Gli operatori devono inoltre comprendere il normale rumore e le vibrazioni della macchina. Un rumore insolito proveniente dalla sezione di alimentazione o un cambiamento improvviso dell'angolo di piega solitamente compaiono prima di un guasto completo e un intervento tempestivo evita tempi di fermo più lunghi.
Macchina per molle CNC è un termine ampio che di solito copre sia gli avvolgitori che le macchine formatrici. In pratica, una macchina avvolgitrice per molle è ottimizzata per molle elicoidali, mentre una macchina per la formatura di fili produce forme di filo piegate, molle di torsione, molle di estensione e altre geometrie non elicoidali. La maggior parte delle fabbriche li utilizza entrambi per coprire l'intera gamma di prodotti.
I materiali comuni includono acciaio per molle al carbonio, qualità di acciaio inossidabile come 302, 304 e 316, bronzo fosforoso, rame al berillio, alluminio e vari fili rivestiti. I due limiti chiave sono la gamma di diametri del filo della macchina e la massima resistenza alla trazione che il sistema di alimentazione e raddrizzamento può sopportare. Se si prevede di utilizzare filo trafilato duro superiore a 2000 MPa, controllare il materiale del rullo raddrizzatore e il campo di pressione del rullo di alimentazione prima dell'acquisto.
Se la maggior parte delle parti sono clip e ganci a piano singolo, è sufficiente una macchina a 3 assi. Le molle di torsione con gambe sfalsate beneficiano del controllo a 5 assi. Le forme di filo 3D multipiano richiedono in genere 6 assi o più. Una regola pratica è scegliere un livello superiore alla complessità media attuale in modo da poter accettare una gamma più ampia di lavori senza acquistare una seconda macchina.
Sì, entro i limiti. Le molle di compressione con estremità chiuse e passo stretto sono il campo forte di un avvolgitore, ma una macchina per la formatura del filo dotata di uno strumento di passo e di un mandrino può produrre molle di compressione in modo efficiente a velocità moderate. È particolarmente interessante per i lotti piccoli, dove il tempo di cambio formato conta più della velocità massima del ciclo.
Per una semplice modifica della geometria all'interno dello stesso diametro del filo, le regolazioni degli utensili richiedono generalmente dai 15 ai 40 minuti più la selezione del programma. Se il diametro del filo cambia, si cambiano anche le guide, i rulli di alimentazione e gli strumenti di formatura, operazione che in genere richiede da una a due ore sulla maggior parte delle macchine. Un'alternativa azionata da camme richiederebbe il taglio e la prova di nuove camme, il che richiede molto più tempo.
La ripetibilità pratica è solitamente nell'intervallo da più o meno 0,5 a 1 grado per gli angoli di piegatura e più o meno 0,1 mm per le lunghezze, a seconda del diametro del filo, del comportamento di ritorno elastico e della consistenza del materiale. Conferma sempre queste cifre con una corsa di prova utilizzando il filo reale, poiché il ritorno elastico del materiale ha la maggiore influenza sulla geometria finale.
La scelta giusta dipende sempre dalla famiglia dei componenti e non dalla targhetta della macchina. Se il mix di prodotti comprende diverse forme di filo e geometrie di molle, una macchina per la formatura di fili CNC rimane l'unico pezzo di attrezzatura con la più ampia gamma utilizzabile. Verifica il conteggio degli assi, controlla la copertura del diametro del filo, conferma la rete di supporto e chiedi parti di prova realizzate con il tuo materiale prima di firmare. Questo processo richiede alcuni giorni, ma protegge l'investimento nella macchina per un decennio o più.

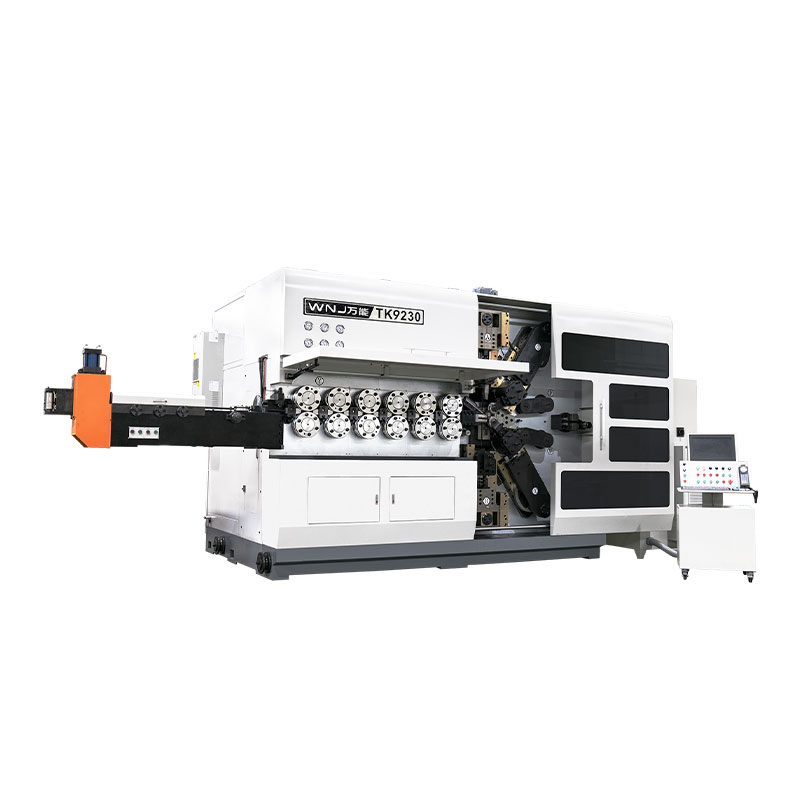
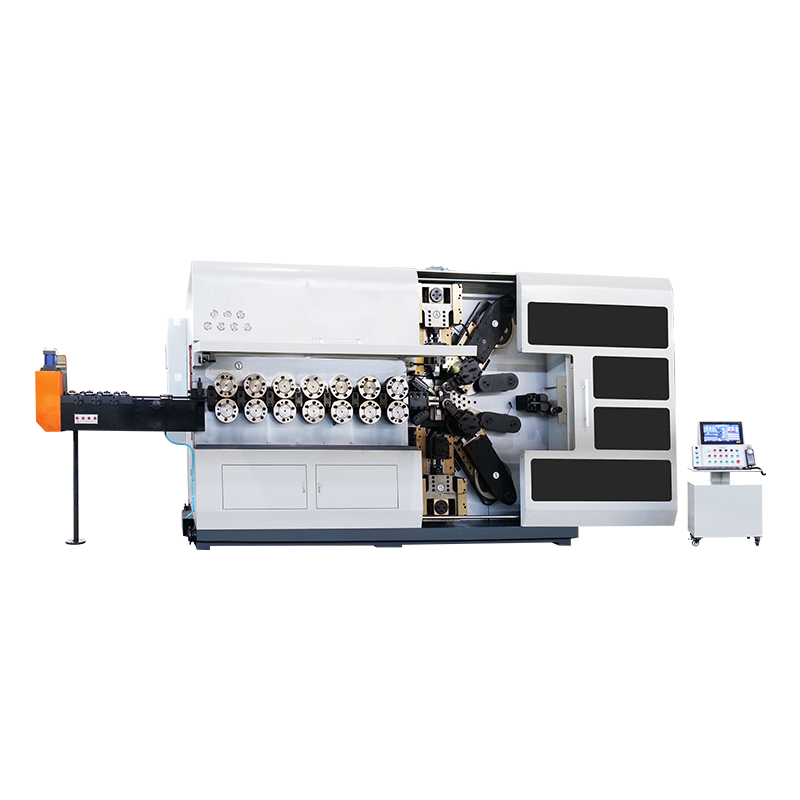
TK-13200, TK-7230 TK-13200, TK-7230 MACCHINA PER AVVOLGIMENTO MOLLA CNC 12 ASSI ...
Vedi dettagli
TK-13200, TK-7230 TK-13200, TK-7230 MACCHINA PER AVVOLGIMENTO MOLLA CNC 12 ASSI ...
Vedi dettagli
TK12120 TK-12120 MACCHINA PER AVVOLGIMENTO MOLLA CNC 12 ASSI ...
Vedi dettagli
TK-6160 MACCHINA PER ARROTOLARE MOLLA CNC TK-6160 ...
Vedi dettagli
TK-6120 MACCHINA PER ARROTOLARE MOLLA CNC TK-6120 ...
Vedi dettagli
TK-5200 MACCHINA PER AVVOLGIMENTO MOLLA CNC TK-5200 5 ASSI ...
Vedi dettagli
TK-5160 TK-5160 MACCHINA PER AVVOLGIMENTO MOLLA CNC A 5 ASSI ...
Vedi dettagli
TK-5120 TK-5120 MACCHINA PER AVVOLGIMENTO MOLLA CNC A 5 ASSI ...
Vedi dettagliCodice QR mobile