Lingua
Una macchina per l'avvolgimento di molle CNC è l'investimento più importante per un produttore di molle che vuole rimanere competitivo. A differenza delle macchine avvolgitrici meccaniche che si basano su camme e finecorsa, una macchina avvolgitrice a molla CNC controlla l'avanzamento del filo, la posizione del punto di avvolgimento, il movimento del passo e l'azione di taglio attraverso servoassi sincronizzati. Il risultato è una geometria della bobina ripetibile, modifiche di configurazione più rapide e tassi di scarto molto più bassi. Se il tuo piano di produzione prevede molle di compressione, molle di estensione o molle di torsione con tolleranze inferiori a 0,05 mm, una moderna avvolgitrice CNC non è un optional; è la linea di base. Questa guida spiega come funzionano queste macchine, cosa significano effettivamente i numeri degli assi, quali specifiche dovresti confrontare e come adattare una macchina alle tue reali condizioni di produzione.
Il principio di funzionamento si suddivide in cinque fasi: raddrizzamento del filo, alimentazione del filo, avvolgimento, controllo del passo e taglio. Il filo viene tirato da una bobina o da un rack di alimentazione filo alimentato, passa attraverso una serie di rulli raddrizzatori che rimuovono la fusione e la curvatura, quindi entra nei rulli di alimentazione. I rulli di alimentazione spingono il filo contro un punto di avvolgimento o attorno a un mandrino. Man mano che il filo avanza, il diametro esterno della molla è determinato dalla posizione del punto di avvolgimento. Uno strumento di inclinazione servoassistito si muove perpendicolarmente al percorso del filo e crea lo spazio tra le bobine adiacenti. Quando viene raggiunto il numero di spire programmato, una lama di taglio separa la molla dal filo in entrata e il sistema di controllo avvia immediatamente il ciclo successivo.
Ciò che rende la versione CNC fondamentalmente diversa da una macchina meccanica è che ogni parametro di formatura è un valore numerico programmabile. Su un avvolgitore meccanico, si modifica il diametro esterno allentando manualmente un controdado e spostando una camma. Su una macchina CNC, si inserisce il diametro esterno nella schermata di controllo e il servoasse si posiziona automaticamente. Secondo i dati di produzione pubblicati nel settore dei macchinari per molle, questo spostamento riduce il tempo di installazione di una tipica molla di compressione da circa 40-60 minuti su una macchina meccanica a circa 5-10 minuti su un modello CNC ben programmato. La tabella seguente mette a confronto i due tipi di macchine in base ai fattori che contano di più in officina.
| Elemento di confronto | Macchina avvolgitrice meccanica | Macchina per l'avvolgimento di molle CNC |
|---|---|---|
| Tempo di installazione per tipo di molla | Da 30 a 60 minuti | Da 5 a 10 minuti |
| Ripetibilità dimensionale | Dipende dall'abilità dell'operatore | Coerente tra 0,01 e 0,03 mm |
| Modifiche agli strumenti | Camme multiple e arresti fisici | Cambio programma più alcune posizioni utensile |
| Capacità di produrre forme complesse | Molto limitato | Formatura multiasse di ganci, trecce e pieghe |
| Registrazione dei dati e tracciamento della qualità | Non disponibile | Integrato nel sistema di controllo |
Il numero di assi di una macchina avvolgimolle CNC determina quanti movimenti indipendenti possono essere eseguiti contemporaneamente. A Macchina a 3 assi in genere controlla l'avanzamento del filo, il punto di avvolgimento o la camma principale e il passo. Questa configurazione copre la maggior parte delle molle di compressione ed estensione standard. A Macchina a 5 assi aggiunge assi dell'utensile che consentono operazioni di formatura più complesse come la piegatura delle estremità dei pigtail, la produzione di sezioni a passo variabile e la formazione di gambe di molle a torsione con tolleranza stretta. A Macchina a 6 o 7 assi , come la classe TK-760, offre una libertà di formatura ancora maggiore e può gestire diametri di filo all'estremità più pesante della scala.
Le macchine ad asse più alto sono importanti anche quando si producono diverse famiglie di molle sulla stessa macchina. Ad esempio, un produttore che produce sia molle per sospensioni automobilistiche che piccole molle di estensione di precisione necessita di assi aggiuntivi per gestire diverse configurazioni di utensili senza ricostruire fisicamente l'area di formatura. La regola pratica è semplice: non acquistare più assi di quelli richiesti dal mix di prodotti, perché ogni asse aggiuntivo aggiunge costi e complessità di programmazione. Tuttavia, se hai un'officina che gestisce un'ampia varietà di ordini, una macchina a 5 assi o superiore evita il collo di bottiglia derivante dai frequenti cambi utensile.
 Avvolgitrice per molle CNC a 3 assi TK-320B per filo da 3,0 mm Questa macchina a 3 assi copre la popolare gamma di fili da 0,5–3,0 mm con controllo del passo indipendente, interfaccia bilingue e creazione manuale di campioni, adatta per la produzione di media capacità senza spese eccessive per assi aggiuntivi. Visualizza il prodotto →
Gli acquirenti spesso si concentrano sul prezzo e sul marchio, ma i veri criteri di selezione sono tecnici. Le cinque specifiche che determinano se una macchina è adatta alla tua produzione sono la gamma di diametri del filo, il diametro esterno massimo della molla, la velocità di avanzamento, il numero di assi e la capacità del sistema di controllo. La gamma di diametri del filo è il primo filtro: una macchina progettata per un filo da 0,5 a 3,0 mm non può produrre in modo economico una molla a filo da 6 mm. I numeri di modello nelle linee della maggior parte dei produttori forniscono una rapida indicazione della capacità. Un modello TK-320, ad esempio, è costruito attorno alla classe di filo da 3,0 mm, mentre un modello TK-760 si rivolge a fili più pesanti nell'intervallo da 6,0 a 7,0 mm.
| Specifica | Gamma tipica | Perché è importante |
|---|---|---|
| Diametro del filo | 0,3 mm fino a 6,0 mm o più | Determina quali dimensioni di molle puoi produrre |
| Diametro esterno massimo della molla | Da 10 mm a 80 mm a seconda del modello | Limita lo spazio fisico di formatura all'interno della macchina |
| Velocità di avanzamento | da 30 a 120 m/min | Influisce direttamente sul tempo di ciclo e sulla produzione per turno |
| Numero di assi | Da 3 a 12 assi | Definisce la libertà e la flessibilità della formatura geometrica |
| Tipo di sistema di controllo | PC industriale con servoazionamenti | Influisce sulla facilità di programmazione, sulla memoria e sulla capacità diagnostica |
Non trascurare il sistema di controllo. Una macchina con un'elevata precisione meccanica ma un'interfaccia di controllo mal progettata ti costerà ore di programmazione. Cerca un sistema di controllo che supporti l'immissione grafica dei parametri della molla, il monitoraggio in tempo reale di ciascun servoasse, la memorizzazione di numerose ricette di programma e il trasferimento dati USB o di rete standard. Queste caratteristiche riducono direttamente i tempi di cambio formato e rendono realistico per un operatore supervisionare da quattro a sei macchine.
 Avvolgitrice per molle CNC a 3 assi TK-335 con controllo facile Offrendo la stessa configurazione a 3 assi del TK-320B ma progettato per una programmazione efficiente, questo modello supporta cambi rapidi tramite l'immissione di parametri grafici e la supervisione di più macchine, ideale per le officine che necessitano di operazioni semplificate. Visualizza il prodotto →
Una macchina avvolgitrice per molle CNC non funziona da sola. Il sistema di alimentazione del filo è il cuore della coerenza. Se l'avanzamento del filo scivola o vibra, il passo della molla e il diametro esterno variano anche su una macchina perfettamente sintonizzata. I produttori seri forniscono rulli di alimentazione rinforzati, un raddrizzatore del filo e, opzionalmente, un rack di alimentazione del filo alimentato che alimenta attivamente il filo nella macchina a bassa tensione. Una rastrelliera di alimentazione del filo come il tipo SLB-2800 migliora la stabilità soprattutto quando si utilizzano bobine di filo pesanti, perché impedisce al filo di aggrovigliarsi e riduce il carico sui rulli di alimentazione principali.
La qualità del taglio è la seconda fonte più comune di difetti. Un dispositivo di taglio servo offre un taglio più pulito e una migliore qualità dell'estremità della molla rispetto a una camma di taglio meccanica, poiché la velocità e il tempo di taglio sono programmabili. Per le molle che richiedono estremità chiuse e rettificate, l'uscita dell'avvolgitore deve alimentare dolcemente una smerigliatrice per molle; per le molle a estensione con ganci, sono necessari gli strumenti di formatura e la capacità di piegatura del filo fornita con una configurazione a 5 assi o superiore. Pianifica prima l'intera linea di processo, quindi scegli la macchina avvolgitrice adatta.
La precisione viene solitamente espressa in due modi: risoluzione di posizionamento e ripetibilità. La risoluzione di posizionamento si riferisce al movimento minimo programmabile di ciascun servoasse, spesso 0,01 mm o migliore sulle moderne macchine cinesi ed europee. La ripetibilità si riferisce alla coerenza con cui la macchina ritorna nella stessa posizione per molti cicli. Per la produzione di molle, la ripetibilità è il fattore più importante perché le specifiche della molla come la lunghezza libera e il diametro esterno sono prodotte direttamente dalle posizioni degli assi. Una macchina avvolgitrice per molle CNC ben mantenuta può mantenere la lunghezza libera della molla entro 0,1 mm e il diametro esterno entro 0,03 mm in un ciclo di produzione stabile.
L'implicazione pratica è che dovresti definire i tuoi requisiti di tolleranza prima di richiedere un preventivo. Se le tue molle sono per sedili automobilistici o dispositivi medici, la classe di tolleranza è più stretta e la macchina necessita di un telaio più rigido, binari di guida migliori e servomotori di qualità superiore. Se le tue molle sono destinate all'hardware generale, è probabile che sia sufficiente una macchina standard a 3 assi. Chiedere a diversi fornitori di confermare che la loro macchina possa mantenere la tolleranza richiesta su una molla di prova è il modo migliore per eliminare i rischi e qualsiasi produttore affidabile accetterà un ordine di prova campione.
Il business case per la sostituzione di un vecchio avvolgitore meccanico con una macchina avvolgitrice per molle CNC si basa solitamente su tre numeri: tempo di ciclo, tasso di scarto e costo della manodopera. Una macchina CNC può funzionare a velocità di avanzamento più elevate perché il servocontrollo mantiene stabile il movimento del filo, soprattutto quando si formano piccole molle di compressione. I tempi di ciclo tipici diminuiscono dal 15 al 30% rispetto a una macchina meccanica con lo stesso design della molla e gli scarti derivanti dalla deriva dimensionale vengono praticamente eliminati.
Il risparmio di manodopera deriva dal funzionamento di più macchine e dal cambio rapido. Un responsabile di produzione che gestisce quattro macchine meccaniche ha bisogno di un operatore per macchina per la maggior parte del turno. Lo stesso operatore può gestire cinque o sei macchine CNC, perché le modifiche alla programmazione vengono effettuate dal pannello di controllo e il monitoraggio è raramente continuo. Se si aggiunge la riduzione dei costi degli utensili, poiché le macchine CNC necessitano di meno camme fisiche, il periodo di ammortamento è generalmente compreso tra 18 e 30 mesi per una fabbrica di molle di piccole e medie dimensioni. Un confronto dettagliato in officina della produttività delle macchine appare nella nostra valutazione operativa del CNC rispetto ai metodi tradizionali di produzione delle molle sul sito pagina delle notizie aziendali , che documenta esempi di produzione reali.
Le macchine avvolgitrici per molle CNC sono affidabili, ma la loro precisione dipende da alcune discipline di manutenzione. I punti di controllo critici sono i rulli di alimentazione, le guide, il sistema di lubrificazione, i servomotori e il quadro elettrico. I rulli di alimentazione si usurano nel tempo e devono essere ispezionati ogni mese per individuare eventuali punti piatti e usura delle scanalature. Le guide di scorrimento necessitano di una lubrificazione pulita per mantenere la precisione di posizionamento dell'asse. È necessario eseguire regolarmente il backup del sistema di controllo in modo che le ricette del programma e i parametri di calibrazione non vadano persi.
Saltare questi passaggi non rompe immediatamente la macchina, ma ne mina gradualmente la stabilità dimensionale. I problemi più comuni di riparazione sul campo degli avvolgitori CNC, come passo incoerente o diametro esterno fluttuante, sono spesso riconducibili a rulli di alimentazione usurati o a un binario di guida allentato piuttosto che al sistema di controllo elettronico. Una buona manutenzione è quindi un investimento diretto nella qualità del risultato.
Le macchine avvolgitrici a molla CNC alimentano quasi tutti i prodotti ingegnerizzati che utilizzano una molla. I tre blocchi applicativi più grandi in termini di volume sono componenti automobilistici e per la mobilità, ingegneria elettrica e dispositivi medici. Nel settore automobilistico, le molle delle sospensioni, le molle delle valvole, le molle di ritorno dei freni e le molle dei sedili vengono prodotte in lotti molto grandi, il che rende particolarmente preziosa la velocità di cambio e la capacità multiasse degli avvolgitori CNC. Anche il segmento delle applicazioni automobilistiche e della mobilità richiede una stretta tracciabilità e le macchine CNC possono registrare i parametri di produzione per lotto, il che supporta la documentazione di qualità. Le applicazioni di ingegneria elettrica richiedono piccole molle di precisione per interruttori, connettori e relè, dove il diametro del filo è solitamente inferiore a 1,0 mm ed è essenziale un taglio pulito.
Le molle per dispositivi medici vanno ancora oltre in termini di precisione, spesso richiedendo estremità prive di bave e proprietà meccaniche esatte. In queste applicazioni, una macchina a 5 assi o 6/7 assi fornisce il movimento dell'utensile necessario per produrre ganci terminali complessi senza operazioni secondarie. I settori aerospaziale e delle telecomunicazioni hanno requisiti simili ma con lotti di dimensioni più piccole e materiali di filo più esotici. Per uno sguardo dettagliato su come i macchinari per molle servono le linee di produzione di veicoli, consulta la nostra panoramica delle applicazioni per mobilità e industria automobilistica . Una macchina con una capacità di filo maggiore, come l'avvolgitore a 6/7 assi TK-760, copre la gamma di diametri più ampia tipica dei fornitori di apparecchiature industriali.
 Avvolgitrice a molla CNC TK-760 a 6/7 assi per filo pesante Con 6 o 7 assi che coprono filo da 6,0–7,0 mm, questa macchina gestisce ganci terminali complessi e vari tipi di taglio, rendendola essenziale per molle mediche, aerospaziali e industriali che richiedono precisione e versatilità. Visualizza il prodotto →
Anche con una buona macchina per l'avvolgimento di molle CNC, possono verificarsi problemi di qualità quando cambiano le condizioni della macchina, degli utensili o del filo. Risolverli richiede un ordine di controllo sistematico: verificare innanzitutto la qualità del filo, quindi ispezionare la configurazione meccanica e infine rivedere i parametri del programma. La tabella seguente elenca i problemi segnalati più frequentemente e l'approccio correttivo standard utilizzato dai tecnici dell'assistenza.
| Difetto | Causa più probabile | Azione correttiva |
|---|---|---|
| Diametro esterno troppo grande o troppo piccolo | Punto di avvolgimento usurato o disallineato | Reinstallare il punto di avvolgimento e confermare il diametro su una molla di prova |
| Il tono varia durante la primavera | Usura dell'utensile che slitta o inclina il rullo di alimentazione | Sostituire i rulli di alimentazione, controllare la superficie di contatto dell'utensile di inclinazione |
| Il filo si rompe frequentemente | Impostazione della piastra o durezza del materiale errata | Ridurre la pressione della piastra e verificare la resistenza alla trazione del filo |
| L'estremità tagliata è piegata o strappata | Lama di taglio non affilata o tempistica di taglio errata | Affilare o sostituire la lama, regolare la fasatura dell'asse di taglio |
| I primi pezzi dopo l'installazione sono fuori tolleranza | Programma non ottimizzato per il ritorno elastico del filo | Regolare i valori di compensazione nel sistema di controllo |
La differenza fondamentale è il modo in cui il movimento viene generato e controllato. Una macchina meccanica utilizza camme, ingranaggi e finecorsa, quindi cambiare il design di una molla significa cambiare camme e arresti fisici. Una macchina CNC utilizza servomotori per ciascun asse e ogni movimento è definito da valori numerici del programma. Ciò garantisce un cambio formato più semplice, una maggiore ripetibilità e la capacità di realizzare forme di molla complesse che una macchina meccanica non è in grado di realizzare.
Per le molle a compressione diritte con estremità piatte chiuse e senza speciali piegature a spirale, una macchina a 3 assi è la scelta economica. Scegli 5 assi se devi realizzare molle con ganci terminali di precisione, spaziatura variabile delle bobine o sequenze di taglio e forma più complesse. Scegli da 6 a 7 assi quando il mix di prodotti è ampio e desideri la massima flessibilità di posizionamento dell'utensile su fili più pesanti.
La macchina può lavorare qualsiasi filo che possa essere avvolto e tagliato con gli utensili disponibili. I materiali tipici includono acciaio per molle temperato ad olio, filo di acciaio al carbonio trafilato duro, filo di acciaio inossidabile, bronzo fosforoso, rame al berillio e filo armonico. I limiti principali sono la gamma di diametri del filo della macchina e la durezza del materiale. Alcuni fili in lega ad alta resistenza richiedono rulli di alimentazione e utensili in carburo per ottenere una durata utensile ragionevole.
Per un progetto che utilizza lo stesso diametro del filo e posizioni degli utensili simili, il passaggio è solo questione di caricare il programma salvato e posizionare due o tre utensili; ci vogliono dai 5 ai 15 minuti. Se il diametro del filo cambia o sono necessari attrezzi diversi, attendere da 20 a 40 minuti a seconda dell'accesso alla macchina. Questo è ancora significativamente più veloce di una macchina meccanica in cui devono essere montate e allineate nuove camme.
Sì, con il set di utensili corretto e un numero sufficiente di assi. Le molle a compressione necessitano di un punto di avvolgimento, un perno centrale o un albero e uno strumento di inclinazione. Le molle di estensione necessitano di strumenti aggiuntivi per formare i ganci terminali, motivo per cui generalmente si consiglia una macchina a 5 assi. Le molle di torsione con gambe dritte necessitano di strumenti per piegare le gambe. Una singola macchina a 5 assi o 6/7 assi può coprire tutte e tre le famiglie di molle se la gamma di diametri del filo corrisponde alle tue parti.
Mantenere i rulli di alimentazione puliti e adeguatamente premuti, verificare che il raddrizzatore del filo sia impostato per il diametro effettivo del filo e utilizzare una rastrelliera di alimentazione del filo adeguatamente tesa per evitare che il filo venga tirato in modo non uniforme. Controllare periodicamente anche la scanalatura del rullo di alimentazione; una scanalatura usurata modifica il diametro di avanzamento effettivo e provoca errori di lunghezza. Il monitoraggio del primo pezzo di ogni turno rispetto alla lunghezza programmata rileva la deriva prima che diventi scarto.

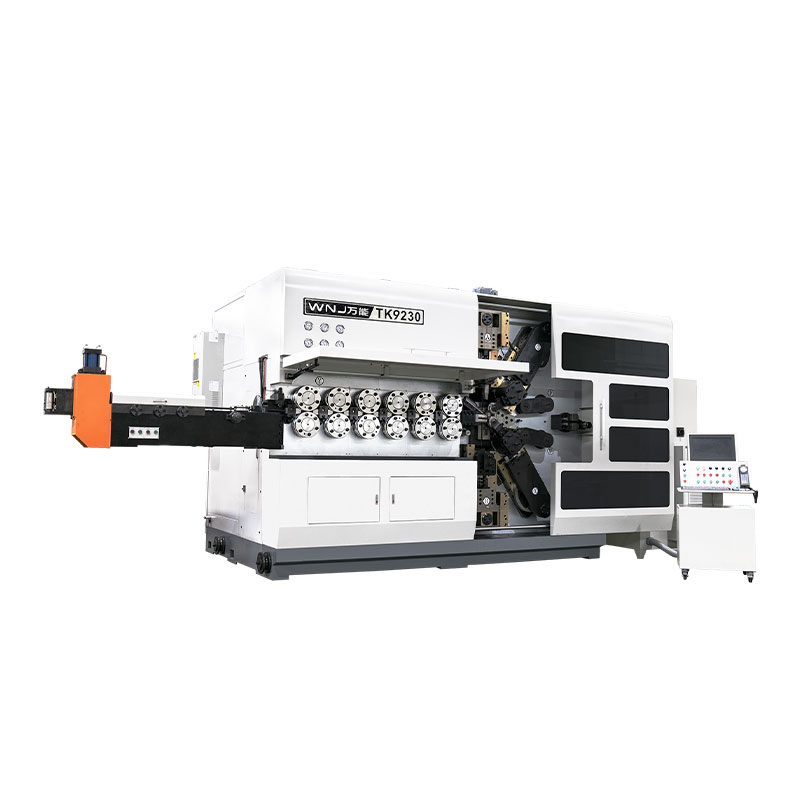
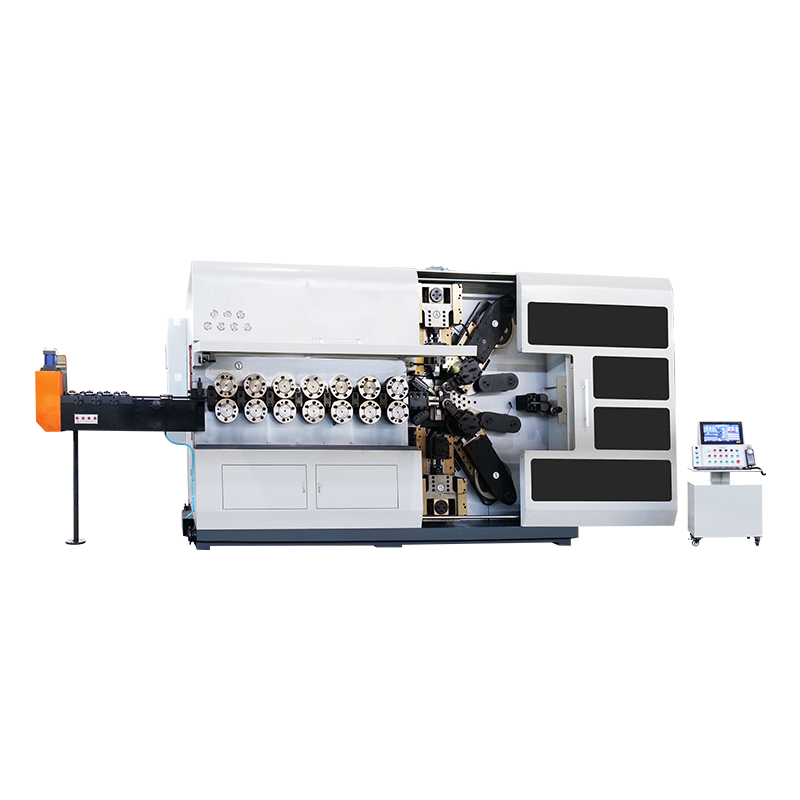
TK-13200, TK-7230 TK-13200, TK-7230 MACCHINA PER AVVOLGIMENTO MOLLA CNC 12 ASSI ...
Vedi dettagli
TK-13200, TK-7230 TK-13200, TK-7230 MACCHINA PER AVVOLGIMENTO MOLLA CNC 12 ASSI ...
Vedi dettagli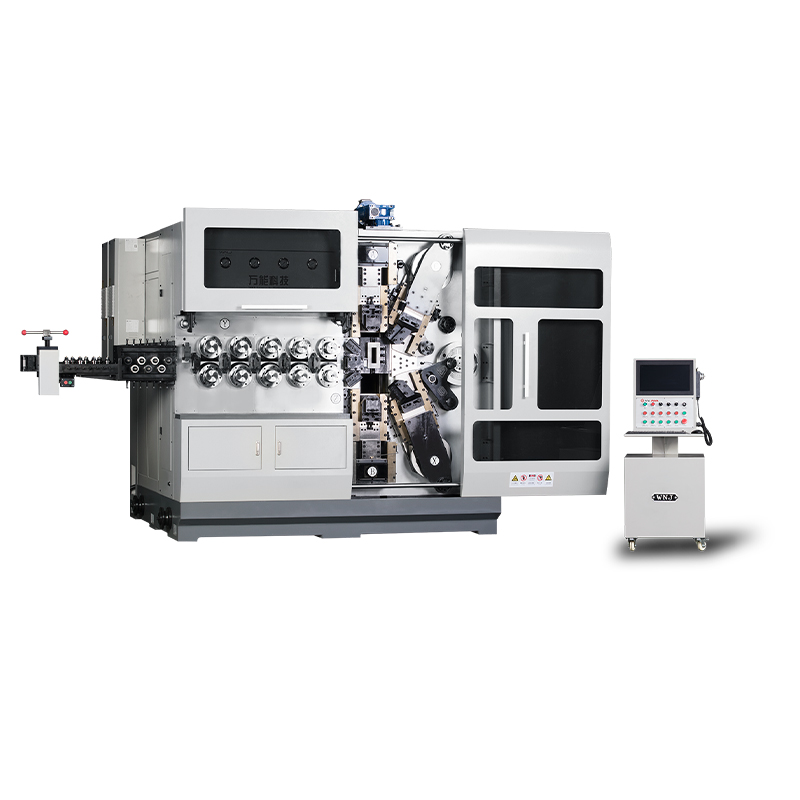
TK12120 TK-12120 MACCHINA PER AVVOLGIMENTO MOLLA CNC 12 ASSI ...
Vedi dettagli
TK-6160 MACCHINA PER ARROTOLARE MOLLA CNC TK-6160 ...
Vedi dettagli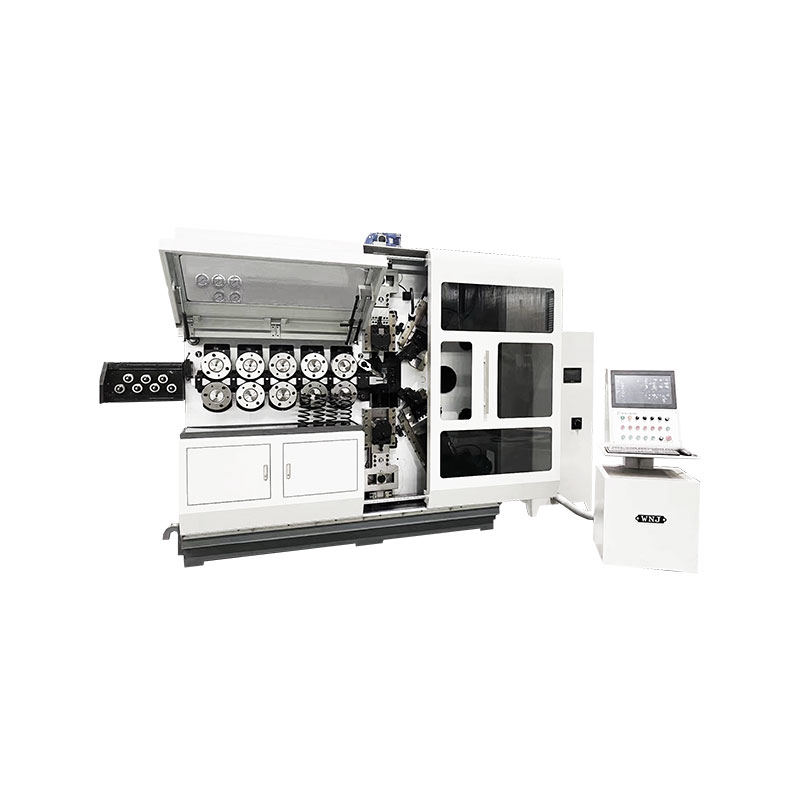
TK-6120 MACCHINA PER ARROTOLARE MOLLA CNC TK-6120 ...
Vedi dettagli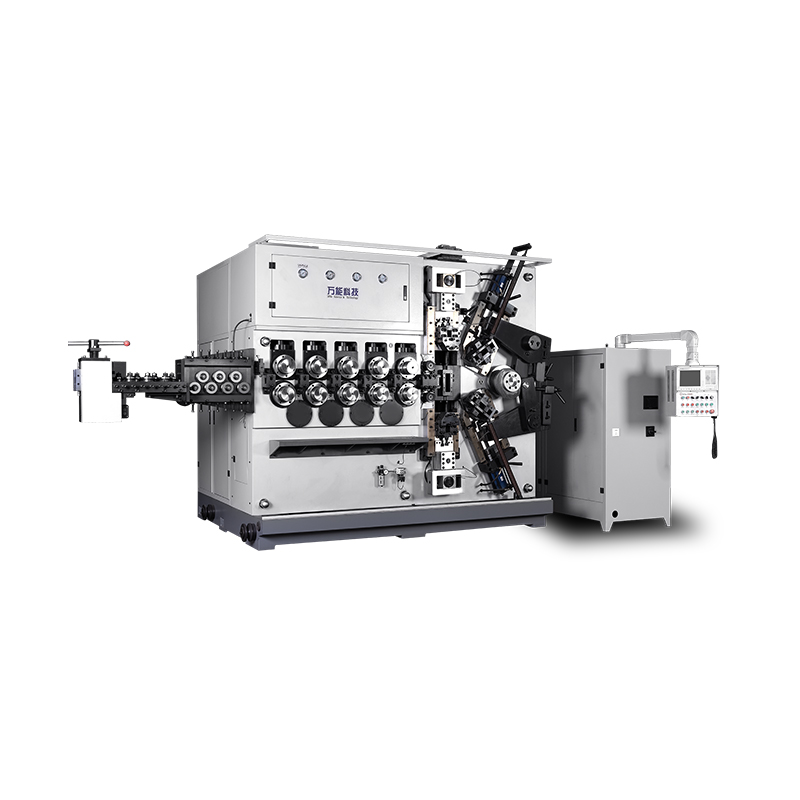
TK-5200 MACCHINA PER AVVOLGIMENTO MOLLA CNC TK-5200 5 ASSI ...
Vedi dettagli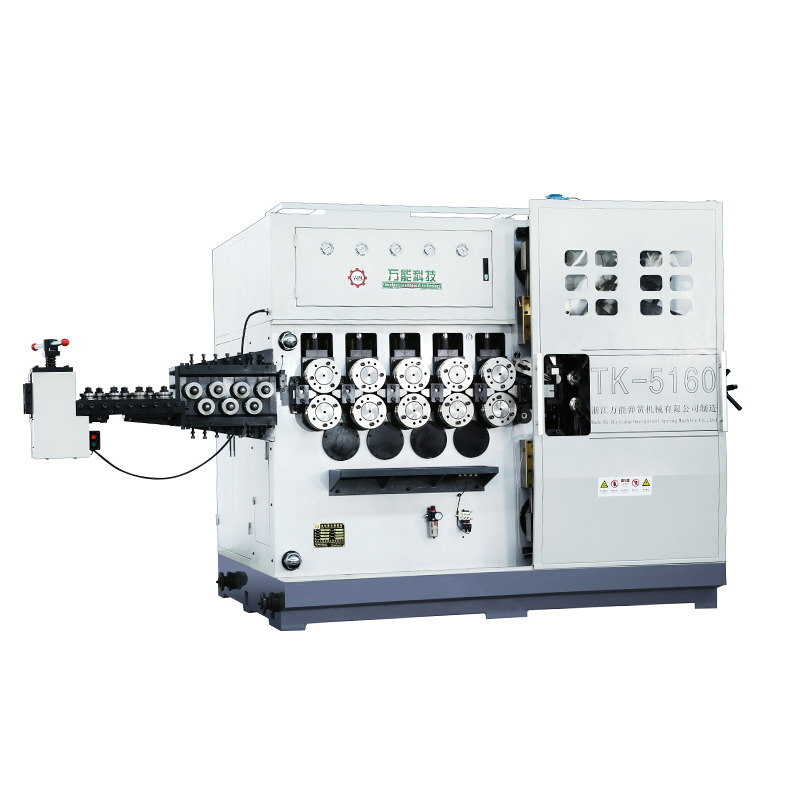
TK-5160 TK-5160 MACCHINA PER AVVOLGIMENTO MOLLA CNC A 5 ASSI ...
Vedi dettagli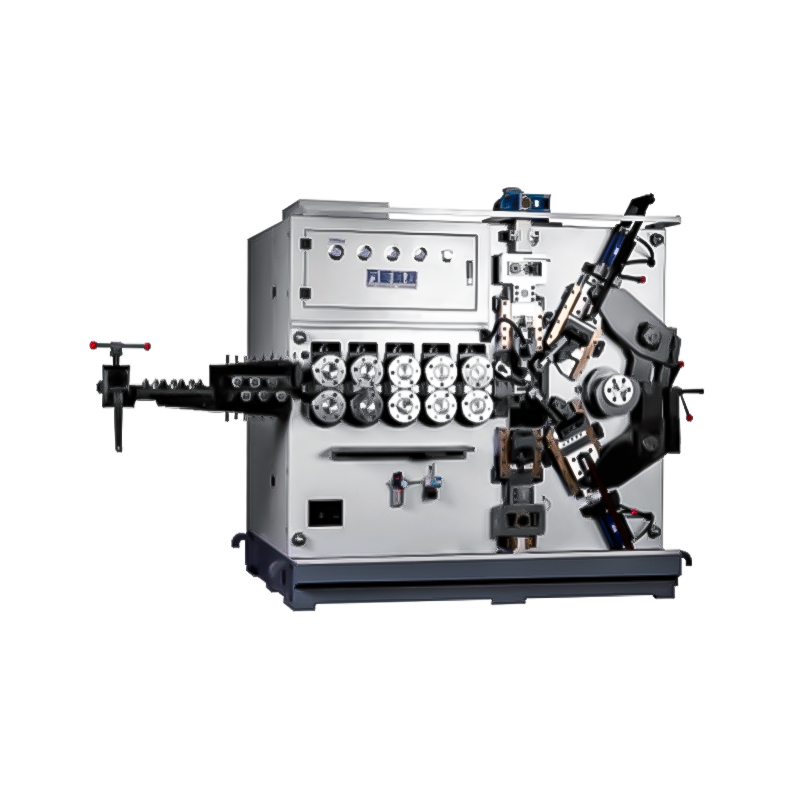
TK-5120 TK-5120 MACCHINA PER AVVOLGIMENTO MOLLA CNC A 5 ASSI ...
Vedi dettagliCodice QR mobile