Lingua
Il design di una molla di compressione funziona solo quando i requisiti di carico, deflessione e fatica sono bilanciati con le capacità del macchinario che la costituisce. Iniziare con la rigidità della molla, quindi controllare la sollecitazione e l'altezza del solido e infine confermare le tolleranze con il team di produzione. Ottenere questa sequenza corretta consente di risparmiare settimane di tentativi ed errori.
Questa guida illustra i parametri di progettazione principali, un esempio di calcolo passo passo, le tolleranze di produzione tipiche e le scelte dell'attrezzatura che determinano se la molla di compressione può essere costruita in modo coerente.
Il rigidità della molla (k) è il valore progettuale più importante. Definisce il carico necessario per comprimere la molla di un millimetro. La formula per una molla a compressione elicoidale è k = G d^4 / (8 D^3 No), dove G è il modulo di taglio, d è il diametro del filo, D è il diametro medio della spira e Na è il numero di spire attive. L'aumento del diametro del filo ha l'effetto maggiore sulla velocità perché viene elevata alla quarta potenza; l'aumento del diametro medio o delle spire attive rende la molla più morbida.
Altri parametri includono lunghezza libera, altezza del solido, passo, spire totali, rapporto di indice e sollecitazione. L'indice della molla C = D/d dovrebbe normalmente essere compreso tra 4 e 12. Un indice inferiore sollecita maggiormente l'interno della bobina; un indice più alto rende la molla soggetta a deformazioni e sensibile ai carichi laterali.
| Parametro | Simbolo | Gamma tipica | Effetto sulle prestazioni |
|---|---|---|---|
| Diametro del filo | d | 0,5–20 mm | Maggiore influenza sulla velocità e sullo stress |
| Diametro medio della bobina | D | 3–100 mm | La D inferiore irrigidisce la molla |
| Indice di primavera | C | 4–12 | Un livello troppo basso provoca uno stress elevato, un livello troppo alto provoca deformazioni |
| Bobine attive | Na | 2–20 | Più spire ammorbidiscono la molla |
| Lunghezza libera | Lf | Determinato dal design | Impostato sopra la deflessione dell'altezza del solido |
| Bobine totali | Non | Na 2 | Aggiunge 2 per le estremità chiuse e rettificate |
Il ends of the spring matter too. Estremità chiuse e molate sono comuni per le molle a compressione che necessitano di una superficie di seduta piana. Le estremità chiuse senza rettifica garantiscono una migliore resistenza alla fatica ma una minore planarità. Le bobine totali sono solitamente bobine attive più 2 per le estremità chiuse.
Le molle a compressione vengono utilizzate in molti campi e i requisiti di progettazione possono cambiare rapidamente quando l'applicazione è un sistema automobilistico o di mobilità . In questi casi, la durata a fatica e la consistenza dimensionale diventano ancora più critiche.
Supponiamo che tu abbia bisogno di una molla che offra 100 N di forza con una deflessione di 25 mm . Utilizzare acciaio per molle temperato ad olio con modulo di taglio G = 80.000 N/mm². Scegliere il diametro del filo d = 2,0 mm e il diametro medio della bobina D = 20 mm.
Il calculated stress of 728 N/mm² is in the acceptable range for oil-tempered wire in static service, but for millions of cycles you need a lower stress. Aumentare d a 2,2 mm o D a 22 mm per ridurre lo stress. Si noti che se D aumenta, la rigidità della molla diminuisce, quindi Na deve essere ridotto per mantenere k.
Per le molle dinamiche, una regola empirica industriale conservativa è quella di mantenere la sollecitazione media al di sotto di 0,45 × carico di rottura (UTS) e la sollecitazione alternata al di sotto di 0,30 × UTS. Verificare sempre il progetto finale rispetto alla qualità effettiva del materiale.
 Avvolgitrice per molle CNC a 3 assi TK-320B con controllo del passo Questo avvolgitore CNC è dotato di controllo indipendente dell'asse del passo e funzionamento sincrono ad alta velocità, che lo rendono ideale per la produzione di molle di compressione con passo preciso e avanzamento del filo costante, come evidenziato nella precedente discussione sulla progettazione delle sollecitazioni. Visualizza il prodotto →
Le tolleranze delle molle di compressione non sono solo un ripensamento. Decidono se la molla può essere prodotta a costi e consistenza accettabili. La tabella seguente mostra i livelli di tolleranza tipici che una macchina per l'avvolgimento di molle CNC può raggiungere nella normale produzione.
| Parametro | Tolleranza | Note |
|---|---|---|
| Diametro esterno | ±0,1 mm per d ≤ 3 mm | ±0,2 mm per fili più grandi |
| Lunghezza libera | Da ±0,3 a ±0,5 mm | Dipende dal totale delle bobine |
| Tasso di primavera | Da ±5% a ±10% | Influisce sul carico alla deflessione |
| Bobine totali | ±0,25 bobine | Controllato dall'avanzamento CNC |
| Quadratezza | 0,02 mm per 10 mm di lunghezza | Misurato rispetto alla sede piatta |
| Parallelismo delle estremità del terreno | 0,05 mm | Richiede l'operazione di rettifica |
È possibile una tolleranza più stretta rispetto a questi valori, ma ogni riduzione dell'intervallo di tolleranza aumenta i costi perché richiede più tempo di ispezione e configurazione. Progettate per la più ampia tolleranza che la vostra applicazione può accettare , e specificare la rigidità della molla se il carico a una certa deflessione è ciò che conta davvero.
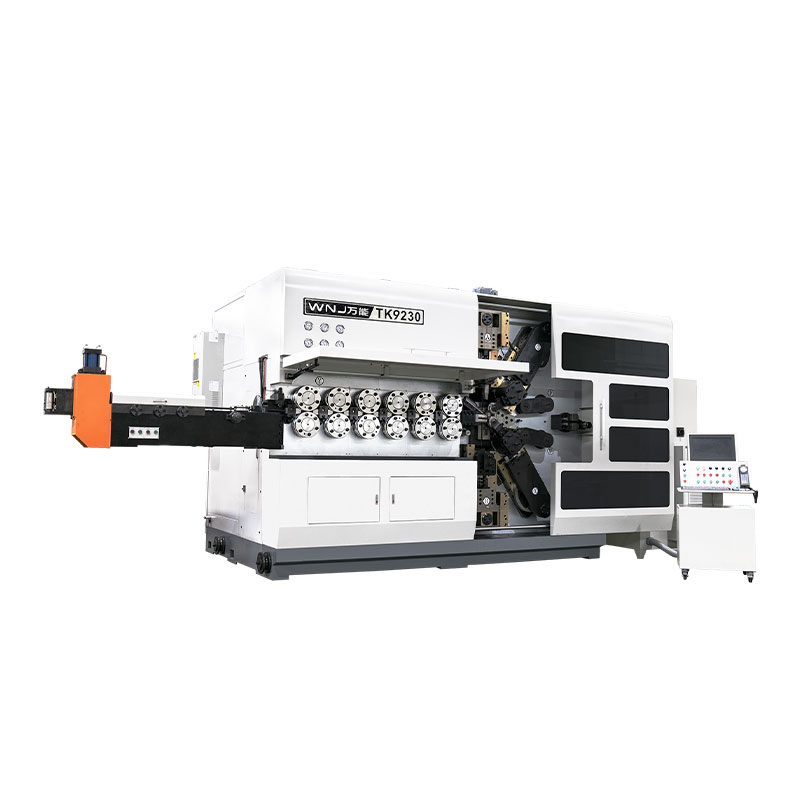
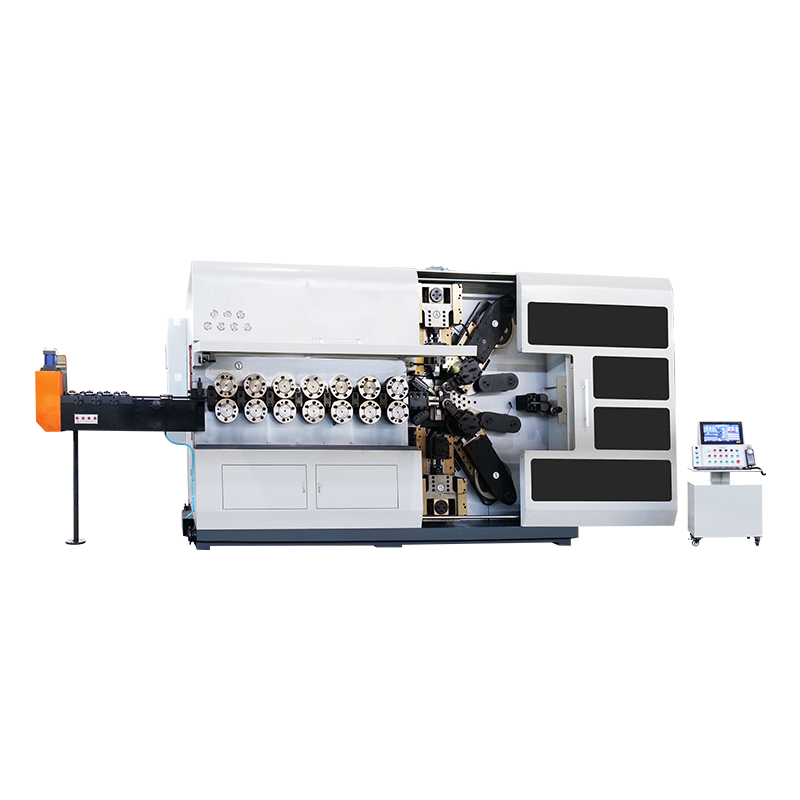
Il CNC spring coiling machine shown in this section is commonly used to produce compression springs with consistent pitch and wire feed. The ability to program the feed length and the number of coils precisely is what keeps the spring rate within a narrow band.
 Macchina per la formatura di molle CNC a 4 assi CNC-625D con rilevamento Dotata di quattro assi e rilevamento automatico, questa macchina di formatura si ferma in caso di difetti e consente la regolazione dei parametri, garantendo una produzione ripetibile di varie forme di molle, a supporto della continuità dalla progettazione alla produzione sopra menzionata. Visualizza il prodotto →
Il design di una molla di compressione è buono quanto la macchina che lo forma. Le macchine per la formatura di molle CNC controllano elettronicamente l'avanzamento del filo, il passo di avvolgimento, il diametro esterno e la lunghezza di taglio. Ecco perché un progetto ben adattato all'attrezzatura può essere ripetuto migliaia di volte senza deriva.
Il number of axes on a spring machine determines how complex a shape it can make. A 3-axis machine can produce standard compression springs, while a 5-axis or 10-axis machine can handle more advanced forms. If you want to understand the basic mechanics, read come funziona una macchina per molle CNC . Questo ti aiuta a capire perché alcuni modelli di molle sono più facili da produrre rispetto ad altri.
Quando una molla ha un indice elastico elevato o un diametro del filo molto piccolo, la macchina necessita di un controllo accurato della tensione del filo. Altrimenti, il passo potrebbe variare lungo la lunghezza della molla, causando una velocità incoerente. Abbinare un design realistico alla giusta macchina di formatura CNC è la strada più veloce verso un processo di produzione stabile.
 Serie di rettificatrici per estremità a molla CNC per finiture di precisione Questa serie offre rettifica CNC con mole servocontrollate e ispezione automatica, adatta per rettificare estremità di molle da 0,3 a 12 mm di filo, garantendo la planarità e il parallelismo richiesti prima dell'assemblaggio in applicazioni impegnative. Visualizza il prodotto →
Il material of a compression spring is selected for the service environment and the required fatigue life. Common choices include carbon steel, oil-tempered spring steel, stainless steel, and alloy steels. For high-temperature or corrosive environments, stainless steel is often necessary, but it has a lower shear modulus and a different stress capacity.
Dopo l'avvolgimento, la molla presenta tensioni residue interne che possono ridurre la durata a fatica. Per distendere il materiale e stabilizzare le dimensioni viene utilizzato un forno per tempra a molla. Questo passaggio non è facoltativo per le molle ad alte prestazioni. La temperatura del trattamento termico è sufficientemente bassa da evitare di modificare la microstruttura ma sufficientemente elevata da allentare le sollecitazioni di avvolgimento.
Per le molle con estremità rettificate, una rettificatrice per molle CNC garantisce che le superfici terminali siano piatte e parallele. Ciò migliora la distribuzione del carico sulla molla e previene l'usura prematura della superficie di accoppiamento. Il grinding operation is especially important when the spring is assembled in a compact cavity.
Ilse mistakes show up again and again in new compression spring designs. Avoiding them will save you time and money.
Questa lista di controllo ti aiuta a fornire un progetto completo e realizzabile al tuo produttore di molle.
Il spring rate is the most important value because it ties the load to the deflection. A correct spring rate means the spring will do its job in the assembly.
Iniziare dallo stress e dalla rigidità della molla richiesti. Un filo più spesso rende la molla più rigida e aumenta la sollecitazione per un dato carico, quindi il diametro del filo deve essere bilanciato rispetto al diametro medio della spira e al numero di spire attive.
L'indice della molla è il rapporto tra il diametro medio della bobina e il diametro del filo. Dovrebbe essere compreso tra 4 e 12. Un indice basso aumenta lo stress interno e rende difficile l'avvolgimento; un indice elevato rende la molla instabile e soggetta a deformazioni.
SÌ. La rigidità della molla è inversamente proporzionale al cubo delle spire attive, quindi la riduzione delle spire attive irrigidisce la molla. Ma è anche necessario mantenere le bobine totali e la lunghezza libera entro limiti pratici.
Il rinvenimento allevia le tensioni residue introdotte dall'avvolgimento. Stabilizza le dimensioni della molla e migliora la vita a fatica. Per la maggior parte delle molle ad alte prestazioni, questo passaggio non può essere saltato.
Specificare la tolleranza più stretta che la funzione può giustificare, non quella più stretta che la macchina può sostenere. Se il carico ad una determinata altezza è più importante, tollerare la rigidità della molla anziché la lunghezza libera.
Il design della molla di compressione è un equilibrio tra calcoli e produzione pratica. La molla che funziona meglio sulla carta non è sempre quella più facile da realizzare. Tenendo in considerazione il materiale, le tolleranze e le capacità della macchina fin dall'inizio, è possibile evitare guasti comuni e ottenere una molla che funzioni in modo costante per tutta la sua durata di servizio.

TK-13200, TK-7230 TK-13200, TK-7230 MACCHINA PER AVVOLGIMENTO MOLLA CNC 12 ASSI ...
Vedi dettagli
TK-13200, TK-7230 TK-13200, TK-7230 MACCHINA PER AVVOLGIMENTO MOLLA CNC 12 ASSI ...
Vedi dettagli
TK12120 TK-12120 MACCHINA PER AVVOLGIMENTO MOLLA CNC 12 ASSI ...
Vedi dettagli
TK-6160 MACCHINA PER ARROTOLARE MOLLA CNC TK-6160 ...
Vedi dettagli
TK-6120 MACCHINA PER ARROTOLARE MOLLA CNC TK-6120 ...
Vedi dettagli
TK-5200 MACCHINA PER AVVOLGIMENTO MOLLA CNC TK-5200 5 ASSI ...
Vedi dettagli
TK-5160 TK-5160 MACCHINA PER AVVOLGIMENTO MOLLA CNC A 5 ASSI ...
Vedi dettagli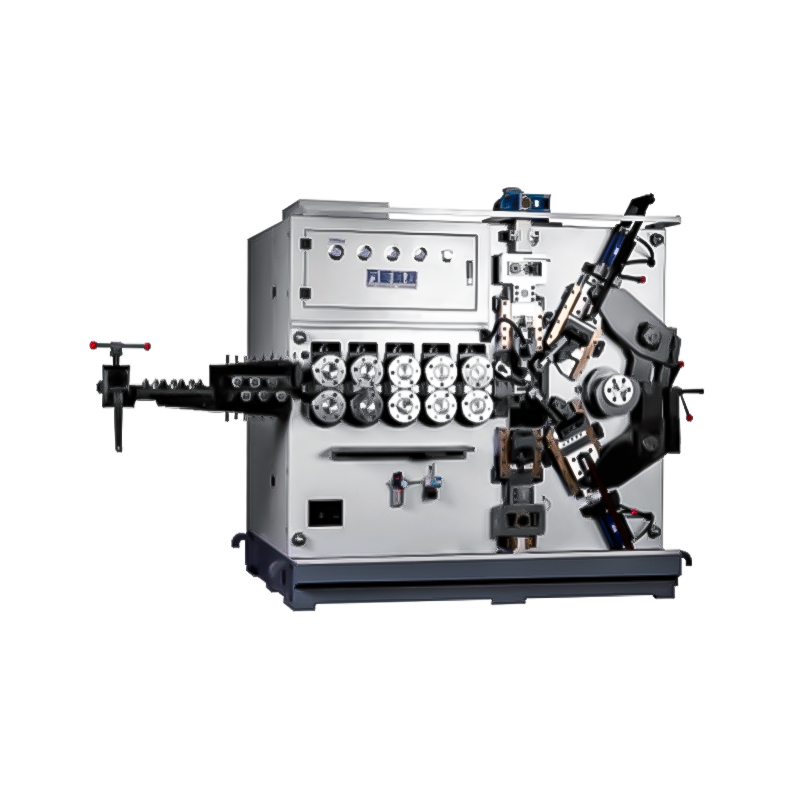
TK-5120 TK-5120 MACCHINA PER AVVOLGIMENTO MOLLA CNC A 5 ASSI ...
Vedi dettagliCodice QR mobile