Lingua
Una molla di compressione si deforma quando il suo asse si piega lateralmente invece di rimanere in linea con il carico. Non c'è niente di rotto, il filo non è sottodimensionato e la velocità misurata su un campione corto era corretta. La molla è semplicemente diventata instabile e, una volta piegata, ogni numero sul disegno smette di significare ciò che significava.
Ecco la breve risposta prima dei dettagli. L’instabilità della molla è un problema di stabilità, non di resistenza. Tre variabili ne determinano la maggior parte: il rapporto di snellezza (lunghezza libera divisa per il diametro medio della bobina), il modo in cui le due estremità si appoggiano contro le loro sedi e la quantità di corsa che la molla deve assorbire. Il controllo della produzione decide quindi se una molla stabile sulla carta rimane stabile nel contenitore.
Una molla elicoidale sotto carico assiale si comporta in parte come una colonna e in parte come un albero flessibile. L'elica sopporta il carico principalmente in torsione, ma ha anche una rigidezza alla flessione, e tale rigidezza alla flessione diminuisce quando la molla si comprime. Una volta che il carico applicato sviluppa anche una piccola componente laterale, attraverso una sede decentrata, un filo ricurvo o un'estremità leggermente rastremata, la deflessione laterale cresce più velocemente della deflessione assiale. Questo è il momento in cui la molla smette di essere una molla e comincia ad essere un puntone instabile.
Nella produzione, la deformazione appare raramente come uno scatto laterale drammatico. Si presenta come una molla che sfrega il suo foro, indossa una fascia lucida lungo un lato delle bobine, perde la lunghezza libera o eroga un carico con una deflessione dell'80% che è misurabilmente inferiore a quanto previsto dal calcolo della velocità.
La pratica di progettazione primaverile in tutto il mondo lavora da due numeri adimensionali. Il primo è Lf/D , lunghezza libera divisa per il diametro medio della bobina. Il secondo è deflessione divisa per la lunghezza libera , scritto come frazione di Lf. Le curve di instabilità standard si sovrappongono l'una all'altra e ogni punto sopra la curva indica che è prevista l'inflessione della molla.
Una regola di screening ampiamente utilizzata nella letteratura sulla progettazione delle molle è questa una molla di compressione con Lf/D inferiore a circa 2,6 non si deforma , indipendentemente da quanto viene compresso. Tra circa 2,6 e 4 il rischio dipende dalle condizioni di viaggio e finali, e oltre 4 la molla dovrebbe essere trattata come un componente guidato fin dall'inizio della progettazione, non come un ripensamento.
Le condizioni finali sono importanti perché modificano la lunghezza effettiva della colonna equivalente. Nella classica relazione di Eulero il carico critico varia con uno diviso per il quadrato del fattore di lunghezza effettiva K , quindi il miglioramento di K da 1,0 a 0,5 non raddoppia la soglia di instabilità, ma la quadruplica.
| Condizione finale nell'assieme | Fattore di lunghezza effettiva K | Resistenza relativa all'instabilità | Come appare nell'hardware reale |
|---|---|---|---|
| Estremità chiuse e rettificate su piastre piane parallele | 0.5 | Il più alto | Tasche lavorate, fermi piatti, superfici terminali rettificate |
| Estremità chiuse, parallele ma non rettificate | 0.7 | Da moderato ad alto | Estremità a spirale su rondelle piane o sedi stampate |
| Un'estremità libera di inclinarsi | 1.0 | Basso | Sede sferica, ritentore curvo, tasca conica |
| Seduto in una tasca usurata, affusolata o oversize | 2.0 | Molto basso | Alloggiamenti rielaborati, sedili fusi, infissi riciclati |
Una tabella di progettazione descrive la primavera media. Le lamentele sulle instabilità provengono sempre dalla coda della distribuzione, dove tre o quattro piccole deviazioni si allineano nella stessa direzione. In pratica, le seguenti fonti di variazione causano la maggior parte dei reclami che vediamo in officina e negli audit dei clienti.
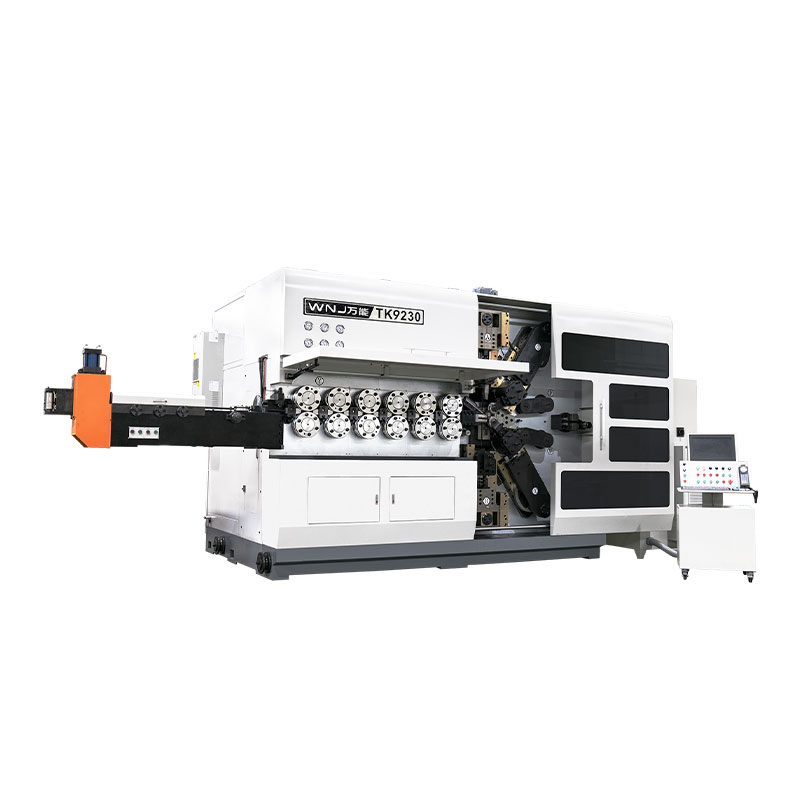
L'avvolgimento servocontrollato risolve direttamente questo problema. Il passo programmabile, la correzione del diametro esterno a circuito chiuso e la pressione costante di alimentazione del filo mantengono la lunghezza, il passo e il diametro liberi all'interno di una fascia stretta, che è il modo più economico per spostare un'intera produzione lontano dalla curva di instabilità.
 MACCHINA PER AVVOLGIMENTO MOLLA CNC TK-335 3 ASSI MACCHINA PER AVVOLGIMENTO MOLLA CNC TK-335 3 ASSI Visualizza il prodotto →
Su apparecchiature di questa classe, l'avanzamento del filo, la correzione del passo e del diametro sono gestiti dal sistema di controllo anziché da camme meccaniche, quindi un cambio di lotto di filo non significa automaticamente un cambio di geometria della molla. Per una molla che è solo marginalmente stabile, tale ripetibilità è spesso la differenza tra un primo articolo positivo e uno negativo.
L'aritmetica qui è semplice e vale la pena eseguirla prima di modificare qualsiasi dimensione del filo. Un'inclinazione di tre gradi su una faccia terminale di una molla con una lunghezza libera di 100 mm pone l'estremità lontana di circa 5,2 mm fuori asse , perché tre gradi hanno una tangente di circa 0,052. Questa eccentricità è sufficiente per spingere una molla al limite della curva di instabilità durante la prima corsa di compressione.
Una buona pratica di rettifica prevede una faccia di contatto piatta su almeno tre quarti del diametro del filo, con le due facce terminali parallele entro una piccola frazione del diametro del filo. L'operazione di molatura deve inoltre evitare il surriscaldamento delle estremità del filo: la bruciatura di molatura, visibile come una colorazione paglierina o blu della tempera, lascia una cerniera localmente più morbida all'estremità della molla, esattamente dove viene introdotto il carico della colonna.
 Produttore di rettificatrici per molle CNC RETTIFICATRICE PER ESTREMITÀ MOLLA CNC WNM2.5 WNM Visualizza il prodotto →
Le smerigliatrici automatiche con velocità di avanzamento e pressione di rettifica controllate rimuovono la variabile dell'operatore. Laddove una faccia finale è rettificata in modo non uniforme, nessuna ispezione a valle potrà recuperare l'ortogonalità perduta e la molla continuerà a essere rifiutata per un sintomo che sembra un problema di progettazione.
Le molle di compressione avvolte a freddo sopportano pesanti sollecitazioni residue derivanti dall'operazione di avvolgimento. Senza un ciclo di distensione, tali sollecitazioni si allentano lentamente sotto carico e la molla perde sia la lunghezza libera che la rettilineità. Le molle in acciaio al carbonio avvolte a freddo vengono in genere distesi a una temperatura compresa tra 200 e 300 C per 30-60 minuti, con la finestra esatta che dipende dalla qualità del filo e dal livello di stress consentito dal design.
Il dettaglio del forno che conta per la deformazione è l'uniformità, non la temperatura di picco. Se un lato del carico si trova in una zona più fresca, un lato della bobina allevia meno stress dell'altro e la molla lascia il forno già piegata. Un'uniformità della zona di lavoro entro pochi gradi Celsius è ciò che separa un forno che supporta molle diritte da uno che genera silenziosamente rottami.
Le sorgenti avvolte a caldo seguono un percorso diverso, con una sequenza di austenitizzazione, bonifica e rinvenimento a temperature molto più elevate. Qui un raffreddamento non uniforme produce un arco che nessuna molatura delle estremità può correggere, perché la curvatura attraversa tutto il corpo della molla anziché posizionarsi alle estremità.
 Forno per tempra a molla WNJ210 (serie Panint) FORNO PER TEMPRA A MOLLA Serie Panint WNJ Visualizza il prodotto →
Qualunque sia il modello del forno utilizzato, il test pratico è semplice: eseguire un batch, lasciarlo raffreddare su una griglia diritta e misurare l'arco dell'asse su una piastra di superficie. Se l'arco è correlato alla posizione nel forno piuttosto che alla posizione nella bobina, il problema è il trattamento termico, non l'avvolgitore.
Quando una molla sta già cedendo sul campo, queste sono le leve che effettivamente cambiano il risultato, più o meno in ordine di quanto costa implementarle.
L'instabilità lascia prove molto prima che diventi una denuncia. Una routine di ispezione in entrata di base ne rileverà la maggior parte.
L'instabilità è raramente un problema di una sola parte. È un problema di sistema e lo avvertono per primi i settori che tollerano meno i movimenti laterali di un assemblaggio.
Nelle sospensioni dei veicoli e nelle applicazioni sui sedili, una molla che si piega all'interno del sedile modifica la velocità delle ruote, usura l'isolante del sedile e produce un rumore che i clienti segnalano immediatamente. Dentro produzione di molle per autoveicoli , la consistenza del diametro della bobina e l'ortogonalità delle estremità sono trattati come requisiti funzionali proprio per questo motivo. Le molle del treno valvole funzionano in fori stretti dove qualsiasi contatto laterale si trasforma in usura sul fermo e sulla testa. Gli assemblaggi aerospaziali e medici spesso utilizzano molle lunghe e sottili in fori ristretti, quindi i progettisti creano una guida dal primo schizzo anziché attendere il fallimento del test. Le molle per telecomunicazioni e connettori sono sufficientemente corte da far sì che la deformazione costituisca raramente un problema, ma gli stessi controlli di qualità del passo e delle estremità che prevengono la deformazione proteggono anche l'uniformità della forza di contatto.
Il punto commerciale è semplice. Un cedimento dovuto a deformazioni viene solitamente riscontrato durante l'assemblaggio o dopo la consegna, il che implica rilavorazione, cernita e revisione del progetto. Tutti e tre costano molto di più del filo della bobina che avrebbe eliminato il problema dalla macchina.
Un valore di screening ampiamente utilizzato è un rapporto Lf su D di circa 2,6. Al di sotto di questo limite, l’instabilità non viene trattata come un problema pratico. Al di sopra di circa 4, la molla dovrebbe essere guidata o il design dovrebbe essere rielaborato. Tra queste due cifre, la risposta dipende da quanta lunghezza libera si utilizza e dalle condizioni finali.
No. La soglia di deformazione viene solitamente raggiunta tra il 60 e l'80% della deflessione critica calcolata e la molla può rimanere piegata per tutta la seconda metà della sua corsa. Ecco perché una molla può superare un test di carico a punto singolo all'altezza di lavoro e comunque fallire in servizio.
Le estremità rettificate riducono l'eccentricità e spostano il fattore di lunghezza effettiva verso 0,5, il che può aumentare sostanzialmente la soglia. Non sostituiscono una guida su una molla veramente sottile. La macinazione fissa l'introduzione del carico; non può cambiare il fatto che la molla stessa è troppo lunga rispetto al suo diametro.
Quasi mai. L'instabilità dipende dalla geometria e dal modulo elastico, e il modulo di ogni comune acciaio per molle rientra in una piccola percentuale compresa tra 200 e 210 GPa. Un grado più alto aumenta lo stress a cui il filo può sopravvivere, il che è una questione di fatica e di serietà, non una questione di stabilità.
Lo fa e l’effetto è misurabile. Una molla avvolta a freddo che non è adeguatamente distensione della tensione si rilasserà in modo non uniforme sotto carico e il rilassamento tende ad essere sul lato della bobina che trasporta lo stress residuo più elevato. Il risultato è un arco che cresce nelle prime centinaia di cicli.
È la misura singola più affidabile, ma comporta i suoi problemi: attrito, detriti da usura e un gioco che deve essere sufficientemente stretto per funzionare ma sufficientemente allentato per evitare grippaggi. Laddove una guida è impossibile, le molle annidate o un design più corto e più rigido con corsa ridotta di solito danno un risultato complessivo migliore.
L'instabilità è un'instabilità laterale statica guidata dal carico e dalla snellezza. Il rialzo è un fenomeno dinamico guidato dalla frequenza di eccitazione e una molla corta e tozza può sollevarsi violentemente senza mai avvicinarsi al cedimento. Le correzioni non sono correlate, motivo per cui la diagnosi deve venire prima dell'azione correttiva.
Le flessioni primaverili sono prevedibili e questa è la buona notizia. Calcolare il rapporto di snellezza, decidere la condizione finale effettiva, tracciare il punto operativo rispetto alla curva di instabilità del settore, quindi andare a verificare se il processo può effettivamente contenere la geometria assunta dal calcolo. Nella maggior parte dei casi la soluzione è una molla più corta, un'estremità rettificata, una guida di dimensioni adeguate o un processo di avvolgimento e trattamento termico che mantenga la rettilineità lotto dopo lotto.
Esegui prima i numeri, poi ispeziona i sedili e solo dopo cambia la molla. Questo ordine fa risparmiare più tempo e più fili.

TK-13200, TK-7230 TK-13200, TK-7230 MACCHINA PER AVVOLGIMENTO MOLLA CNC 12 ASSI ...
Vedi dettagli
TK-13200, TK-7230 TK-13200, TK-7230 MACCHINA PER AVVOLGIMENTO MOLLA CNC 12 ASSI ...
Vedi dettagli
TK12120 TK-12120 MACCHINA PER AVVOLGIMENTO MOLLA CNC 12 ASSI ...
Vedi dettagli
TK-6160 MACCHINA PER ARROTOLARE MOLLA CNC TK-6160 ...
Vedi dettagli
TK-6120 MACCHINA PER ARROTOLARE MOLLA CNC TK-6120 ...
Vedi dettagli
TK-5200 MACCHINA PER AVVOLGIMENTO MOLLA CNC TK-5200 5 ASSI ...
Vedi dettagli
TK-5160 TK-5160 MACCHINA PER AVVOLGIMENTO MOLLA CNC A 5 ASSI ...
Vedi dettagli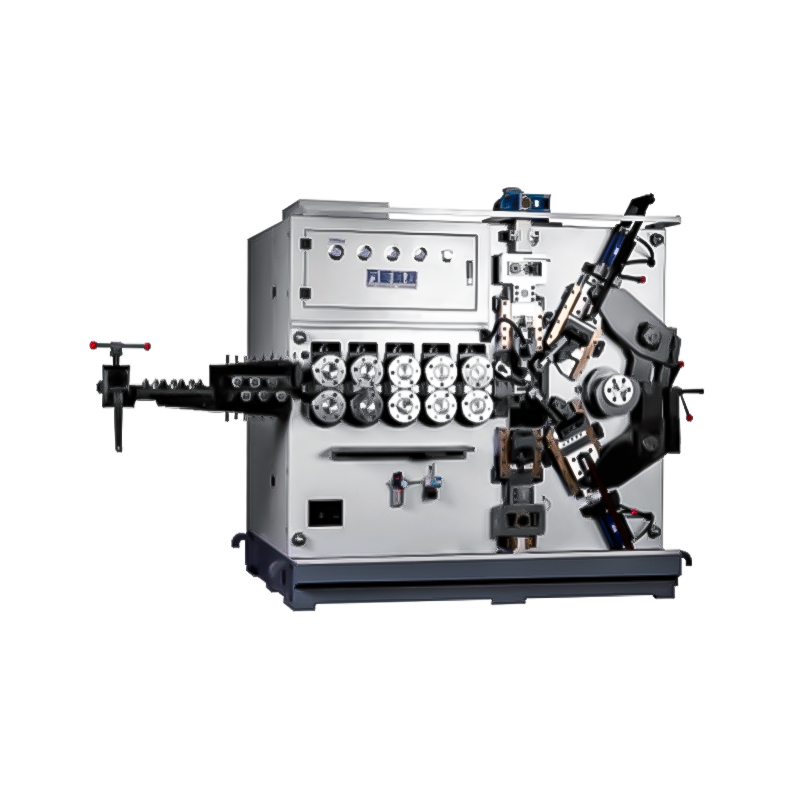
TK-5120 TK-5120 MACCHINA PER AVVOLGIMENTO MOLLA CNC A 5 ASSI ...
Vedi dettagliCodice QR mobile