Lingua
Una molla di torsione è un elemento meccanico a spirale che immagazzina e rilascia energia rotazionale attraverso la deflessione angolare. Lo troverai all'interno delle serrature delle portiere delle auto, dei cardini delle porte dei garage, degli otturatori delle fotocamere e dei quadri elettrici. La forza che tiene chiusa una trappola per topi è la coppia derivante dalla torsione. Pur essendo un componente di piccole dimensioni, la sua produzione richiede un livello di precisione che i metodi convenzionali di formatura manuale non sono in grado di garantire in modo affidabile.
La conclusione diretta è semplice: se il vostro obiettivo di produzione è una precisione di carico costante, una tolleranza angolare stretta e un volume di produzione superiore a poche migliaia di pezzi al giorno, una macchina per la formatura di molle CNC non è un lusso ma un requisito. Questo articolo spiega cosa sono effettivamente le molle di torsione, dove vengono utilizzate, come vengono prodotte sulle moderne apparecchiature CNC e cosa considerare quando si acquista una macchina per realizzarle.
Una molla torsionale funziona secondo il principio della coppia. Quando viene applicato un carico a una gamba della molla, il corpo del filo si attorciglia attorno al proprio asse, generando una forza contraria. Poiché il filo è a spirale, l'entità della deflessione angolare è direttamente proporzionale al momento applicato all'interno del campo elastico.
Due indici tecnici determinano le prestazioni. Il indice di primavera (diametro medio diviso per il diametro del filo) dovrebbe rimanere in da 4:1 a 16:1 gamma. Al di sotto di 4:1, la concentrazione dello stress aumenta in modo significativo. Oltre 16:1 la molla perde stabilità sotto carico. Il direzione di avvolgimento (sinistra o destra) è importante anche perché determina se la direzione della coppia è allineata con l'applicazione prevista.
Le molle torsionali compaiono in quasi tutti i gruppi meccanici che necessitano di una forza di ritorno o di un'azione di bloccaggio affidabile. La tabella seguente elenca i settori più comuni e le funzioni tipiche che le molle di torsione svolgono in ciascuno di essi.
| Industria | Applicazione | Coppia tipica |
|---|---|---|
| Automobilistico | Chiusura della portiera, regolatore del finestrino, ritorno dell'acceleratore | 0,2–12 Nm |
| Elettrico | Interruttore automatico, contatto relè, molla interruttore | 0,05–2 N·m |
| Medico | Pinza chirurgica, dispenser per pillole, pompa medica | 0,01–0,5 N·m |
Solo nel settore automobilistico, un veicolo di medie dimensioni può trasportare più di 90 unità di molle torsionali attraverso i suoi sistemi di porte, regolatori dei sedili, ritorni dei pedali e meccanismi di freno di emergenza. Questa scala spiega perché i produttori di molle necessitano di apparecchiature in grado di mantenere una tolleranza angolare entro ±2 gradi durante il funzionamento a velocità intorno Da 60 a 120 pezzi al minuto . I produttori che servono questo mercato dovrebbero valutare le proprie attrezzature di formatura non solo in base alla precisione del singolo pezzo ma anche alla stabilità della produttività. Per una guida completa alla configurazione dell'apparecchiatura, consulta la nostra soluzioni per l'industria automobilistica .
La produzione di una molla di torsione richiede l'alimentazione, l'avvolgimento, la piegatura, la formazione delle gambe e il taglio controllati del filo. Tre famiglie di macchine dominano questo spazio:
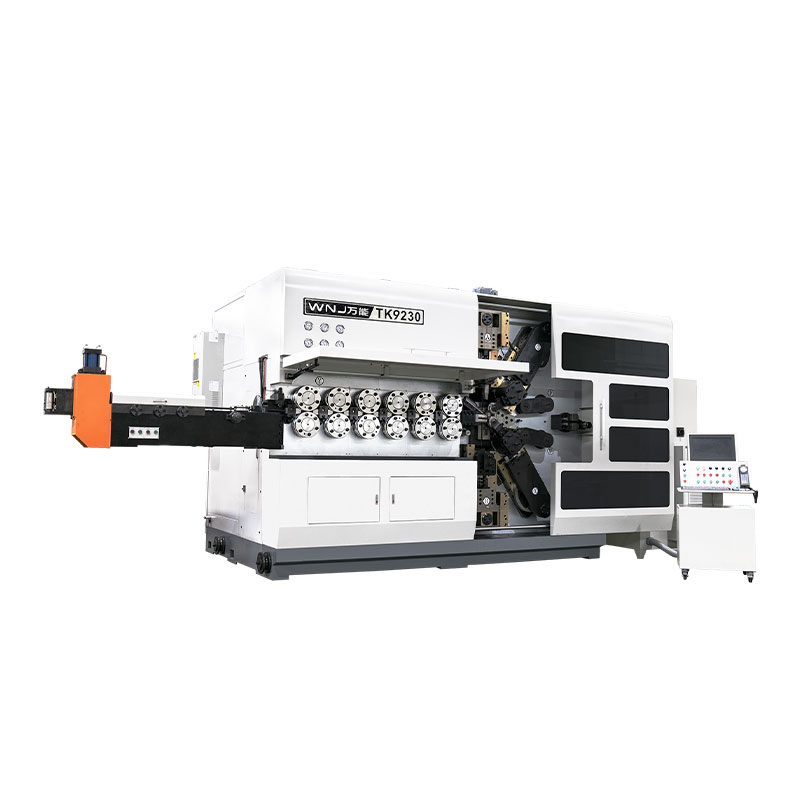
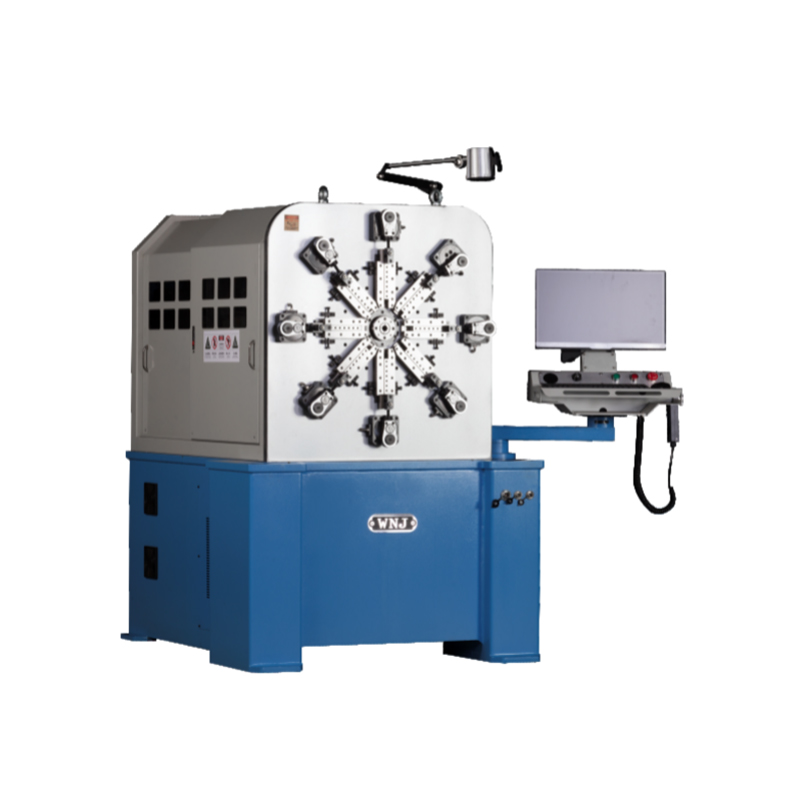 Macchina per molle CNC senza camme a 12 assi per molle di torsione complesse Questa macchina senza camme a 12 assi consente il servocontrollo indipendente per piegamenti delle gambe complessi, riducendo significativamente i tempi di configurazione. È adatto a lotti di produzione misti che richiedono elevata flessibilità e formatura precisa. Visualizza il prodotto →
Una macchina senza camme a 12 assi offre la massima flessibilità per la produzione di molle di torsione. Poiché ciascun servoasse si muove in modo indipendente, la macchina può produrre piegature complesse delle gambe che normalmente richiederebbero più matrici. Per i produttori che eseguono lotti di produzione misti, l'approccio di programmazione riduce i tempi di configurazione da ore a minuti.
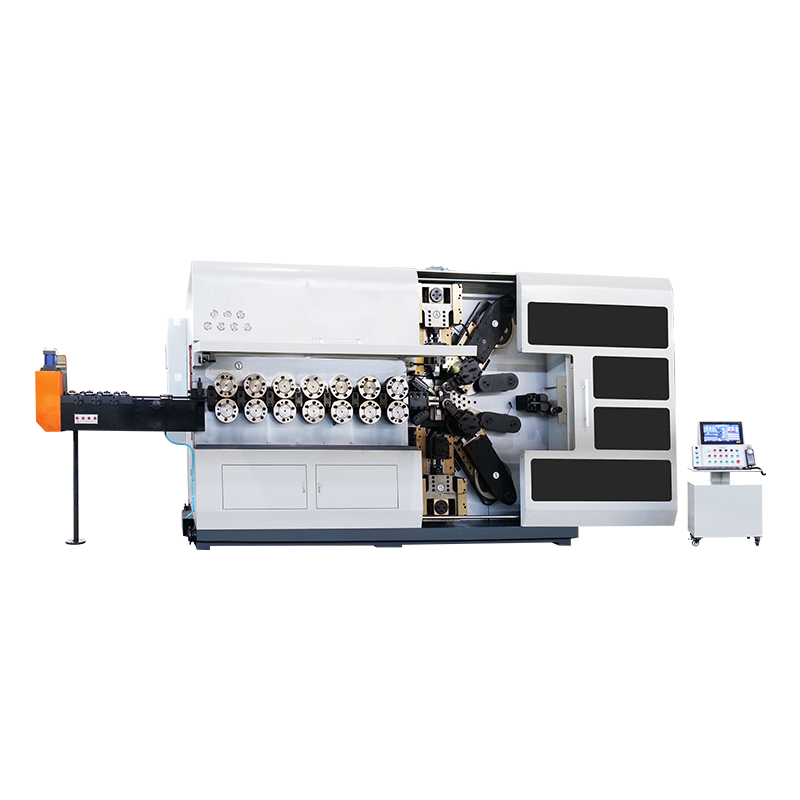
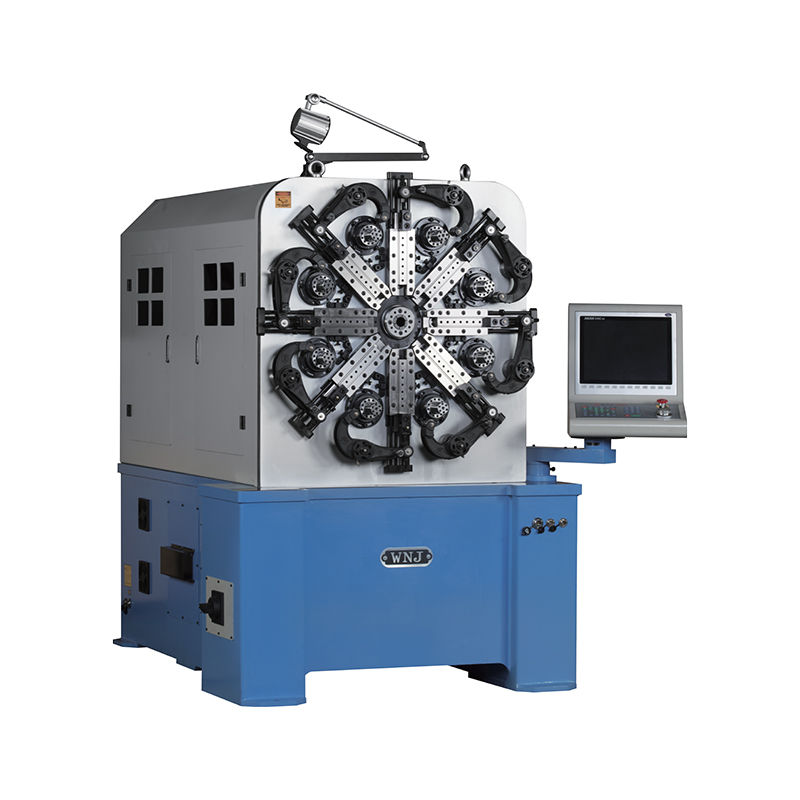 Macchina per la formatura di molle CNC a 5 assi per molle di torsione standard Una macchina di formatura a cinque assi economica che offre un'eccellente precisione angolare su molle di torsione standard. Bilancia gli investimenti di capitale e le spese generali di manutenzione, rendendolo una soluzione ideale a metà strada. Visualizza il prodotto →
Le macchine formatrici a cinque assi rappresentano una via di mezzo economicamente vantaggiosa. Garantiscono un'eccellente precisione angolare sulle molle di torsione standard, mantenendo al tempo stesso i costi di investimento e manutenzione inferiori rispetto a un sistema a 12 assi.
La progettazione della molla è un processo iterativo in cui geometria e materiale interagiscono. Ecco i parametri che influenzano sia le prestazioni che la producibilità.
Una regola pratica derivata dall'esperienza di produzione: se la banda di tolleranza totale sull'angolo libero della molla è inferiore a ±3°, l'attrezzatura di produzione deve avere un controllo CNC su almeno 5 assi. Una macchina a 3 assi avrà difficoltà a mantenere tale tolleranza in modo coerente durante un intero turno di lavoro perché fa affidamento su arresti meccanici per diversi movimenti di formatura.
La scelta della giusta macchina formatrice dipende da cinque fattori: complessità della molla, precisione angolare richiesta, volume di produzione giornaliero, frequenza di cambio formato e budget. La tabella seguente riassume i compromessi tra le configurazioni più comuni delle macchine.
| Configurazione | Conteggio degli assi | Precisione angolare | Tempo di cambio | Ideale per |
|---|---|---|---|---|
| Tipo tradizionale a camma | 3–5 | ±0,15 mm | 3–6 ore | Molle semplici ad alto volume |
| Formatura CNC a 5 assi | 5 | ±0,05 mm | 30–60 minuti | Lotti misti di medio volume |
| Senza camme a 10/12 assi | 10-12 | ±0,02 mm | 15-30 minuti | Molle di torsione complesse |
Per un'officina che produce da 5.000 a 20.000 molle di torsione per lotto con progetti che cambiano tre volte a settimana, una macchina di formatura CNC a 5 assi offre il miglior ritorno sull'investimento. Una macchina senza camme a 12 assi è vantaggiosa quando la geometria della molla è molto complessa, ad esempio, molle con tre o più pieghe in una gamba, o quando la tolleranza angolare è inferiore a ±2 gradi.
Le macchine per molle di torsione CNC sono sistemi elettromeccanici di precisione. La manutenzione regolare influenza direttamente la consistenza dimensionale e la durata delle apparecchiature. Ecco un quadro pratico basato su tre livelli di frequenza.
Una molla di torsione fornisce una forza di rotazione, chiamata coppia. Guida i movimenti di ritorno nelle serrature delle porte, controlla l'innesto nei meccanismi della frizione e mantiene i contatti dell'interruttore sotto una pressione definita. Qualsiasi meccanismo che richieda una deflessione angolare per generare un momento di ripristino può utilizzare una molla di torsione.
Le molle di torsione sono prodotte su macchine per la formatura di molle CNC o macchine per molle senza camme. La macchina formatrice alimenta il filo attraverso rulli raddrizzatori, lo avvolge attorno a un mandrino o con spine servocomandate, quindi piega le gambe nella posizione angolare richiesta. Per i principi di funzionamento dettagliati, visita il nostro articolo su principi di funzionamento della macchina con molla di torsione .
Il filo armonico è la scelta migliore per le molle di precisione in miniatura perché fornisce la massima resistenza alla trazione. L'acciaio inossidabile 304 è preferito quando la resistenza alla corrosione supera la capacità di carico. Per le molle a torsione industriali con vincoli di costo moderati, l'acciaio per molle 65Mn offre buone prestazioni ed è ampiamente supportato negli strumenti di formatura esistenti.
In teoria, una macchina senza camme con abbastanza assi può formare prodotti di compressione, torsione, estensione e piegatura del filo. In pratica, l’efficienza produttiva e la geometria degli utensili limitano questa flessibilità. Una macchina ottimizzata per la formatura delle gambe delle molle a torsione può produrre molle a compressione standard, ma non raggiungerà la produttività di una macchina avvolgitrice dedicata su lunghi cicli di produzione.
La produzione di molle torsionali è un compromesso tra complessità della geometria, precisione angolare e costo di produzione. Per molle semplici in volumi elevati, una macchina a camme tradizionale rimane utilizzabile. Per molle di torsione complesse e in lotti misti che richiedono uniformità turno dopo turno, una macchina di formatura senza camme CNC è la scelta definitiva.
La decisione di acquisto più importante non è il numero di assi ma la corrispondenza tra le capacità della macchina e la roadmap del prodotto. Se le molle di torsione di precisione stanno diventando una parte sempre più importante del tuo catalogo, una macchina di formatura CNC a 5 o 12 assi recupererà rapidamente i suoi costi grazie a tempi di cambio formato ridotti e tassi di scarto inferiori.

TK-13200, TK-7230 TK-13200, TK-7230 MACCHINA PER AVVOLGIMENTO MOLLA CNC 12 ASSI ...
Vedi dettagli
TK-13200, TK-7230 TK-13200, TK-7230 MACCHINA PER AVVOLGIMENTO MOLLA CNC 12 ASSI ...
Vedi dettagli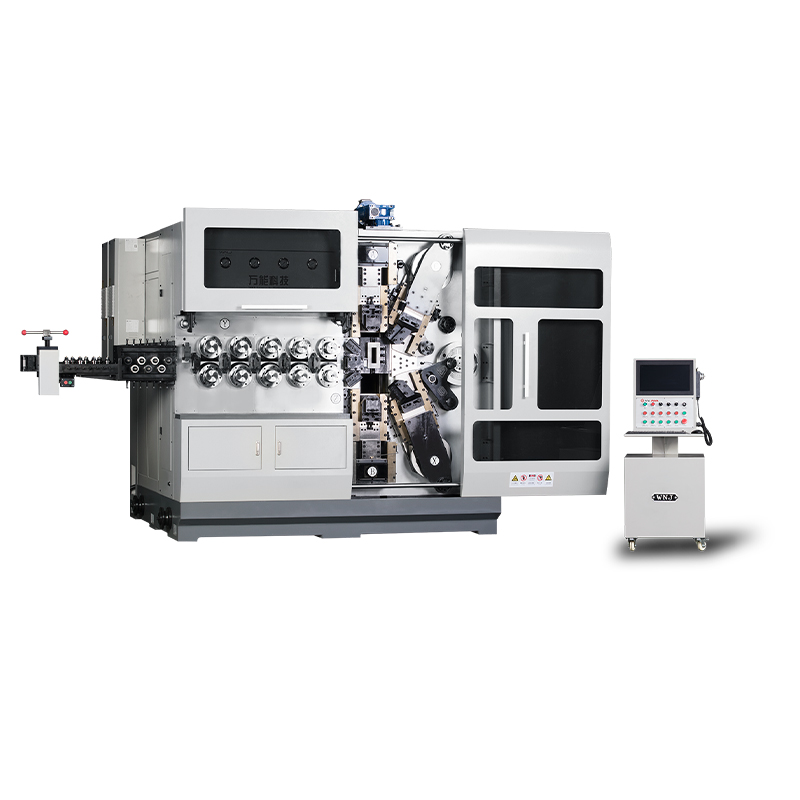
TK12120 TK-12120 MACCHINA PER AVVOLGIMENTO MOLLA CNC 12 ASSI ...
Vedi dettagli
TK-6160 MACCHINA PER ARROTOLARE MOLLA CNC TK-6160 ...
Vedi dettagli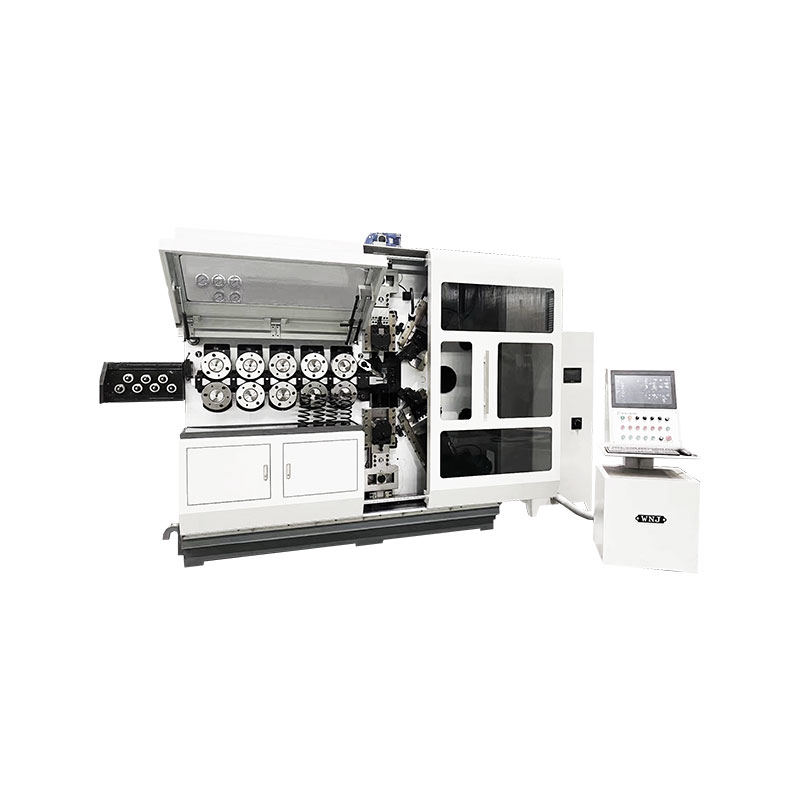
TK-6120 MACCHINA PER ARROTOLARE MOLLA CNC TK-6120 ...
Vedi dettagli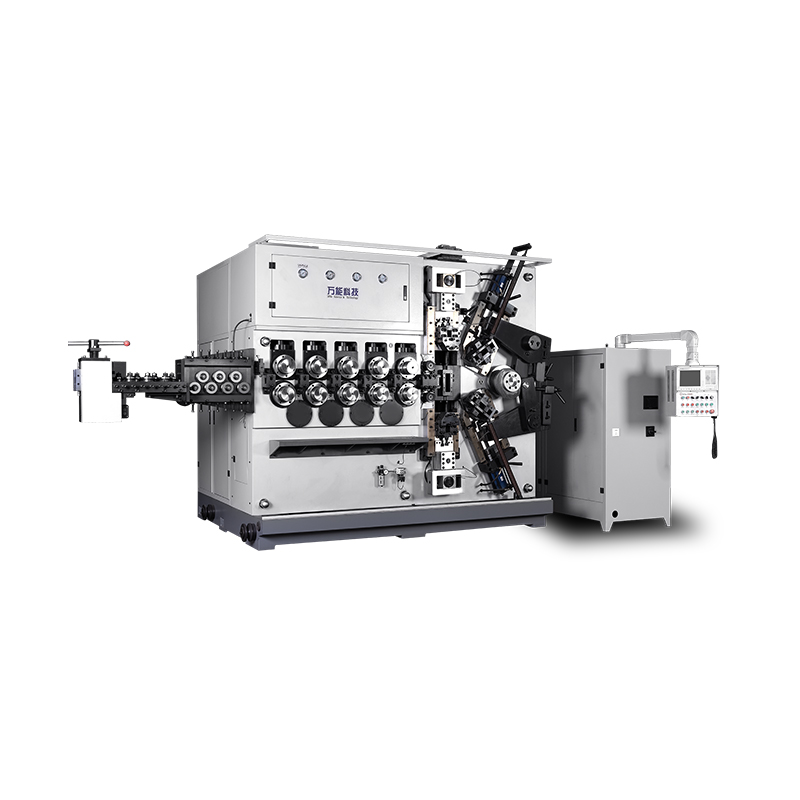
TK-5200 MACCHINA PER AVVOLGIMENTO MOLLA CNC TK-5200 5 ASSI ...
Vedi dettagli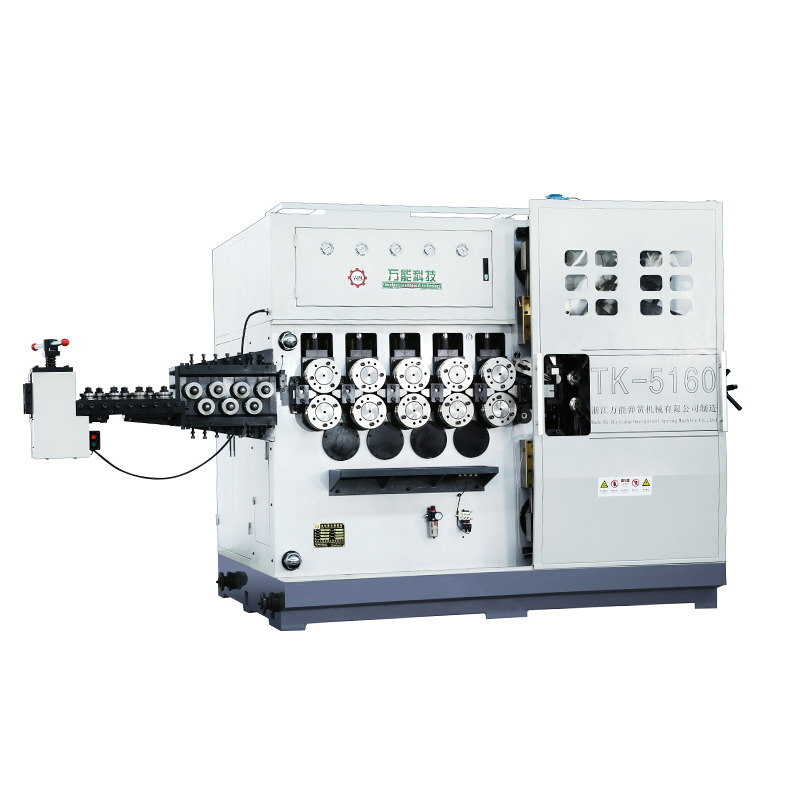
TK-5160 TK-5160 MACCHINA PER AVVOLGIMENTO MOLLA CNC A 5 ASSI ...
Vedi dettagli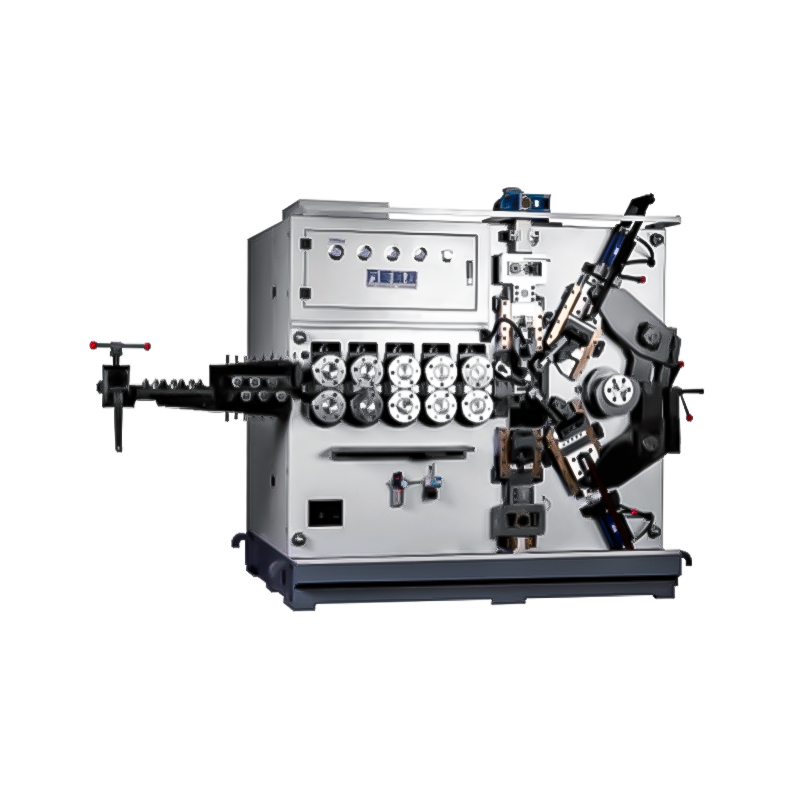
TK-5120 TK-5120 MACCHINA PER AVVOLGIMENTO MOLLA CNC A 5 ASSI ...
Vedi dettagliCodice QR mobile