Lingua
Una molla elicoidale è un filo avvolto in una spirale continua che immagazzina e rilascia energia meccanica. Quando lo comprimi, lo allunghi o lo torci, la molla devia e immagazzina energia. Quando la forza esterna viene rimossa, ritorna alla sua forma originale. Questo meccanismo semplice ma potente è il motivo per cui le molle elicoidali compaiono ovunque, dalle sospensioni delle auto ai minuscoli pulsanti dello smartphone.
La parola "elicoidale" descrive la geometria stessa della bobina. La forma a spirale distribuisce lo stress su tutta la lunghezza del filo, il che significa che anche un filo relativamente sottile può sostenere un carico notevole. Se prendi una tipica molla di compressione con un diametro del filo di 2 mm e un diametro esterno di 25 mm, può facilmente sopportare centinaia di Newton di forza senza deformarsi in modo permanente. Questa efficienza è il motivo per cui il design elicoidale è rimasto il formato di molla più utilizzato nell'ingegneria moderna da oltre 150 anni.
Per i produttori, l’implicazione pratica è semplice: il modo in cui si avvolge il filo determina il comportamento della molla. Il passo, il numero di spire, il diametro del filo e la configurazione delle estremità influiscono tutti direttamente sulle prestazioni della molla sul campo. Il corretto raggiungimento di questi parametri durante la produzione dipende dalla precisione della macchina per la produzione di molle.
In conclusione: una molla elicoidale converte l'energia meccanica in deformazione elastica e ritorno, e la qualità di tale conversione è definita dalla precisione con cui viene prodotta.Prima di selezionare una macchina di produzione, devi capire chiaramente quale tipo di molla elicoidale produrrai. Ciascuna delle tre categorie principali richiede attrezzature, configurazione e capacità della macchina diverse.
Le molle di compressione resistono ad una forza di compressione assiale. Le bobine sono distanziate con spazi d'aria tra loro in modo che la molla possa accorciarsi quando caricata. Rappresentano il segmento più grande del mercato delle molle e sono prodotti in enormi volumi da avvolgitori CNC. Le applicazioni comuni includono sistemi di sospensioni automobilistiche, ammortizzatori, molle per valvole motori, nuclei di materassi e apparecchiature pneumatiche industriali. Una molla di compressione con lunghezza libera di 50 mm e diametro del filo di 2,5 mm potrebbe essere progettata per comprimersi di 20 mm prima di raggiungere la sua altezza solida, il che significa che fornisce resistenza lungo l'intero intervallo di deflessione.
Le molle a trazione funzionano in modo opposto: resistono alla forza di trazione. Le bobine sono normalmente avvolte strettamente insieme senza intercapedine d'aria e la molla si allunga quando viene caricata. Le estremità solitamente hanno ganci, anelli o inserti filettati per il fissaggio. Le molle di estensione compaiono nei trampolini, nei meccanismi delle porte dei garage, nei passeggini e nei sistemi di tensionamento per nastri trasportatori. Poiché il filo è sottoposto a tensione assiale, la rottura del gancio terminale è una preoccupazione comune, ed è proprio per questo che gli strumenti di formatura di precisione sono importanti nel processo di avvolgimento.
Una molla di torsione resiste alla coppia di rotazione. Le estremità sono posizionate in modo da poter essere fissate a componenti che ruotano l'uno rispetto all'altro. Le molle di torsione immagazzinano energia quando vengono ruotate e la rilasciano come forza rotazionale. Sono essenziali nelle mollette, nelle trappole per topi, nei meccanismi degli orologi, nei sistemi frenanti dei veicoli e negli interruttori elettrici. I parametri di progettazione per le molle a torsione includono la lunghezza e l'angolo della gamba, che in genere richiedono una macchina per la formatura di molle CNC con controllo multiasse per produrre con precisione.
Il processo di produzione di una molla elicoidale è altamente deterministico. Ogni operazione deve avvenire in sequenza e qualsiasi deviazione in una fase influisce direttamente sulla qualità della molla. Di seguito è riportata una visione pratica passo dopo passo di ciò che accade all'interno di un impianto per la produzione di molle.
Il filo grezzo proviene da una bobina e viene alimentato tramite un meccanismo di raddrizzatura. Il sistema di alimentazione del filo deve mantenere una tensione uniforme. Se il filo viene alimentato con slittamento o trazione irregolare, il passo risultante sarà incoerente, il che a sua volta modificherà la rigidità della molla. Un'unità di alimentazione del filo ben mantenuta garantisce che il filo entri nell'area di formatura a velocità e forza costanti.
Questo è il cuore del processo. In una macchina avvolgitrice per molle CNC, il filo viene guidato attorno a un mandrino o modellato direttamente da utensili servoazionati. Il passo viene impostato dal movimento assiale degli utensili di formatura rispetto all'avanzamento del filo. Per le geometrie complesse delle molle, una macchina di formatura multiasse coordina diversi movimenti servo contemporaneamente. È qui che il numero di assi della macchina determina l'ambito della produzione.
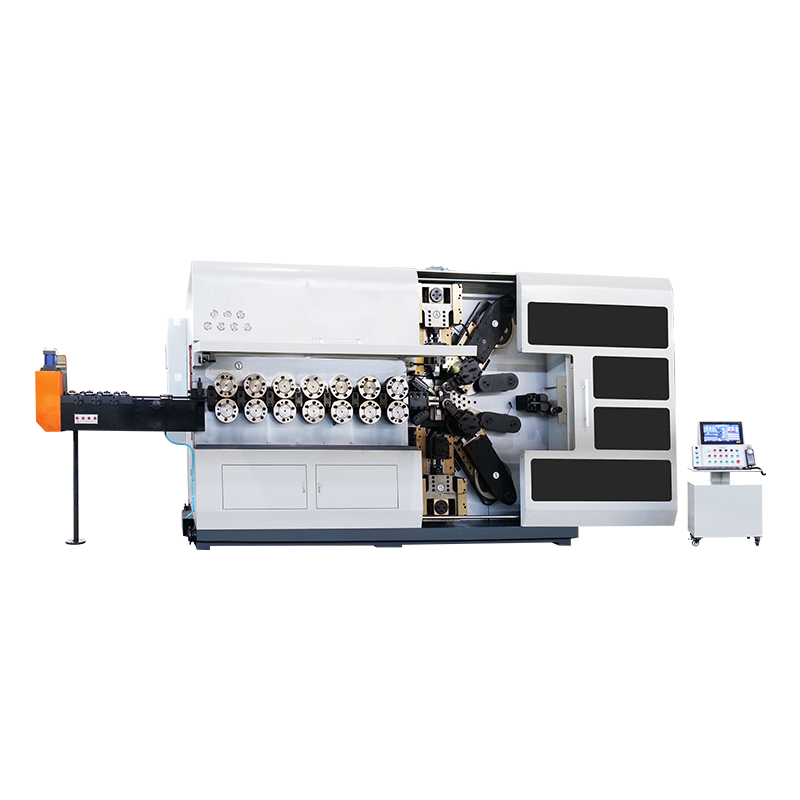
 Avvolgitrice per molle CNC con opzioni multiasse Questa serie di macchine lavora diametri di filo da 0,3 a 8,0 mm e supporta più assi per varie forme di molle. Ideale per la produzione che richiede un avvolgimento preciso e prestazioni costanti di trattamento termico. Visualizza il prodotto →
Dopo l'avvolgimento, la maggior parte delle molle deve essere trattata termicamente per alleviare le tensioni interne e ottenere le proprietà meccaniche richieste. Per le molle in acciaio al carbonio, l'austenitizzazione a circa 850°C seguita da tempra e rinvenimento in olio da 350°C a 450°C è standard. Il forno di tempera mantiene la molla in temperatura per una durata precisa. Un trattamento termico inadeguato provoca fragilità, cedimento prematuro per fatica o durezza incoerente in tutto il lotto.
Le molle a compressione richiedono estremità piatte e parallele. Le rettificatrici per molle rimuovono il materiale per creare le superfici terminali. Per una molla ad alta precisione, la tolleranza di planarità può arrivare fino a 0,05 mm fuori parallelo. Il processo di rettifica consente inoltre di ottenere una lunghezza libera precisa. Senza una rettificatrice adeguata, la molla potrebbe non inserirsi correttamente nel gruppo.
Le operazioni finali includono la pallinatura per migliorare la durata a fatica, il rivestimento per la resistenza alla corrosione e l'ispezione dimensionale per verificare le specifiche. Ogni molla può essere ispezionata per quanto riguarda la lunghezza libera, il diametro esterno, la rigidità della molla e la qualità della superficie.
La materia è il fondamento di ogni primavera. La scelta corretta del materiale dipende dall'ambiente operativo, dalle condizioni di carico, dal ciclo di vita previsto e dai vincoli di costo. La tabella seguente mette a confronto i materiali più comunemente utilizzati nella produzione di molle elicoidali.
| Materiale | Resistenza alla trazione | Temp. massima di servizio | Resistenza alla corrosione | Applicazioni primarie |
|---|---|---|---|---|
| Acciaio al carbonio 65Mn | 980-1080 MPa | 120°C | Basso | Molle industriali per uso generale |
| Acciaio al silicio 60Si2Mn | 1275-1375MPa | 200°C | Basso | Molle di sospensione per autoveicoli per carichi pesanti |
| 304 inossidabile | 515-675MPa | 300°C | Alto | Dispositivi medici, lavorazione alimentare, attrezzature per esterni |
| Acciaio inossidabile 316L | 485-620MPa | 350°C | Molto alto | Lavorazioni chimiche, marine, farmaceutiche |
| 17-7PH Indurimento per precipitazione | 1650-1900 MPa | 400°C | Alto | Componenti aerospaziali, macchinari ad alte prestazioni |
| Bronzo fosforoso | 510-650MPa | 100°C | Medio | Contatti elettrici, connettori, interruttori |
Dal punto di vista della produzione, più duro è il materiale, maggiore è la sfida per la vostra avvolgitrice. I materiali ad alta resistenza come 17-7PH richiedono una forza di formatura maggiore e componenti della macchina più rigidi. Se intendi lavorare con leghe esotiche, scegli una macchina con una servocoppia sufficiente e utensili temprati.
Ogni primavera è definita da sei parametri fondamentali. Comprenderli è fondamentale sia che si stia progettando una molla sia che si stia configurando una macchina per produrla. Quando uno di questi cambiamenti, cambiano anche le altre proprietà.
Diametro del filo (d)
Lo spessore del filo. Raddoppiando il diametro del filo si aumenta la rigidità della molla di un fattore 16 perché l'equazione della velocità dipende da d^4. Piccoli cambiamenti nel diametro del filo causano grandi cambiamenti nella forza.
Diametro medio della bobina (D)
Il diametro medio della bobina. La rigidità della molla è inversamente proporzionale a D^3, quindi un aumento del 10% del diametro della bobina riduce la rigidità di quasi il 27%.
Passo (p)
La distanza tra bobine adiacenti. Il passo controlla direttamente lo spazio libero e la deflessione massima. Un passo più ampio consente una corsa maggiore prima che la molla raggiunga un'altezza solida.
Numero di bobine attive (n)
Il numero di bobine che effettivamente si flettono sotto carico. Meno spire attive producono una molla più rigida; bobine più attive producono una molla più morbida.
Lunghezza libera (L0)
La lunghezza della molla quando non viene applicato alcun carico. La lunghezza libera viene impostata durante l'avvolgimento ed è influenzata dal numero di spire e dal passo.
Tasso di primavera (k)
La forza richiesta per unità di deflessione. La formula per le molle a compressione è k = Gd^4 / (8D^3n), dove G è il modulo di taglio del materiale.
Per un ambiente di produzione, l'intuizione più critica è questa: piccoli cambiamenti nel diametro del filo causano cambiamenti esponenziali nella rigidità della molla. Un fornitore di filo che fornisce materiale con variazione di ±0,02 mm può causare una fluttuazione della rigidità della molla di circa il 15%. Questo è il motivo per cui la misurazione precisa del filo e i controlli di accettazione sono obbligatori.
La macchina che scegli determina non solo quali molle puoi produrre oggi, ma anche che tipo di ordini puoi accettare in futuro. Esistono tre tipi principali di macchine da considerare e ciascuno di essi serve un profilo di produzione diverso.
Questi sono i cavalli di battaglia della produzione di molle a compressione in grandi volumi. Funzionano a velocità molto elevate e sono generalmente configurati da 3 a 7 assi. Se la tua attività si concentra su molle a compressione standard in grandi quantità, una macchina per bobine dedicata con alimentazione automatica del filo offre il miglior costo per molla. La velocità di produzione sulle macchine moderne può superare le 150 bobine al minuto a seconda delle dimensioni della molla.
Una macchina di formatura offre maggiore versatilità perché utilizza assi controllati in modo indipendente per spostare più strumenti di formatura. Una macchina di formatura a 5 assi può passare dalle molle di compressione, torsione ed estensione senza un ampio riattrezzamento. Eccelle nelle tirature medie e quando il mix di prodotti è diversificato. La più ampia gamma di movimento consente di creare molle a passo variabile, molle a gradini e molle con configurazioni finali speciali.
 Versatile macchina per la formatura di molle CNC per forme complesse Con assi controllati in modo indipendente, questa macchina di formatura gestisce diversi tipi di molle senza lunghi riattrezzamenti. La sua flessibilità si adatta a corse medie e passo variabile o configurazioni finali speciali. Visualizza il prodotto →
Le macchine senza camme utilizzano lame servocomandate invece di camme meccaniche. Il tempo di configurazione è sostanzialmente più breve perché non ci sono profili di camma fisici da fabbricare o regolare. Per la produzione di piccoli lotti e cambi frequenti, le macchine senza camme consentono un notevole risparmio di tempo. Sono particolarmente adatti per forme di fili complesse e geometrie di molle che sarebbero difficili da ottenere con le camme convenzionali.
Quando valuti le macchine, considera prima il numero di assi. Ciascun asse è un servomotore controllato in modo indipendente. Una macchina a 3 assi può produrre molle di compressione di base. Una macchina a 5 assi copre la maggior parte dei tipi di molle standard. Una macchina a 10 assi offre la massima flessibilità per piegature complesse di fili e geometrie molto complesse. Queste differenze di capacità contano quando i tuoi clienti tornano con una più ampia varietà di specifiche delle molle.
Prima di impegnarti in una macchina, esamina i dati di servizio del produttore dell'attrezzatura originale e la disponibilità dei pezzi di ricambio. Una macchina ben costruita, proveniente da una fabbrica con un controllo di qualità costante, manterrà la sua configurazione più a lungo. Se sei alla ricerca di una nuova macchina per molle, non c'è punto di partenza migliore che ricercare la guida dettagliata su come acquistare una buona macchina a molla prima di concludere un accordo.
Una regola di selezione realistica
Molle semplici ad alto volume: avvolgitrice. Prodotti misti, medie tirature: macchina formatrice a 5 assi o più. Piccoli lotti, grande varietà: macchina senza camme. La tua decisione dovrebbe essere guidata dal profilo dell'ordine che ti aspetti tra un anno, non solo dal lavoro che hai oggi.
La mancata qualità della primavera porta a lotti rifiutati, perdita di tempi di produzione e rapporti danneggiati con i clienti. I problemi di qualità più comuni derivano da tre fonti: variazione del materiale, disallineamento della macchina e trattamento termico incoerente.
Una routine mirata di controllo qualità rileva questi problemi in anticipo. Come minimo, ogni lotto dovrebbe essere controllato a campione per quanto riguarda la lunghezza libera, il diametro esterno e la rigidità della molla. Quando si esegue un'applicazione critica, considerare il controllo al 100% della lunghezza libera e della dimensione di tolleranza.
Se riscontri problemi di qualità nel tuo attuale funzionamento delle molle, molti di essi sono riconducibili alla configurazione della macchina piuttosto che alla macchina stessa. Comprendere i malintesi comuni nell'uso delle macchine a molla può aiutarti a identificare e correggere i problemi che intaccano silenziosamente la produttività e la qualità.
Principio guida: la coerenza del filo, degli utensili e del trattamento termico produce molle che soddisfano le specifiche, esecuzione dopo esecuzione.
Le molle elicoidali sono ovunque. Comprendere le esigenze specifiche di ciascun settore ti aiuta a posizionare accuratamente la tua capacità produttiva.
Il settore automobilistico è di gran lunga il maggiore consumatore di molle elicoidali. Un singolo veicolo passeggeri può contenere da 25 a 40 molle, comprese molle di sospensione, molle per valvole, molle per frizione e molle di rilascio dei freni. Le molle di sospensione utilizzano spesso filo di acciaio al silicio come 60Si2Mn perché offre elevata robustezza ed eccellente resistenza alla fatica. Le tolleranze sono impegnative: le molle delle valvole possono richiedere una variazione di carico inferiore al 5% all'interno di un lotto.
I dispositivi medici richiedono la massima affidabilità e pulizia. Le molle utilizzate negli strumenti chirurgici, nelle pompe per infusione e negli impianti ortopedici sono spesso realizzate in acciaio inossidabile 316L. Devono avere zero contaminazioni superficiali e rispettare tolleranze dimensionali molto ridotte. Una molla utilizzata in una pompa per insulina portatile potrebbe avere un diametro del filo di soli 0,3 mm, richiedendo una macchina in grado di maneggiare con precisione il filo sottile.
Le molle aerospaziali operano in condizioni estreme. Devono mantenere prestazioni costanti da -50°C a 150°C e resistere a vibrazioni elevate. Sono comuni materiali come l'acciaio inossidabile indurente per precipitazione 17-7PH. Ogni molla utilizzata nei sistemi critici per il volo viene solitamente testata per il carico in diversi punti del suo intervallo di deflessione prima dell'assemblaggio.
Nei connettori e negli interruttori vengono utilizzate molle di torsione in miniatura per mantenere la pressione di contatto. Il bronzo fosforoso è comune qui perché offre una buona conduttività e resistenza alla corrosione. Queste molle sono molto piccole, spesso con diametri del filo inferiori a 0,5 mm, e richiedono macchine con eccellenti capacità di movimentazione del filo sottile.
 Macchina di formatura di precisione a 3 assi per molle in miniatura Progettata per la movimentazione di fili sottili, questa macchina CNC garantisce la formatura accurata di piccole molle di torsione utilizzate nell'elettronica. Offre un'elevata risoluzione assiale e prestazioni stabili per tolleranze strette. Visualizza il prodotto →
Ogni settore ha le proprie certificazioni e requisiti relativi ai materiali. Prima di intraprendere un nuovo settore, verifica che la tua macchina possa lavorare con i materiali richiesti e soddisfare la fascia di tolleranza tipica del settore. Se produci molle per l'industria elettronica, è indispensabile una macchina con elevata risoluzione assiale e bassa deriva termica.
Le macchine a molla sono attrezzature di precisione. La differenza tra una macchina che funziona in modo affidabile per dieci anni e una che necessita di riparazioni frequenti sta nella disciplina della manutenzione. Ecco un pratico programma di manutenzione che mantiene in salute la tua linea di produzione.
Un piccolo problema rilevato in anticipo richiede alcuni minuti per essere risolto. Lo stesso problema non rilevato può portare a un arresto per più giorni e a un lotto di molle rifiutato. Il processo di manutenzione dovrebbe essere sistematico e documentato. In molti casi, tenere un semplice registro dell'usura degli utensili e delle regolazioni della macchina rivela modelli che prevedono i guasti prima che si verifichino.
Come viene calcolata la rigidità della molla per una molla di compressione elicoidale?
La rigidità della molla k viene calcolata utilizzando la formula k = G*d^4 / (8*D^3*n), dove G è il modulo di taglio del materiale del filo, d è il diametro del filo, D è il diametro medio della spira e n è il numero di spire attive. Un modulo di taglio per l'acciaio per molle al carbonio è di circa 79 GPa. Questa formula ti dice esattamente come sono correlate la forza e la deflessione.
Qual è la differenza tra una macchina per molle a camme e una macchina per molle senza camme?
Una macchina a camme utilizza profili di camma tagliati fisicamente per controllare il movimento dell'utensile e modificare il design della molla significa realizzare nuove camme. Una macchina senza camme utilizza servomotori per controllare direttamente gli utensili, il che consente di modificare i parametri nel software invece di produrre nuove camme. Le macchine senza camme sono molto più veloci da configurare e sono ideali per piccoli lotti o frequenti cambi di prodotto.
Una macchina per molle CNC può regolare automaticamente il passo della molla durante la produzione?
SÌ. Le moderne macchine CNC possono controllare il passo in tempo reale durante il processo di avvolgimento. I servoassi della macchina modificano in modo programmatico la velocità di avanzamento relativa per creare molle a passo variabile. Le funzionalità di correzione automatica possono monitorare le dimensioni della molla durante la corsa e regolare automaticamente i parametri per mantenere la tolleranza target.
Cosa causa il cedimento della molla sotto carico ripetuto?
Il cedimento per fatica è la causa più comune. Deriva dall'inizio della fessura in un difetto superficiale o in un punto di concentrazione della tensione, quindi dalla crescita graduale della fessura fino alla rottura. I fattori più comuni includono graffi superficiali dovuti all'avvolgimento, pallinatura insufficiente e sollecitazioni eccessivamente elevate durante il funzionamento. La progettazione dovrebbe limitare lo stress di esercizio a una proporzione sicura della resistenza alla trazione finale del materiale.
Come scelgo il diametro del filo per una molla elicoidale?
La scelta del diametro del filo dipende dalla forza della molla richiesta, dallo stress consentito e dallo spazio disponibile. Come punto di partenza, la sollecitazione di taglio sotto carico massimo dovrebbe rimanere inferiore al 50-60% della resistenza alla trazione ultima del materiale per applicazioni statiche e inferiore per carichi ciclici. È quindi possibile utilizzare le tabelle delle dimensioni dei cavi standard per scegliere il calibro disponibile più vicino che soddisfa i requisiti.
È necessario un forno per il rinvenimento delle molle per tutte le molle elicoidali?
La maggior parte delle molle avvolte a freddo beneficiano di un trattamento termico a bassa temperatura per alleviare le tensioni residue dopo la formatura. Le molle realizzate in filo trafilato duro o acciaio inossidabile possono essere utilizzate senza rinvenimento in applicazioni a bassa sollecitazione. Tuttavia, le molle ad alta resistenza, soprattutto quelle utilizzate nel settore automobilistico o aerospaziale, richiedono solitamente un processo di rinvenimento controllato per ottenere le proprietà meccaniche richieste e prevenire guasti prematuri.
Di quanti assi ho bisogno su una macchina per la formatura di molle CNC?
Per le molle a compressione base sono sufficienti 3 assi. Per i tipi di molle più comuni, tra cui estensione e torsione semplice, 5 assi ti offrono sufficiente libertà. Quando si producono forme di filo complesse o molle con passo variabile, 10 o più assi offrono la massima flessibilità. Il conteggio degli assi è direttamente correlato alla complessità delle molle che è possibile produrre senza cambiare attrezzatura.
La produzione di molle elicoidali di alta qualità è una sfida di sistema. Il fornitore del materiale, la macchina, l'attrezzatura, il processo di trattamento termico e i protocolli di ispezione devono lavorare tutti insieme. La macchina non è l'unico fattore, ma è il fattore che ti dà il massimo controllo sulla geometria e sulla consistenza della molla.
La macchina giusta per la tua attività dipende dal volume di produzione, dalla gamma di prodotti e dai materiali che intendi lavorare. Le macchine avvolgitrici dedicate eccellono con volumi elevati e geometria semplice. Le macchine di formatura multiasse offrono la versatilità necessaria per affrontare una gamma più ampia di lavori. Le macchine senza camme riducono al minimo i tempi di impostazione per la produzione ad alto mix e a basso volume.
Qualunque sia il percorso che intraprendi, investi nella routine di manutenzione. Un programma di controllo disciplinato, una lubrificazione costante e una sostituzione proattiva degli utensili si ripagano in termini di tempi di fermo macchina ridotti e migliore qualità della molla. L'industria delle molle premia i produttori che si concentrano su coerenza, precisione e affidabilità a lungo termine.
Se stai espandendo le tue capacità o aggiornando le attrezzature esistenti, crea prima un quadro chiaro dei tipi e dei volumi di molle target. La macchina che guadagna è quella che corrisponde alla tua realtà produttiva effettiva, non quella con l'elenco delle funzionalità più lungo.

TK-13200, TK-7230 TK-13200, TK-7230 MACCHINA PER AVVOLGIMENTO MOLLA CNC 12 ASSI ...
Vedi dettagli
TK-13200, TK-7230 TK-13200, TK-7230 MACCHINA PER AVVOLGIMENTO MOLLA CNC 12 ASSI ...
Vedi dettagli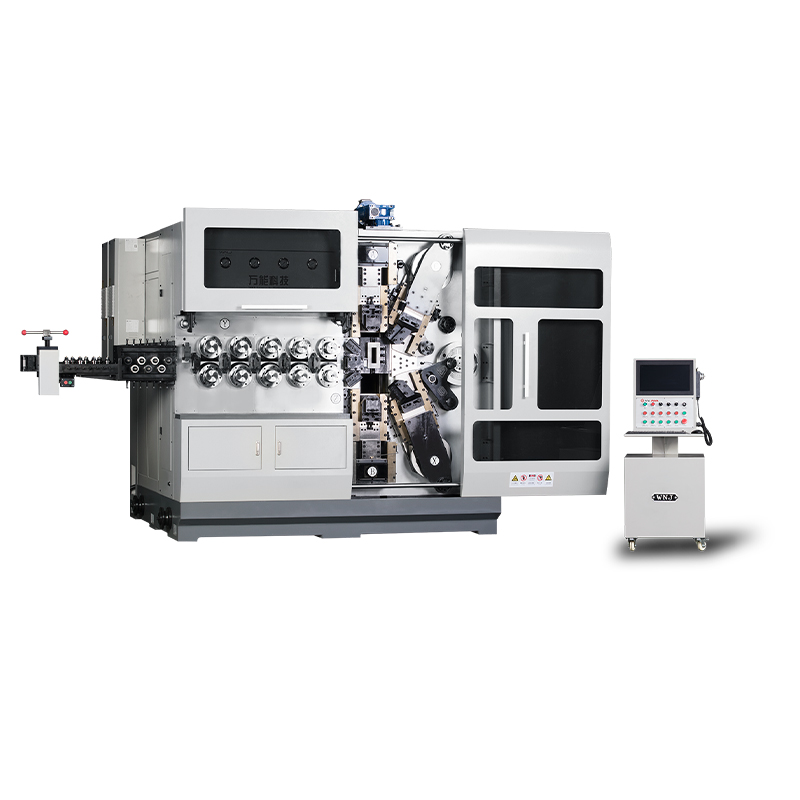
TK12120 TK-12120 MACCHINA PER AVVOLGIMENTO MOLLA CNC 12 ASSI ...
Vedi dettagli
TK-6160 MACCHINA PER ARROTOLARE MOLLA CNC TK-6160 ...
Vedi dettagli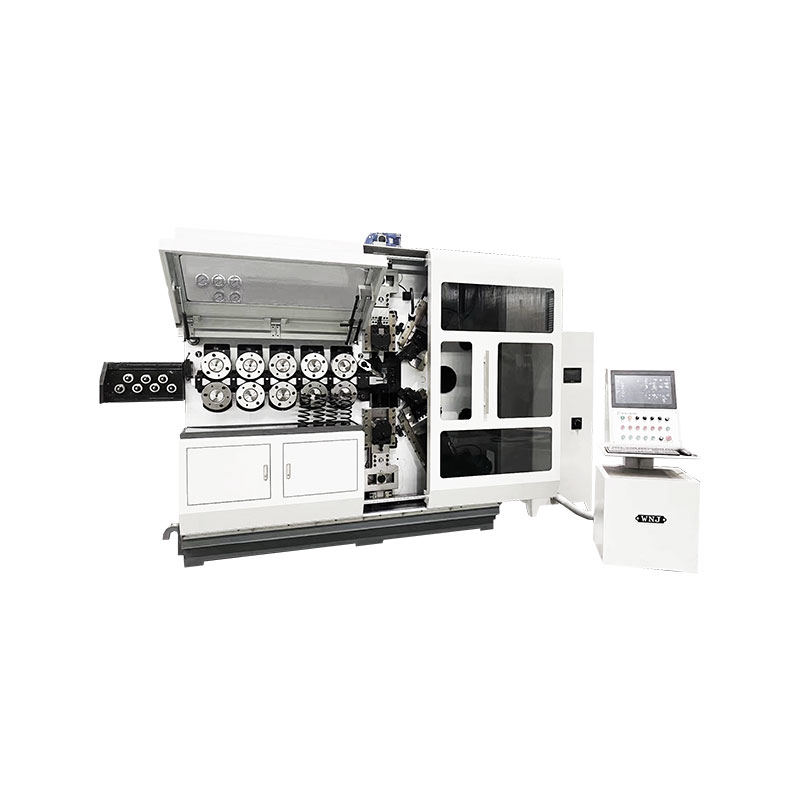
TK-6120 MACCHINA PER ARROTOLARE MOLLA CNC TK-6120 ...
Vedi dettagli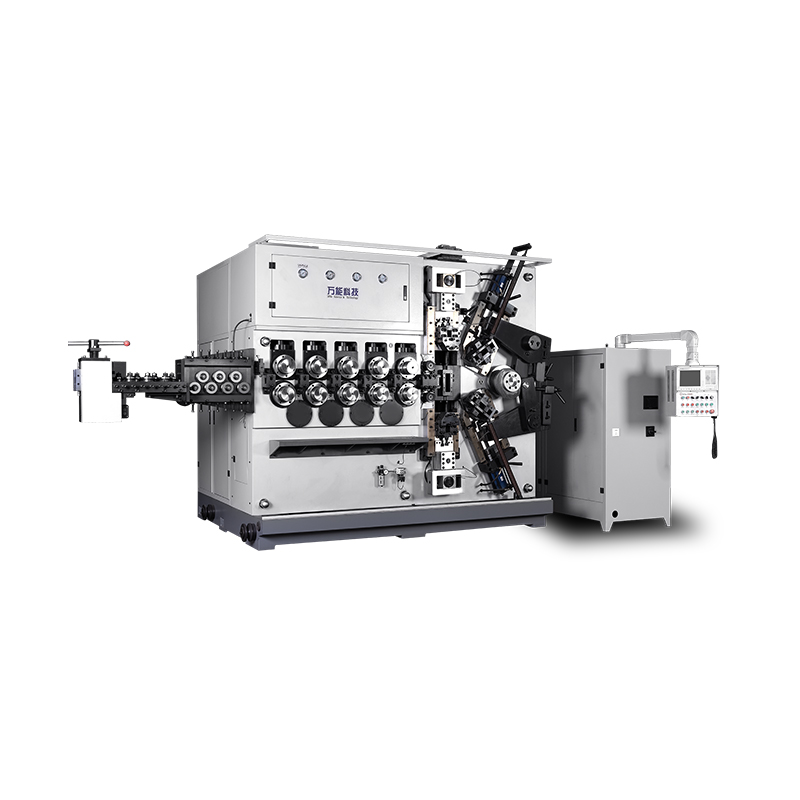
TK-5200 MACCHINA PER AVVOLGIMENTO MOLLA CNC TK-5200 5 ASSI ...
Vedi dettagli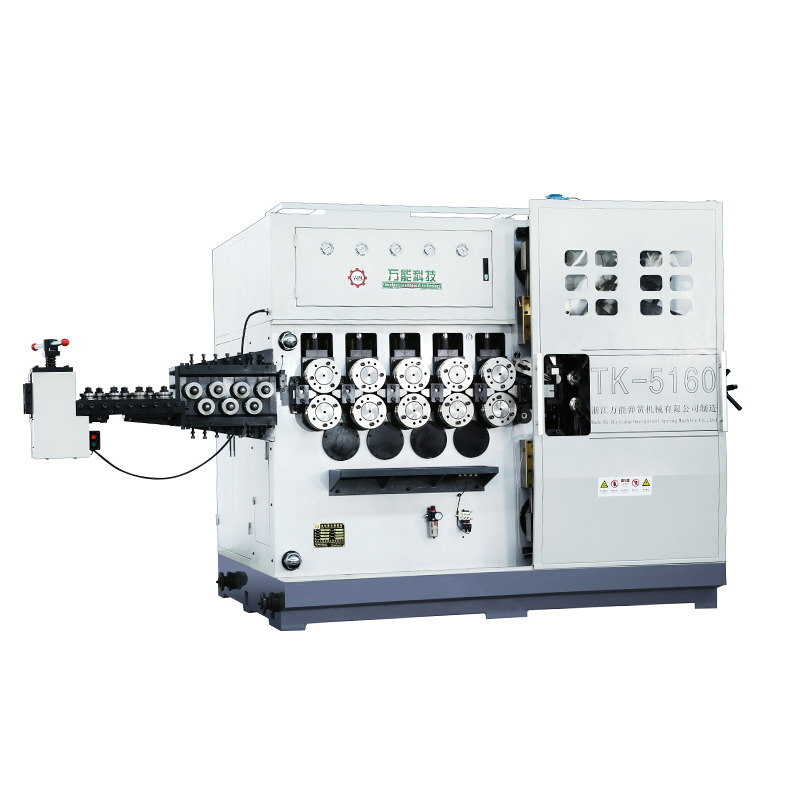
TK-5160 TK-5160 MACCHINA PER AVVOLGIMENTO MOLLA CNC A 5 ASSI ...
Vedi dettagli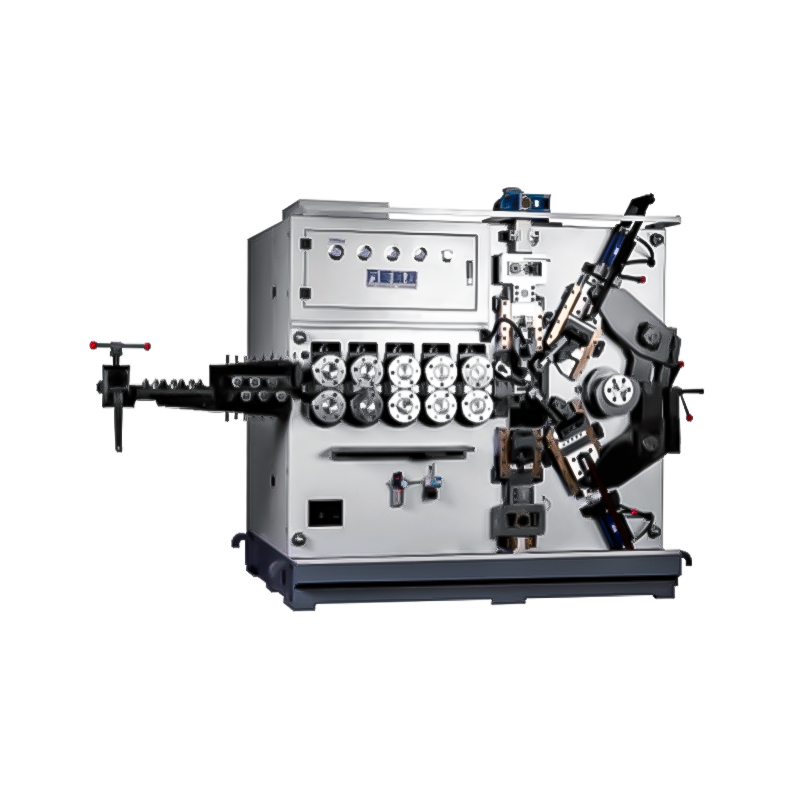
TK-5120 TK-5120 MACCHINA PER AVVOLGIMENTO MOLLA CNC A 5 ASSI ...
Vedi dettagliCodice QR mobile