Lingua
Piegare un filo è una deformazione plastica controllata, e funziona solo quando si gestiscono tre variabili contemporaneamente: supporto, raggio di curvatura e ritorno elastico. Sostieni il filo su entrambi i lati della curva in modo che la deformazione avvenga esattamente dove desideri. Mantenere il raggio interno al di sopra del minimo che il materiale può tollerare. Quindi piegare eccessivamente di una quantità misurata in modo che il filo ritorni all'angolo effettivamente necessario. Un filo di rame ricotto da 1 mm seguirà le vostre dita. Un'asta di acciaio per molle temperato ad olio da 5 mm si spezzerà all'esterno di una curva stretta a meno che il raggio, la tempra e la direzione di piega non siano pianificati prima che qualsiasi utensile la tocchi.
Questa guida tratta i meccanismi alla base di una curvatura, i valori del raggio che contano, un metodo ripetibile di piegatura manuale, il comportamento dei comuni materiali per fili e il punto in cui una piegatrice manuale smette di essere pratica e subentra una macchina piegatubi CNC. Ogni numero qui è un punto di partenza per una curva di prova, non un sostituto per una.
Quando un filo si piega, la parte esterna della curva si allunga e la parte interna si comprime. Lo strato intermedio, chiamato asse neutro, mantiene la sua lunghezza originale. Il numero che decide se la piega sopravvive è la deformazione sulla superficie esterna, ed è veloce da calcolare:
Deformazione superficiale = d / (2R d) , dove d è il diametro del filo e R è il raggio di curvatura interno.
Questi tre risultati spiegano la maggior parte delle crepe in un’officina: eccessivo allungamento, su un raggio troppo piccolo, in un materiale che non ha quasi più duttilità. Estrarre la deformazione di flessione consentita dalla scheda tecnica del fornitore del filo e confrontarla con la cifra calcolata prima di commettere un lotto. Ogni piegatura inoltre indurisce il filo in quel punto, quindi un filo che si piega in modo netto una volta potrebbe spezzarsi se lo apri e lo chiudi ripetutamente nello stesso punto.
Il raggio minimo di curvatura viene normalmente scritto come multiplo del diametro del filo, poiché un filo da 1 mm e un filo da 6 mm realizzati con la stessa lega non condividono lo stesso limite di raggio assoluto. La tabella seguente elenca i valori iniziali tipici utilizzati nella formatura del filo e nella produzione di molle. Gli temperamenti più duri fanno aumentare il numero; il preriscaldamento o la ricottura lo abbassano.
| Materiale del filo | Raggio interno minimo | Nota pratica |
|---|---|---|
| Rame ricotto, ottone | da 0,5d a 1d | Molto tollerante, ritorno elastico basso |
| Acciaio dolce, ricotto | 1d a 2d | Fai attenzione alla buccia d'arancia sul brodo spesso |
| Acciaio inossidabile 304, 316 ricotto | 1d a 2d | Il lavoro si indurisce rapidamente, piegalo una volta |
| Bronzo fosforoso, tempra primaverile | 3d-4d | Ritorno elastico moderato, bordi puliti |
| Filo armonico, acciaio per molle temperato ad olio | dal 4d al 6d | Alta resistenza, elevato ritorno elastico |
Se un progetto necessita di un raggio più stretto di quello consentito dalla tabella, sono disponibili tre opzioni: passare a una tempra più morbida, preriscaldare la zona di piegatura per ridurre il carico di snervamento oppure modificare il diametro del filo e utilizzare due fili più sottili dove era previsto un filo spesso.
Non appena la forza di flessione viene rilasciata, la parte elastica della deformazione recupera e la piega si apre. Questo è un ritorno elastico, e non è un effetto da poco. In pratica la quantità varia con la tempra e con il rapporto tra raggio di curvatura e diametro del filo.
Il metodo affidabile consiste nel piegare un pezzo di prova all'angolo target, misurare ciò che si ottiene effettivamente e calcolare un fattore di piegatura eccessiva: fattore di piegatura eccessiva = angolo target / angolo raggiunto. Quindi moltiplica ogni angolo del lavoro per quel fattore. Se un target di 90 gradi risultava a 82 gradi, il fattore è 1.098, quindi si programma 99 gradi per atterrare su 90. I programmi di piegatura CNC memorizzano questa compensazione come valore di correzione e la applicano per piega, motivo per cui una macchina che compensa bene manterrà un angolo molto tempo dopo che un operatore manuale avrà smesso di ricontrollare ogni parte.
La piegatura a mano libera funziona per prototipi e riparazioni, ma non si ripete. La sequenza seguente mantiene una parte piegata a mano vicina al disegno e la stessa logica si estende direttamente alla programmazione della macchina.
Gli strumenti manuali utili per questo lavoro includono pinze a becchi tondi per piccoli diametri, pinze ad azione parallela che mantengono le ganasce perpendicolari al filo, una piegatrice per succhiotto per spazzate in stile condotto, un blocco di legno duro e un martello per curve delicate su una forma e una pressa a pergolato quando il filo da 4 mm a 8 mm richiede una leva maggiore di quella che il polso può fornire.
La scelta del materiale cambia la piega molto più di quanto la maggior parte delle persone si aspetti, ed è la prima cosa da risolvere prima di discutere dei raggi o degli utensili.
Il carico di flessione aumenta all'incirca con il quadrato del diametro, quindi il salto da un filo da 2 mm a 4 mm non è il doppio dello sforzo, è più vicino a quattro volte. Questa singola relazione spiega perché gli strumenti cambiano così bruscamente man mano che il filo diventa più spesso.
L’altro fattore limitante è la ripetizione. La piegatura a mano va bene per dieci parti; un lavoro che prevede migliaia di forme di filo identiche necessita di una macchina che riproduca la sequenza di piegatura senza il giudizio dell'operatore, poiché l'operatore è la principale fonte di variazione in qualsiasi processo manuale.
Una macchina piegafilo CNC sostituisce le mani dell'operatore con assi servoazionati. Il filo viene alimentato da una coppia di rulli che misurano la lunghezza, ruotati da un mandrino che fissa il piano della piega successiva, e formato da slitte portautensili o perni di piegatura che si spostano nelle posizioni programmate. Poiché ciascun asse è servocontrollato, la macchina può applicare una diversa correzione del ritorno elastico a ogni piega del programma e può ripetere la stessa sequenza per tutti i turni. Qui viene spiegato il principio di funzionamento di base di queste macchine, incluso il modo in cui cooperano gli assi di avanzamento, rotazione e piegatura guida su come funziona una macchina piegatubi .
Due capacità contano di più quando si passa dalla piegatura manuale a quella meccanica. Innanzitutto, il controllo della lunghezza: i rulli di alimentazione mantengono la lunghezza di taglio a una frazione di millimetro, in modo che le distanze da piegatura a piegatura in una parte multipiega rimangano costanti. In secondo luogo, il controllo dell'angolo: i perni di piegatura del servo possono mantenere un angolo di piega entro pochi decimi di grado una volta impostato il valore del ritorno elastico, che è molto più stretto di un controllo del goniometro al banco.
 MACCHINA PER PIEGARE IL FILO DELLA MOLLA CNC ZW-480 4 ASSI MACCHINA PER PIEGARE IL FILO DELLA MOLLA CNC ZW-480 4 ASSI Visualizza il prodotto →
Una macchina a quattro assi di questo tipo copre la maggior parte delle forme di filo bidimensionali e delle parti tridimensionali semplici: avanzamento, rotazione e due direzioni di piegatura. Per i negozi che producono ganci, clip, maniglie, telai e semplici griglie metalliche, questa configurazione è solitamente sufficiente.
Il conteggio degli assi corretti viene deciso dalla geometria del pezzo, non dall'entità del budget. Un modo utile per pianificarlo è contare di quanti movimenti indipendenti necessita il filo.
 MACCHINA PER AVVOLGIMENTO MOLLA CNC TK-5120 5 ASSI MACCHINA PER AVVOLGIMENTO MOLLA CNC TK-5120 5 ASSI Visualizza il prodotto →
Una piegatrice a cinque assi è il solito passo avanti quando una forma di filo presenta pieghe che si torcono fuori dal piano, come una clip di fissaggio con una gamba sfalsata o un telaio con un angolo piegato. I fornitori del settore automobilistico e della mobilità spesso specificano questa classe di macchine perché i telai dei sedili, le aste di collegamento e le estremità dei cavi combinano diversi piani di piegatura in un'unica parte; i requisiti per quel settore sono riassunti nel applicazioni di formatura di cavi nel settore automobilistico e della mobilità panoramica.
La maggior parte dei difetti di piegatura ricondotti a un lotto vengono impostati all'inizio della tiratura, non a metà. Esegui questo elenco prima che la prima parte buona venga approvata.
 SLB-2800 CREMAGLIERA DI ALIMENTAZIONE FILO Informazioni aggiuntive Visualizza il prodotto →
L'hardware di alimentazione del cavo è parte del processo di piegatura, non un accessorio. Una rastrelliera di alimentazione motorizzata o a funzionamento libero con tensione controllata rimuove gran parte della variazione di lunghezza che si manifesta come parti scartate tre ore dopo l'inizio di un turno.
Quando una curva va storta, il sintomo di solito indica una delle poche cause. La tabella seguente abbina i difetti comuni alla correzione che li risolve più velocemente.
| Difetto | Probabile causa | Prima correzione |
|---|---|---|
| Crepa o spaccatura all'esterno della curva | Raggio inferiore al minimo del materiale o filo già incrudito | Aumenta il raggio o passa a un carattere più morbido |
| L'angolo si sposta durante la corsa | Valore del ritorno elastico troppo basso, variazione della tensione del filo, usura dell'utensile | Testare nuovamente il ritorno elastico, stabilizzare la tensione della bobina |
| Piegare le torsioni fuori dal piano | Asse di rotazione disallineato, supporto insufficiente in prossimità della curva | Ricalibrare la rotazione, aggiungere una guida vicino allo strumento |
| Sezione appiattita o ovale in corrispondenza della piega | Raggio del perno troppo piccolo, pressione di serraggio troppo elevata | Abbinare il perno a 2R, ridurre la forza di serraggio |
| Lunghezza finita corta o lunga | Tolleranza di piegatura ignorata, slittamento dell'alimentazione | Aggiungere un margine di piegatura alla lunghezza piana, controllare la presa del rullo |
Una curva che sembra giusta non è una curva che misura bene. Tre controlli catturano quasi tutto.
La frequenza di campionamento dovrebbe seguire il processo, non il calendario. Una corsa stabile con valore di ritorno elastico stabilito può essere verificata ogni cinquantesimo pezzo; una corsa appena allestita, o che utilizza un lotto di filo nuovo, merita un controllo al primo articolo ed un controllo ad ogni cambio utensile.
Bloccare il filo in una morsa con ganasce morbide o tenerlo contro un perno fisso, quindi tirare l'estremità libera attorno a una forma rotonda. Il diametro della forma dovrebbe essere vicino al doppio del raggio interno desiderato, perché il filo tornerà indietro e si aprirà leggermente. Contrassegnare innanzitutto la linea di piegatura da un riferimento in modo che la parte rimanga dimensionalmente coerente.
Dipende dal materiale e dalla tempra e normalmente viene espresso come multiplo del diametro del filo. Il rame ricotto può accettare mezzo diametro; il filo armonico e l'acciaio per molle temperato ad olio richiedono in genere da quattro a sei diametri. Verificare sempre con la scheda tecnica del fornitore del filo per il lotto specifico.
Misurarlo piuttosto che indovinarlo. Piega un pezzo di prova, registra l'angolo ottenuto e dividi l'angolo target per quella cifra. Il recupero tipico va da uno a tre gradi sul rame ricotto e fino a quindici gradi sull'acciaio per molle duro, quindi il moltiplicatore conta di più sul filo ad alta resistenza.
Sì, entro i limiti. Le qualità nella gamma da 0,5 mm a 2 mm si piegano con buone pinze e una maschera se il raggio è generoso. Oltre a ciò, la forza e il ritorno elastico diventano difficili da controllare e il rischio di crepe all'esterno della curva aumenta notevolmente.
La superficie esterna ha superato la deformazione che il materiale può sopportare. Tre motivi comuni: il raggio interno è inferiore a quello consentito dal materiale, il filo è già stato incrudito da un'operazione precedente o la tempra è troppo dura per l'applicazione. Il calcolo della deformazione superficiale con d / (2R d) mostra rapidamente quanto è andato oltre il limite il progetto.
Solo quando il raggio richiesto è più stretto di quello consentito dal materiale nella sua disposizione attuale, o quando il filo è sufficientemente spesso da rendere impraticabile la formazione di carichi. Il riscaldamento locale riduce la resistenza allo snervamento nella zona di piegatura, ma modifica anche le proprietà di quella zona, quindi le parti che sopportano il carico dovrebbero essere valutate in seguito piuttosto che presumere che siano a posto.
La piegatura produce angoli e forme discreti su un filo che viene alimentato attraverso la macchina. L'avvolgimento produce un'elica continua, dove il filo viene avvolto attorno ad un passo e un diametro che solitamente necessitano di una successiva fase di distensione. Molte macchine gestiscono entrambe le cose, ma l'attrezzatura, la strategia di controllo e il focus sulla tolleranza sono diversi.
Tagliare dopo la piega finale, lasciare una lunghezza diritta sufficiente affinché l'utensile da taglio possa afferrare senza tirare la parte e impostare la correzione del ritorno elastico sull'ultima piega separatamente da quelle precedenti. La piega finale di solito necessita della massima compensazione perché la parte non è più trattenuta dal resto della forma del filo.
La piegatura del filo si riduce a quattro decisioni prese in ordine: materiale e temperamento, raggio interno misurato rispetto alla formula di deformazione, un valore di piegatura eccessivo preso da un pezzo di prova reale e un processo che corrisponda alla quantità. Dieci parti appartengono ad una panca con una maschera. Diecimila pezzi con tre piani di piegatura appartengono a una piegatrice servoazionata con avanzamento del filo controllato e correzioni del ritorno elastico memorizzate.
Eseguire prima la curva di prova. Misurare l'angolo, il raggio e la lunghezza finita. Questi tre numeri ti dicono se il lavoro rimane manuale o si sposta su una macchina e ti danno i valori iniziali per qualunque percorso tu scelga.

TK-13200, TK-7230 TK-13200, TK-7230 MACCHINA PER AVVOLGIMENTO MOLLA CNC 12 ASSI ...
Vedi dettagli
TK-13200, TK-7230 TK-13200, TK-7230 MACCHINA PER AVVOLGIMENTO MOLLA CNC 12 ASSI ...
Vedi dettagli
TK12120 TK-12120 MACCHINA PER AVVOLGIMENTO MOLLA CNC 12 ASSI ...
Vedi dettagli
TK-6160 MACCHINA PER ARROTOLARE MOLLA CNC TK-6160 ...
Vedi dettagli
TK-6120 MACCHINA PER ARROTOLARE MOLLA CNC TK-6120 ...
Vedi dettagli
TK-5200 MACCHINA PER AVVOLGIMENTO MOLLA CNC TK-5200 5 ASSI ...
Vedi dettagli
TK-5160 TK-5160 MACCHINA PER AVVOLGIMENTO MOLLA CNC A 5 ASSI ...
Vedi dettagli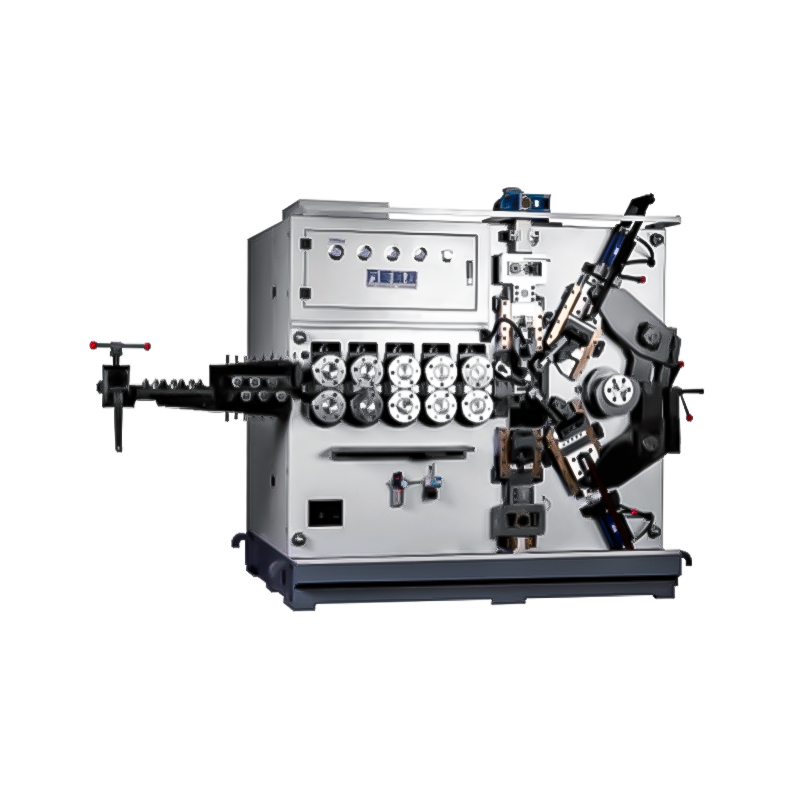
TK-5120 TK-5120 MACCHINA PER AVVOLGIMENTO MOLLA CNC A 5 ASSI ...
Vedi dettagliCodice QR mobile