Lingua
La piegatura della lamiera della pressa piegatrice offre pieghe precise e ripetibili quando si applicano quattro regole comprovate: impostare l'apertura della matrice a V su circa otto volte lo spessore del materiale, utilizzare la piegatura in aria come processo predefinito, calcolare il tonnellaggio con una formula e compensare il ritorno elastico prima di rilasciare la prima parte. I produttori che saltano queste decisioni di base si trovano ad affrontare flange incrinate, deriva angolare, allarmi di sovraccarico e pezzi grezzi rottamati. I produttori che li applicano mantengono la consistenza angolare entro /-0,5 gradi e il posizionamento del registro posteriore a /-0,02 mm sulle moderne apparecchiature CNC.
Questa guida tratta i tipi di presse piegatrici, la sequenza di piegatura passo dopo passo, le formule di tolleranza di piegatura e tonnellaggio, la selezione di matrici e punzoni, i limiti dei materiali, il controllo di precisione, la pianificazione della manutenzione e il punto in cui un'officina di lamiera dovrebbe aggiungere la capacità di piegatura del filo CNC. La sezione finale risponde alle domande più comuni che si pongono buyer e operatori.
Una pressa piegatrice blocca una lamiera piana tra un punzone superiore e una matrice a V inferiore, quindi guida il punzone verso il basso con forza o posizione controllata finché la lamiera non si deforma plasticamente all'angolo desiderato. Un calibro posteriore sposta il foglio sull'esatta linea di piegatura prima di ogni corsa e il controller CNC sincronizza la corsa del pistone, il contatto dello stampo e il posizionamento del calibro. Ciò che definisce una piega riuscita non è il raggiungimento dell'angolo una volta, ma la ripetizione dello stesso angolo su ogni parte del lotto.
Quattro decisioni determinano la maggior parte del risultato: tipo di macchina, utensileria, condizione del materiale e processo di piegatura.
Oggi gli acquirenti scelgono tra quattro tecnologie di azionamento principali. Le presse piegatrici meccaniche utilizzano un volano e spesso non hanno il pieno controllo della posizione; sopravvivono nelle vecchie botteghe per lavori semplici e ripetitivi. Le macchine idrauliche CNC rappresentano lo standard per la fabbricazione media e pesante perché combinano un tonnellaggio elevato con un buon controllo della corsa. Le macchine servoelettriche azionano il pistone con servomotori e viti a ricircolo di sfere, eliminando l'idraulica e riducendo il consumo di energia. I sistemi ibridi CNC aggiungono la misurazione adattiva dell'angolo e la bombatura automatica per le parti impegnative.
| Digitare | Gamma di tonnellaggio abituale | Ripetibilità della ram | Comportamento energetico | La migliore vestibilità |
|---|---|---|---|---|
| Meccanico | 30-400 tonnellate statunitensi | /-0,05 mm | Volano, funzionamento continuo | Piegature semplici di lungo periodo |
| CNC idraulico | 40-2.000 tonnellate | /-0,02 mm | La pompa funziona continuamente | Lamiera pesante, pezzi lunghi, corsa variabile |
| Servoelettrico | 20-220 tonnellate | /-0,01 mm | Motore on demand, risparmio energetico di circa il 50%. | Scartamenti sottili e medi, officine pulite, ritmi di ciclo elevati |
| CNC ibrido/adattivo | 60-500 tonnellate | /-0,01 mm | Trazione ibrida, consumi moderati | Parti complesse, controllo adattivo dell'angolo, bassa usura degli utensili |
Per le officine che piegano lamiere più sottili di 3 mm in lotti medi, un'unità servoelettrica offre la migliore precisione per euro. Per lamiere spesse, linee di piegatura lunghe o scatole profonde, una macchina idraulica CNC rimane la scelta pratica perché può applicare un tonnellaggio elevato in qualsiasi punto della corsa.
Una sequenza disciplinata rimuove la maggior parte dei problemi di qualità prima che si manifestino. Le officine che seguono una procedura scritta riducono gli scarti dei primi pezzi e mantengono prevedibili i tempi di allestimento.
La lunghezza del pezzo grezzo piatto è uguale alle due lunghezze della flangia diritta più la tolleranza di piegatura. Il margine di piegatura è la lunghezza dell'arco misurata lungo l'asse neutro della lamiera. L'asse neutro è più vicino alla superficie interna nelle curve strette, motivo per cui nel calcolo compare il fattore K.
BA = (pi / 180) x angolo di piega x (fattore K del raggio interno x spessore del materiale)
Per una piega di 90 gradi in acciaio dolce da 2 mm con un raggio interno di 2 mm e un fattore K di 0,44, la tolleranza è 1,5708 x (2 · 0,88) = 4,52 mm. Questo piccolo numero sposta la dimensione del pezzo grezzo piatto e, se ignorato, può trasformare una parte altrimenti buona in una flangia corta.
| Condizione del materiale o di piegatura | Fattore K tipico |
|---|---|
| Rame ricotto, alluminio ricotto, tempre molto dolci | 0,45-0,50 |
| Acciaio dolce laminato a freddo | 0,40-0,44 |
| Acciaio inossidabile 304 | 0,40-0,44 |
| Alluminio duro come 6061-T6 | 0,33-0,40 |
| Raggio ampio dove il raggio è più di cinque volte lo spessore | Si avvicina a 0,50 |
Ogni metallo ritorna indietro dopo che il pugno si è sollevato. L'angolo di ritorno elastico è lo spazio tra l'angolo piegato e l'angolo programmato. La soluzione standard è quella di piegare leggermente la lamiera, che funziona bene per l'acciaio dolce, o di passare dalla piegatura in aria alla piegatura del fondo, che preme completamente la lamiera nello stampo e riduce meccanicamente il recupero elastico.
| Materialee | Ritorno elastico range | Nota pratica |
|---|---|---|
| Acciaio dolce | 1-3 gradi | Di solito può essere corretto piegandosi eccessivamente nel programma |
| Acciaio inossidabile 304 | 5-10 gradi | Le molle inossidabili incrudite tornano indietro; toccare il fondo aiuta |
| Alluminio 5052-H32 | 2-4 gradi | Bassa variazione all'interno del lotto |
| Alluminio 6061-T6 | 1-3 gradi | I raggi acuti potrebbero rompersi prima che il ritorno elastico abbia importanza |
| Acciaio ad alta resistenza 780 MPa | 8-15 gradi | Se disponibile, utilizzare la misurazione adattiva dell'angolo |
Gli utensili sono il luogo in cui si vince o si perde la qualità della lamiera della pressa piegatrice. Una punta del punzone usurata crea una linea visibile su ogni parte. Una matrice troppo stretta per il materiale rompe la superficie esterna. È necessario un punzone a collo di cigno quando una flangia deve liberare l'utensile dopo la piegatura. La regola più utile per la selezione della matrice è la regola dell'apertura a V: dividere l'apertura a V per lo spessore del materiale. Il rapporto dovrebbe essere compreso tra 6 e 12, con 8 come valore predefinito per l'acciaio dolce.
| Parametro | Flessione dell'aria | Toccando il fondo | Coniatura |
|---|---|---|---|
| Contatto con l'utensile | Solo tre punti | Foglio pressato nella fustella | Compressione completa sotto la superficie del foglio |
| Stazza relativa | 1x linea di base | Circa 3-4 volte la flessione dell'aria | 5-10x piegatura dell'aria |
| Precisione dell'angolo | /-0,5 gradi in genere | /-0,25 gradi con materiale uniforme | Molto elevato, limitato dalla rigidità della macchina |
| Sensibilità alla variazione di spessore | Da basso a medio | Alto | Medio |
| Utilizzo tipico | Fabbricazione generale, scelta predefinita | Parti che necessitano di un angolo interno affilato | Micro piegature, materiale sottile, angoli precisi |
La formula standard del settore per la piegatura in aria dell'acciaio dolce mette in relazione la forza con lo spessore del materiale e l'apertura dello stampo. La formula seguente fornisce kilonewton per metro di lunghezza di piegatura per l'acciaio con una resistenza alla trazione vicina a 450 MPa.
P (kN per metro) = 650 x (spessore in mm) x (spessore in mm) / (apertura a V in mm)
Per convertire in tonnellate di forza, dividi il risultato per 9,81. Per l'acciaio dolce da 3 mm su una matrice da 24 mm, il calcolo è 650 x 9/24 = 243,75 kN per metro, ovvero circa 24,8 tonnellate per metro. Una parte con una flangia di 1,2 m necessita di 292,5 kN, circa 29,8 tonnellate, prima di qualsiasi fattore di sicurezza. L'acquisto di una macchina da 30 tonnellate non lascia alcun margine di manovra; un modello da 40 tonnellate è la scelta realistica.
| Spessore (mm) | Apertura a V consigliata (mm) | Forza (kN/m) | Forza (tonnellate/m) |
|---|---|---|---|
| 1.0 | 8 | 81.3 | 8.3 |
| 1.5 | 12 | 121.9 | 12.4 |
| 2.0 | 16 | 162.5 | 16.6 |
| 3.0 | 24 | 243.8 | 24.9 |
| 4.0 | 32 | 325.0 | 33.1 |
| 5.0 | 40 | 406.3 | 41.4 |
Per l'acciaio inossidabile, moltiplicare il risultato per 1,4-1,6. Per l'alluminio 5xxx, moltiplicare per 0,7-0,8. Per acciaio altoresistenziale da 780 MPa, moltiplicare per 1,7-2,2. Questi fattori riflettono la differenza nella resistenza alla trazione rispetto all'acciaio dolce.
Ogni materiale ha un pavimento al di sotto del quale si romperà sulla linea di piegatura. La tabella fornisce i minimi di piegatura in aria per i gradi più comuni. Questi sono i punti di partenza: una punta del punzone più affilata, un'apertura a V più piccola o una piegatura parallela alla fibratura aumentano il raggio minimo pratico.
| Materialee | Raggio interno minimo (flessione in aria) | Fattore di tonnellaggio rispetto all'acciaio dolce | Attenzione fondamentale |
|---|---|---|---|
| Acciaio dolce laminato a freddo | 0,5-1,0 x T | 1.0 | Piegare lungo la venatura per avere flange visibili |
| Acciaio inossidabile 304 | 1,5-2,0 x T | 1.4-1.5 | Le lamiere incrudite necessitano di un raggio maggiore |
| Alluminio 5052-H32 | 0,5-1,0 x T | 0.7 | Buona formabilità nello stato H32 |
| Alluminio 6061-T6 | 2,0-3,0 x T | 0.7 | I raggi affilati causano fessurazioni; considera il temperamento O per la forma dura |
| Alto-strength steel 780 | 2,0-3,0 x T | 1.7-2.2 | Alto springback and edge micro-cracks possible |
La tolleranza dello spessore del materiale crea anche una variazione dell'angolo. Nella piegatura in aria, una lamiera di 0,1 mm più spessa del valore nominale può spostare l'angolo di un grado o più perché la profondità del punzone che funzionava per lo spessore nominale ora forma un angolo diverso. Questo è il motivo per cui il controllo adattivo con feedback angolare sta diventando comune nella lavorazione della lamiera presso presse piegatrici di precisione.
Una pressa piegatrice è precisa quanto il suo sistema di posizionamento. Il registro posteriore controlla la distanza dalla linea di piegatura al bordo di riferimento e la sua ripetibilità influisce direttamente sulla lunghezza della flangia. Le macchine di base hanno un calibro a due assi; le macchine di produzione aggiungono un asse R per l'altezza del calibro e arresti dell'asse Z per diverse larghezze dei pezzi. Un registro posteriore a 4 assi è il minimo pratico per la flessibilità in officina.
Per lavori di alta precisione, mantenere l'utensile parallelo al pistone. Anche un disallineamento di 0,1 mm tra punzone e matrice su una lunghezza di 2 m produrrà un angolo inclinato. Utilizzare matrici rettificate di precisione e controllare il parallelismo quando si installano nuovi utensili.
Le presse piegatrici supportano quasi ogni settore di prodotti in metallo perché producono forme semplici, resistenti ed economiche da lamiere piane. L'elenco di fabbricazione è lungo e ogni settore aggiunge le proprie tolleranze e requisiti di superficie.
For mobilità e applicazioni automobilistiche , la tendenza verso i veicoli elettrici ha aumentato la domanda di piegature in acciaio precise e ad alta resistenza perché gli alloggiamenti delle batterie e le staffe strutturali sostituiscono le parti che prima venivano saldate.
La maggior parte dei guasti alle presse piegatrici non sono improvvisi; si manifestano prima come deviazione angolare, graffi o rumori insoliti. Un semplice registro dei guasti aiuta a identificare rapidamente la fonte.
| Colpa | Probabile causa | Soluzione pratica |
|---|---|---|
| Angolo incoerente in un lotto | Materialee thickness shifts, springback not compensated | Utilizzare la piegatura in aria con profondità controllata; misurare la prima parte di ogni nuovo lotto |
| Crepe sulla linea di piegatura esterna | Raggio troppo piccolo, fibra parallela alla piega | Aumenta il raggio del pugno; ruotare lo spazio vuoto di 90 gradi; prova un carattere più morbido |
| Parte attorcigliata o deformata | Punzone e matrice non paralleli, estremità del registro posteriore disallineate | Controllare il parallelismo pistone/matrice; verificare che entrambe le dita del calibro tocchino la lamiera |
| Graffi sulla parte inferiore | Bavature sul bordo dello stampo, utensili sporchi, particelle dure | Denocciolare e pulire la trafila; sbavare i pezzi grezzi; applicare la pellicola protettiva |
| Allarme di sovraccarico sul controller | Apertura a V troppo stretta o tonnellaggio sottostimato | Ricalcolare con la formula 650; passare a un dado più ampio |
Le officine di fabbricazione che piegano lamiere spesso ricevono richieste di parti sagomate in filo: clip, ganci, perni e staffe in filo che appartengono allo stesso assemblaggio di prodotto. Le presse piegatrici non possono piegare i profili di filo in modo efficiente, ma le macchine piegatrici per filo CNC lavorano filo tondo, filo piatto e nastro con la stessa precisione programmata. Una piegatrice per filo CNC raddrizza, alimenta, piega e taglia il filo in un'unica sequenza, il che rende redditizi lotti di filo di piccole e medie dimensioni.
La logica di controllo di una piegatrice per fili ha molto in comune con una pressa piegatrice: si programmano gli angoli di piegatura, le lunghezze di avanzamento e la compensazione del ritorno elastico. Le macchine multiasse come la ZW-480 aggiungono un asse di torsione e un braccio di piegatura che consentono forme tridimensionali complesse. Per una spiegazione più approfondita della cinematica di flessione, leggi la ns guida completa su come funzionano le macchine piegatubi .
 ZW-480 Macchina piegatubi per fili per molle CNC a 4 assi per forme 3D complesse Questa piegatrice per fili a quattro assi supporta i movimenti di torsione e flessione del braccio per forme tridimensionali complesse. Offre un funzionamento non presidiato ed è economico per la produzione di lotti medio-piccoli. Visualizza il prodotto →
 Macchina piegatubi per fili per molle CNC ZW-880 a 8 assi per lavori di alta precisione Con il collegamento a otto assi e l'alimentazione del filo rotante, questo modello offre elevata stabilità e precisione. Può gestire attività di formatura complesse ed è ideale per le officine che desiderano produrre assemblaggi completi. Visualizza il prodotto →
 Serie di macchine piegatubi CNC WNJ (diametro del filo 1–12 mm) La linea di questo produttore copre diametri di filo da 1 a 12 mm con collegamento multiasse. Include supporto globale e servizi di parti di ricambio, rendendolo una scelta affidabile per l'integrazione della produzione. Visualizza il prodotto →
L'aggiunta di una linea di piegatura del filo accanto a una pressa piegatrice consente a un'officina di quotare assiemi completi anziché singole parti. Il costo di installazione è basso e le macchine funzionano abbastanza incustodite da essere economiche per lotti di poche centinaia di pezzi.
La piegatura in aria forma la lamiera con contatto in soli tre punti: i due bordi della matrice e il naso del punzone. L'angolo dipende dalla profondità del punzone, quindi un utensile può creare molti angoli. Il fondo preme la lamiera completamente nella matrice a V, riducendo il ritorno elastico e affilando l'angolo interno ma aumentando il tonnellaggio da tre a quattro volte. La coniatura comprime il materiale a tal punto che la forma del punzone viene pressata nella lamiera; necessita del tonnellaggio più elevato e offre la migliore ripetibilità per materiali sottili. Per la maggior parte dei lavori su lamiera presso presse piegatrici, la piegatura in aria è l'impostazione predefinita corretta.
Inizia con la regola dell'otto: per l'acciaio dolce, utilizzare un'apertura a V pari a otto volte lo spessore del materiale. Passare da dieci a dodici volte per l'acciaio inossidabile e da sei a otto volte per l'alluminio morbido. Una trafila più larga riduce il tonnellaggio e produce un raggio interno maggiore; uno stampo più stretto aumenta il tonnellaggio e affina il raggio. L'apertura a V non deve mai essere inferiore a cinque volte lo spessore dei materiali standard.
Il metodo più semplice è programmare un angolo di sovraflessione pari al ritorno elastico misurato. Utilizza un pezzo di prova prelevato dalla bobina esatta che utilizzerai in produzione. Per materiali con elevato ritorno elastico come acciaio inossidabile o acciaio da 780 MPa, passare al fondo o utilizzare una pressa piegatrice con misurazione adattiva dell'angolo, che corregge automaticamente la profondità del punzone dopo la prima piega di prova.
Usa la formula P = 650 x 9 / 24 = 243,75 kN per metro, che equivale a circa 24,8 tonnellate per metro. Aggiungi un fattore di sicurezza ed evita di lavorare oltre l'80% della capacità nominale, quindi una pressa piegatrice da 40 tonnellate è la scelta minima sensata per piegature di un metro in acciaio dolce da 3 mm. Aumentate le dimensioni della macchina se piegate anche acciaio inossidabile o ad alta resistenza.
Le crepe si formano quando la superficie esterna raggiunge il limite di allungamento. Le cause più comuni sono un raggio del punzone inferiore a 1,5 volte lo spessore del materiale, piegatura parallela alla fibra di laminazione, lamiera indurita da una fase di formatura precedente o una matrice a V troppo stretta. Utilizzare un raggio più ampio, piegare lungo la fibra e confermare con un test di piegatura sugli scarti prima della produzione.
Le macchine servoelettriche si adattano a lamiere fino a circa 3 mm, con un funzionamento più pulito, costi energetici inferiori e una migliore ripetibilità di posizionamento. Le macchine idrauliche CNC rimangono superiori per lamiere spesse, parti profonde e linee di piegatura lunghe perché generano un tonnellaggio elevato durante l'intera corsa. Scegli il servoelettrico per lavori di precisione su spessori leggeri e il CNC idraulico per la fabbricazione generale con un'ampia gamma di materiali.
La piegatura della lamiera della pressa piegatrice è un processo maturo e la tecnologia non è cambiata nei suoi fondamenti. Ciò che distingue le officine redditizie è la disciplina: corretta selezione degli stampi, calcolo onesto del tonnellaggio, compensazione testata del ritorno elastico e manutenzione regolare degli utensili. Applica queste pratiche in modo coerente e la pressa piegatrice diventerà una delle macchine più prevedibili sul mercato.

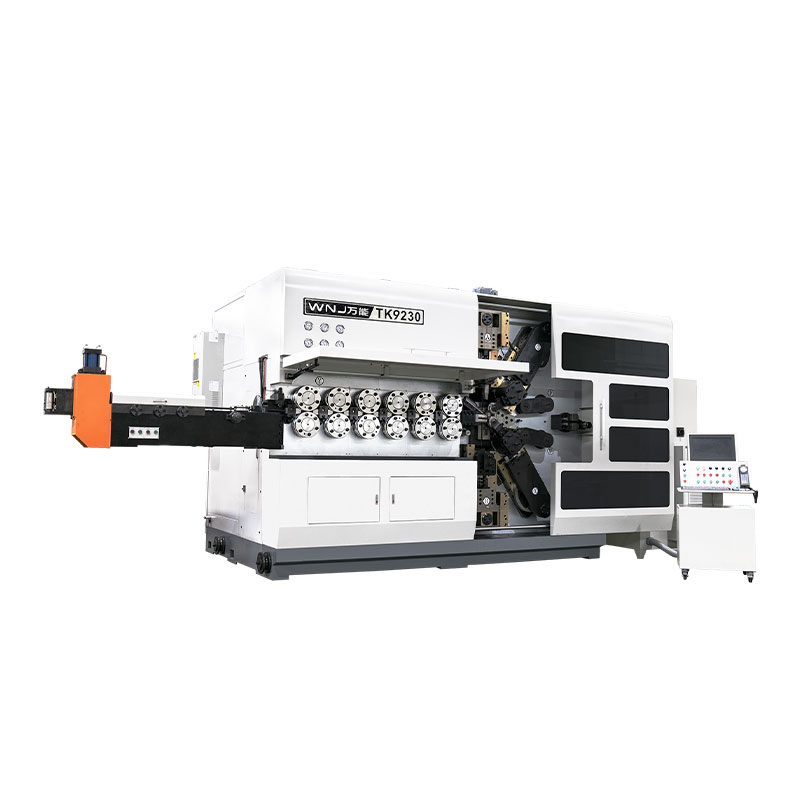
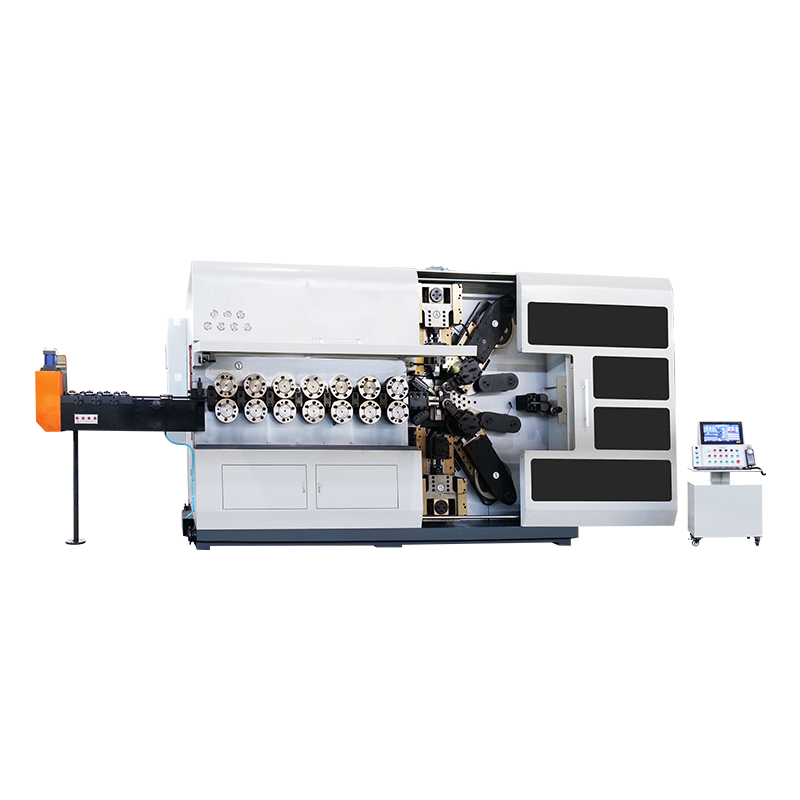
TK-13200, TK-7230 TK-13200, TK-7230 MACCHINA PER AVVOLGIMENTO MOLLA CNC 12 ASSI ...
Vedi dettagli
TK-13200, TK-7230 TK-13200, TK-7230 MACCHINA PER AVVOLGIMENTO MOLLA CNC 12 ASSI ...
Vedi dettagli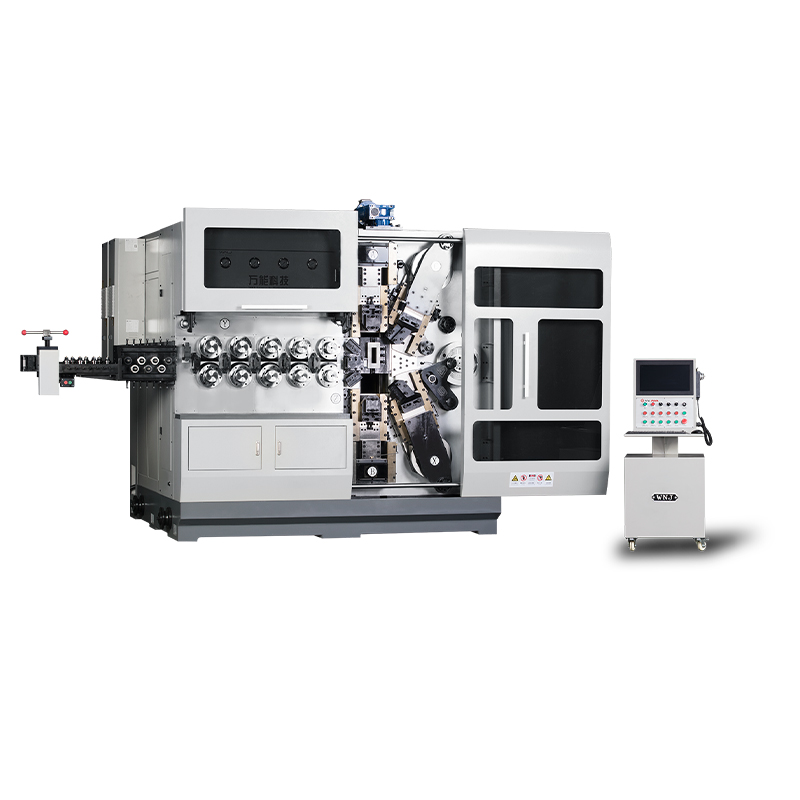
TK12120 TK-12120 MACCHINA PER AVVOLGIMENTO MOLLA CNC 12 ASSI ...
Vedi dettagli
TK-6160 MACCHINA PER ARROTOLARE MOLLA CNC TK-6160 ...
Vedi dettagli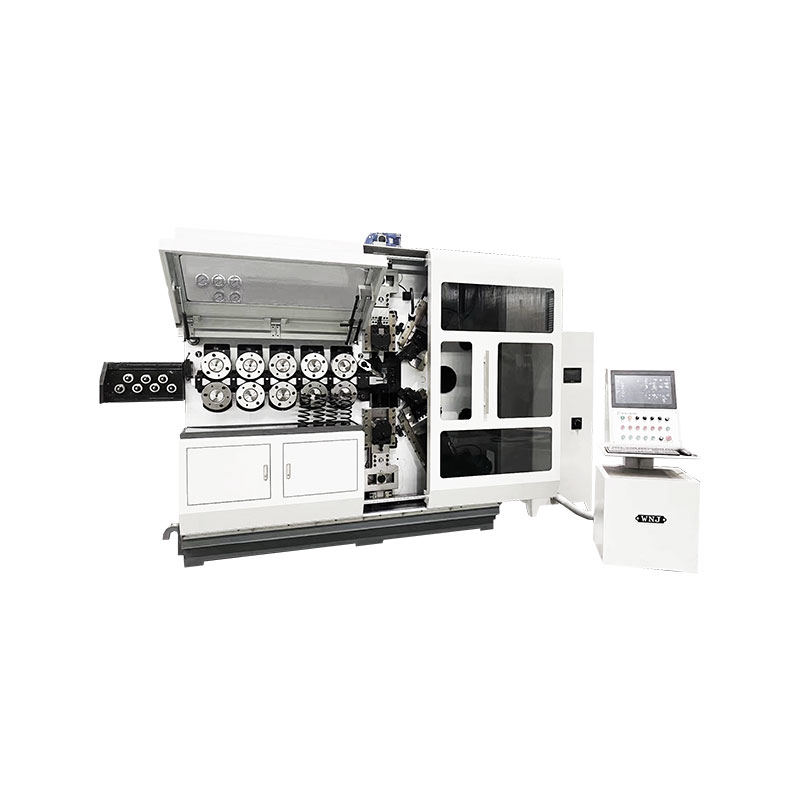
TK-6120 MACCHINA PER ARROTOLARE MOLLA CNC TK-6120 ...
Vedi dettagli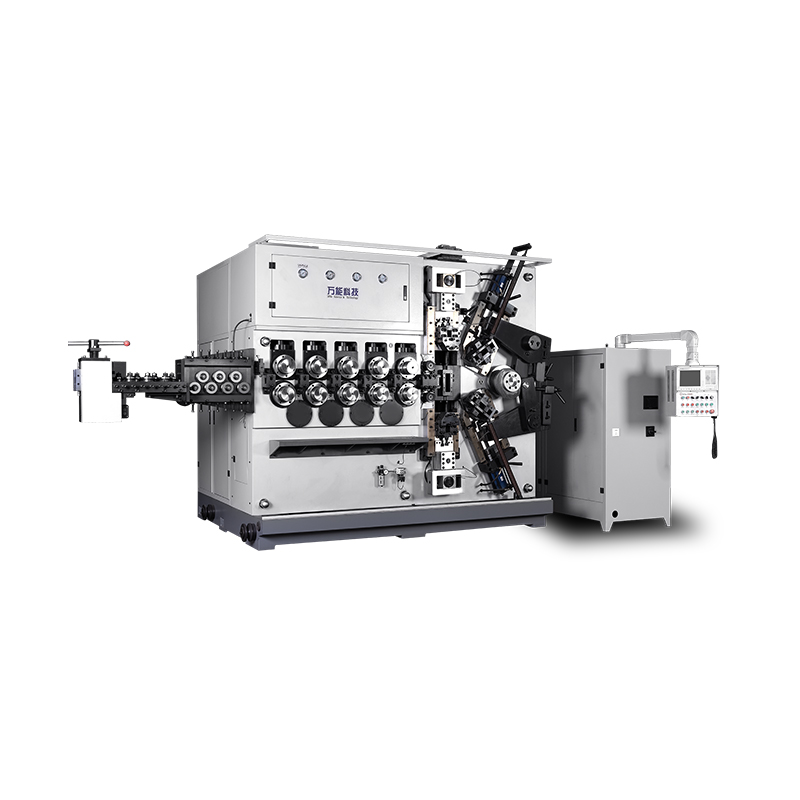
TK-5200 MACCHINA PER AVVOLGIMENTO MOLLA CNC TK-5200 5 ASSI ...
Vedi dettagli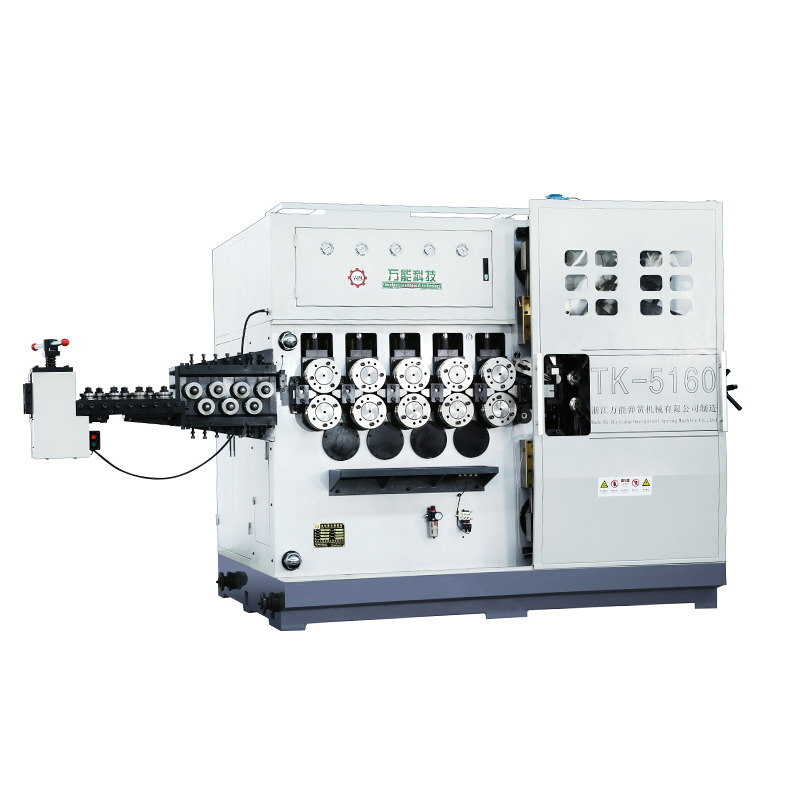
TK-5160 TK-5160 MACCHINA PER AVVOLGIMENTO MOLLA CNC A 5 ASSI ...
Vedi dettagli
TK-5120 TK-5120 MACCHINA PER AVVOLGIMENTO MOLLA CNC A 5 ASSI ...
Vedi dettagliCodice QR mobile