Lingua
Un team di acquisto inoltra un disegno con tre numeri sopra: filo armonico da 2,0 mm, otto bobine del corpo e un angolo della gamba libera di 90 gradi. La coppia alla deflessione completa deve essere compresa tra 0,40 e 0,44 N-m e la parte deve sopravvivere a 250.000 cicli di apertura e chiusura all'interno del gruppo di chiusura del sedile. I primi campioni superano ogni controllo. Quattro mesi dopo, i risultati sul campo mostrano che le gambe si spezzano a circa 40.000 cicli, e ogni frattura si trova nello stesso punto: la piega dove la gamba lascia il corpo della bobina. La chimica del filo era corretta. Il diametro della bobina era corretto. Il cedimento è stato deciso da un raggio di curvatura che nessuno aveva misurato.
La risposta diretta: una molla di torsione vive o muore in base a quattro variabili: resistenza alla trazione del filo e condizioni della superficie, raggio di curvatura interno nel punto in cui ciascuna gamba esce dal corpo, sollecitazione di flessione sulla fibra interna di quella curva e riduzione dello stress applicata dopo l'avvolgimento. Modificandone uno qualsiasi, la curva di coppia, l'angolo libero e la durata a fatica si muoveranno tutti insieme.
Questa guida illustra il significato di queste quattro variabili in officina, i numeri che vale la pena scrivere in una specifica, il modo in cui le moderne macchine a molle CNC mantengono gli angoli delle gambe in modo ripetibile e i modelli di guasto che indicano quale parametro è andato alla deriva. È scritto per le persone che devono approvare un'ispezione del primo articolo e poi difendere quella decisione due anni dopo.
Una molla torsionale immagazzina energia essendo attorcigliata, non compressa. Le bobine del corpo agiscono come una bobina di filo in flessione anziché in torsione, le due gambe trasmettono il carico e l'angolo tra quelle gambe a riposo è l'angolo libero. Quando un meccanismo fa ruotare una gamba rispetto all'altra, la molla resiste e la coppia resistente aumenta all'incirca in proporzione all'angolo di deflessione finché il materiale non cede.
La velocità - coppia per grado - scala con la quarta potenza del diametro del filo e diminuisce linearmente con il numero di spire attive e il diametro medio della spira. Questa relazione di quarta potenza è il motivo per cui una variazione del diametro del filo del 5% può spostare la coppia di oltre il 20% e perché i certificati del diametro del filo sono più importanti per le molle di torsione che per molti altri tipi di molle. Anche il modulo elastico del filo entra direttamente: l'acciaio al carbonio funziona a circa 207 GPa, mentre l'acciaio inossidabile 302 si trova vicino a 193 GPa, quindi uno scambio diretto di materiale senza un ricalcolo della velocità mancherà la finestra di coppia.
La sollecitazione di flessione nella giunzione gamba-corpo viene calcolata dal momento applicato e dalla sezione del filo, quindi moltiplicata per un fattore di correzione che cresce man mano che la piega diventa più stretta. In parole povere: più acuto è l'angolo in cui la gamba lascia la bobina, maggiore è il picco di sollecitazione e prima si verifica una rottura da fatica all'interno di quell'angolo. Le linee guida di progettazione richiedono comunemente un raggio di curvatura interno pari ad almeno la metà del diametro del filo e le parti critiche per la fatica utilizzano spesso un diametro del filo completo. Anche i segni di utensili, i graffi dello stampo e le bruciature di molatura sullo stesso angolo fungono da avviatori di crepe, motivo per cui le condizioni della superficie rientrano nelle specifiche accanto alla qualità del materiale.
Una molla elicoidale può essere avvolta in senso orario o antiorario. Una molla di torsione dovrebbe essere deviata nella direzione che stringe le spire, perché il serraggio riduce il diametro interno e mantiene la molla alloggiata sul suo albero o mandrino. Caricalo nell'altro modo e il corpo si apre, il diametro interno aumenta e la molla può staccarsi dall'albero o incastrarsi contro un alloggiamento. Questo singolo dettaglio provoca una percentuale sorprendente di scarti in catena di montaggio, e di solito viene colto solo quando il disegno mostra insieme la freccia di carico e la mano del vento.
La tabella seguente raccoglie le gamme che i negozi primaverili esperti considerano come territorio di lavoro piuttosto che come limiti rigidi. I valori al di fuori di questi intervalli non sono automaticamente errati, ma meritano una conversazione su attrezzature, costi di ispezione e margine di fatica prima che il disegno venga pubblicato. Per una trattazione più completa delle equazioni alla base della coppia e dello stress, questo Equazioni di progettazione delle molle di torsione e guida ai materiali segue passo dopo passo la sequenza di calcolo.
| Parametro | Intervallo di lavoro tipico | Perché è importante |
|---|---|---|
| Diametro del filo | Da 0,2 mm a 6 mm | Al di sopra di 6 mm, l'avvolgimento a freddo e la piegatura delle gambe richiedono una maggiore forza della macchina e un attento supporto dell'utensile |
| Indice della molla (diametro medio diviso per diametro del filo) | dalle 4 alle 16 | Al di sotto di 4 il filo è sovrasollecitato in corrispondenza della piega; sopra i 16 la bobina è instabile e si aggroviglia facilmente |
| Raggio di curvatura interno alla gamba | Da 0,5 a 1,0 volte il diametro del filo | Imposta il fattore di correzione della sollecitazione e quindi la durata a fatica dell'intera parte |
| Bobine del corpo attivo | 2 a 20 | Un numero inferiore di bobine aumenta notevolmente la velocità e concentra lo stress |
| Tolleranza dell'angolo libero | più o meno da 3 a 8 gradi | Le bande più strette necessitano di controlli dell'angolo durante il processo e di una riduzione controllata dello stress |
| Coppia alla deflessione nominale | più o meno il 10% è comune | Guidato dal diametro del filo, dal modulo e dal numero di bobine insieme |
| Sollievo dallo stress dopo l'avvolgimento | Circa 200-300 gradi Celsius per filo di carbonio e acciaio inossidabile avvolto a freddo | Allevia lo stress da formazione senza ammorbidire il filo al di sotto del carico di progetto |
Due di queste righe interagiscono più fortemente delle altre. L'indice e il raggio di piegatura insieme determinano se l'angolo della gamba è una transizione graduale o un aumento della sollecitazione e nessun trattamento termico può salvare una geometria che è già eccessivamente sollecitata. Quando un cliente chiede una tolleranza dell'angolo libero più stretta, la risposta pratica è solitamente un migliore controllo dell'angolo sulla macchina più un ciclo di tempra stabile, non un banco di ispezione più lungo.
La scelta del materiale determina il limite massimo di resistenza alla trazione, il comportamento a fatica e la quantità di protezione dalla corrosione di cui ha bisogno la parte finita. I gradi seguenti coprono la stragrande maggioranza delle molle di torsione prodotte su apparecchiature di avvolgimento a freddo.
| Grado del filo | Gamma di diametri tipici | Migliore adattamento |
|---|---|---|
| Filo armonico, ASTM A228 | Da 0,1 mm a 3 mm | Massima resistenza alla trazione e migliore resistenza alla fatica nelle molle di piccole dimensioni; necessita di placcatura o rivestimento se è presente umidità |
| MB temperato ad olio, ASTM A229 | Da 0,5 mm a 10 mm | Fili di dimensioni maggiori dove il filo armonico non è disponibile; buona scelta per tutti gli usi |
| Trafilato duro, ASTM A227 | Da 0,5 mm a 12 mm | Parti per impieghi leggeri e a ciclo ridotto in cui il costo prevale e lo stress rimane basso |
| Cromo-silicio, ASTM A401 | da 1 mm a 16 mm | Parti automobilistiche e industriali ad alto stress e ad alto numero di cicli; risponde bene al rinvenimento dopo la formatura |
| Acciaio inossidabile 302 e 304, ASTM A313 | Da 0,1 mm a 12 mm | Esposizione alla corrosione, contatto con alimenti e medicinali, servizio a temperature miti |
| Acciaio inossidabile 17-7PH | Da 0,3 mm a 6 mm | Resistenza alla corrosione ed elevata robustezza, spesso nel settore aerospaziale e strumentale |
| Bronzo fosforoso e rame berillio | Da 0,1 mm a 5 mm | Conduttività elettrica e requisiti non magnetici; modulo circa la metà di quello dell'acciaio |
Tre note pratiche che risparmiano rilavorazioni. Innanzitutto, una sostituzione del materiale che mantiene lo stesso diametro del filo non manterrà la stessa coppia, perché cambiano sia il modulo elastico che la sollecitazione ammissibile. In secondo luogo, i gradi inossidabili di solito presentano uno stress di flessione consentito inferiore rispetto al filo armonico dello stesso diametro, quindi un miglioramento della corrosione a volte impone un aumento del diametro. In terzo luogo, richiedere il certificato di trazione con ciascun lotto di filo; una molla di torsione a livello elicoidale che funziona vicino al limite di sollecitazione mostrerà uno spostamento di coppia non appena un lotto più morbido arriva alla macchina.
Su una macchina per molle CNC, una molla di torsione viene prodotta in una breve sequenza: il filo viene trascinato attraverso rulli di alimentazione a una lunghezza controllata, avvolto attorno a un mandrino che imposta il diametro interno, distanziato da uno strumento di passo se il corpo ha bisogno di spazi vuoti, e quindi le gambe vengono formate, posizionate e tagliate. Ognuno di questi passaggi lascia un'impronta sull'angolo finito.
Springback è la parte onesta del processo. Il filo di acciaio non rimane dove lo strumento lo spinge e la quantità di ritorno dipende dal diametro del filo, dalla resistenza alla trazione e da quanto è stata piegata la gamba. La maggior parte delle officine piega sperimentalmente la gamba di circa il 3-8% e quindi blocca la posizione corretta dell'utensile nel programma. Su una macchina senza camme, la correzione è un numero digitato nel programma; su una macchina a camme si tratta di una regolazione meccanica. La differenza si manifesta direttamente nel tempo di cambio produzione quando una famiglia di pezzi condivide una macchina.
Una macchina a tre assi gestisce una singola gamba dritta su ciascun lato, che copre gran parte delle molle di chiusura, clip e cerniera. Le macchine a cinque assi aggiungono il posizionamento indipendente delle gambe in modo che le gambe possano sedersi a diverse lunghezze o altezze, che è ciò che richiedono molle a doppia torsione e gambe sfalsate. Le macchine senza camme a dieci e dodici assi formano più pieghe, ganci e persino una seconda molla in un unico ciclo, eliminando operazioni secondarie che altrimenti necessiterebbero di una stazione di piegatura separata e di un'altra attrezzatura.
 MACCHINA PER LA FORMATURA DI MOLLE CNC-625D 3 ASSI CNC Informazioni aggiuntive Visualizza il prodotto →
Le attrezzature di questa classe, come la macchina per la formatura di molle CNC a tre assi CNC625D, sono costruite esattamente attorno a questo lavoro: formare il corpo, piegare entrambe le gambe in angolo e tagliare a misura in un ciclo ininterrotto. Il guadagno non è solo la velocità. Maneggiare una molla due volte significa avere due possibilità di aggiungere un graffio sul raggio di curvatura, e un graffio sul raggio di curvatura è il punto in cui iniziano le crepe da fatica.
Un angolo libero non significa nulla a meno che il metodo di misurazione non sia fisso. La convenzione usuale è quella di misurare l'angolo compreso tra le due gambe quando entrambe sono tenute su perni di un diametro specificato ad una distanza specifica dalla bobina. Cambiare il diametro del perno e l'angolo riportato cambia di diversi gradi. Quando un disegno indica semplicemente 90 gradi senza alcuna definizione dei perni, è probabile che ci sia disaccordo tra il foglio di ispezione del produttore di molle e l'ispezione in arrivo del cliente, anche quando entrambe le parti sono identiche.
L'avvolgimento e la flessione delle gambe lasciano tensioni residue bloccate nel filo. Se lasciati inalterati, riducono la durata a fatica e fanno deviare l'angolo libero nelle prime migliaia di cicli. Un ciclo termico controllato allenta tali stress e la finestra di temperatura è più ristretta di quanto la maggior parte delle persone pensi. Eseguilo troppo freddo e lo stress residuo rimane; farlo funzionare troppo caldo e il filo perde resistenza alla trazione, quindi ogni molla di quel lotto misura una coppia bassa.
I fornitori di cavi pubblicano programmi di riduzione dello stress consigliati per grado. Le molle in carbonio e acciaio avvolte a freddo vengono generalmente trattate a una temperatura compresa tra 200 e 300 gradi Celsius per un tempo di immersione definito, mentre le parti in cromo-silicio formate in condizioni più dure possono essere temperate a temperature più elevate per sviluppare la loro resistenza al lavoro. Il programma conta meno della ripetibilità: un forno con circolazione d'aria uniforme e ciclo registrato produce lo stesso angolo e coppia il lunedì e il venerdì.
 Forno per tempra a molla WNJ420 (serie inossidabile) FORNO PER TEMPRA A MOLLA serie inossidabile WNJ Visualizza il prodotto →
Le apparecchiature di rinvenimento appositamente progettate, come il forno per rinvenimento di molle della serie di vernici WNJ, sono progettate in base a tale requisito di ripetibilità: una temperatura della camera impostata, una sosta controllata e un flusso d'aria costante attraverso il carico. Per le molle elicoidali lunghe o pesanti, un forno di tempra mobile consente di trattare le parti dove vengono maneggiate anziché spostate attraverso l'impianto, riducendo così sia il rischio di distorsione che il tempo di ciclo.
Una molla di torsione è facile da ispezionare male. La misurazione della coppia in un punto indica la velocità solo in combinazione con un secondo punto; misurare l'angolo libero senza una definizione di pin non dice quasi nulla; e l'ispezione del raggio della gamba con un calibro non dice nulla a meno che il percorso del calibro non segua la curva. Il piano seguente è un breve elenco che individua i problemi reali.
Eseguire il ciclo del campione di fatica esattamente come fa l'applicazione, incluso se la molla è caricata nella direzione di avvolgimento e se ritorna al suo angolo libero tra i cicli. Una molla mantenuta ad un precarico e fatta oscillare di un piccolo angolo si comporta in modo molto diverso da una molla completamente rilasciata ad ogni corsa, e il secondo caso è quello in cui compaiono la maggior parte delle crepe.
Le molle torsionali compaiono ovunque un meccanismo necessiti di una forza di ritorno attorno a un perno. Negli interni delle automobili tengono maniglie, serrature, portabicchieri e meccanismi dei sedili; dentro applicazioni per molle nel settore automobilistico e della mobilità la stessa famiglia di parti gestisce anche il ritorno del pedale, l'assistenza del tendicinghia e piccoli elementi di sospensione in cui il numero dei cicli ammonta a milioni. L'ingegneria elettrica li utilizza per bracci di interruttori e contatti di relè, dove la conduttività e il comportamento non magnetico talvolta spingono la progettazione verso le leghe di bronzo.
I dispositivi medici utilizzano piccole molle di torsione nelle suturatrici chirurgiche, nei morsetti e nei manici degli strumenti, dove la priorità è la forza costante piuttosto che la forza massima: un chirurgo avverte uno spostamento della coppia del 10% attraverso il manico. L'hardware aerospaziale e militare spinge nella direzione opposta, richiedendo elevata capacità di stress in cromo-silicio o 17-7PH con stretta tracciabilità. Le macchine agricole e edili utilizzano diametri di filo maggiori in ambienti polverosi e umidi dove la molla è spesso la parte meno costosa dell'assemblaggio e la meno protetta. Le apparecchiature per le telecomunicazioni utilizzano minuscole molle di torsione nel connettore e nell'hardware in fibra ottica, dove pochi gradi di errore angolare possono modificare la pressione di contatto.
Il filo conduttore di tutti questi è che la molla raramente è la voce di costo più grande, ma è spesso la parte che determina se si verifica una richiesta di garanzia. Questo è il motivo per specificare correttamente la geometria e il trattamento termico in fase di disegno invece di accettare qualunque cosa produca la prima configurazione degli utensili.
I fallimenti sul campo lasciano una firma. Leggere correttamente la firma in genere consente di risparmiare più tempo rispetto alla riesecuzione di un calcolo di progettazione completo.
Il raggio di piegatura è troppo stretto per il diametro del filo, la gamba viene piegata una seconda volta durante l'assemblaggio oppure l'angolo presenta un segno di utensile. Allargare il raggio verso il diametro del filo, spostare l'operazione di formatura in una fase precedente del ciclo della macchina e ispezionare l'utensile che crea la piega.
Riduzione dello stress insufficiente o tempo di assorbimento ridotto per aumentare la produttività. Ripristinare il programma pubblicato per la qualità del filo e verificare la coppia sulle parti prelevate dalla metà del carico del forno.
La molla è caricata contro la direzione di avvolgimento, quindi la deflessione espande il corpo invece di stringerlo. Invertire la direzione del vento o invertire la direzione di carico, a seconda di quale sia il più economico nell'assemblaggio.
Le gambe vengono forzate oltre l'angolo libero per adattarsi, il che significa che il gruppo porta la molla oltre la sua deflessione nominale. Aprire l'angolo libero in modo che la posizione di installazione sia all'interno dell'intervallo di lavoro oppure ridurre la tolleranza della lunghezza della gamba in modo che la gamba non debba essere flessa per entrare nella sua fessura.
La copertura della placcatura è più sottile esattamente nel punto in cui la curva allunga la superficie. Specificare uno spessore di rivestimento che il processo può effettivamente ottenere su una superficie curva oppure passare a un grado inossidabile e accettare il modulo e la variazione di sollecitazione ammissibile.
La scelta della macchina segue la famiglia dei pezzi, non il volume di picco. Un'officina che gestisce una gamma ristretta di semplici molle di torsione ad alto volume ottiene il miglior ritorno sull'investimento da un avvolgitore compatto con attrezzatura a cambio rapido. Un'officina che effettua ordini misti - quaranta diverse molle di torsione in un mese, ogni ordine tra 500 e 20.000 pezzi - ha bisogno di flessibilità di formatura e programmazione rapida più che di velocità del ciclo grezzo.
| Tipo di macchina | Capacità di forma | Più adatto a |
|---|---|---|
| Avvolgitore CNC a tre assi | Corpo rotondo, gambe dritte, piega singola su ciascun lato | Molle per chiusura, clip e cerniera ad alto volume con geometria stabile |
| Macchina formatrice a cinque assi | Angoli delle gambe indipendenti, gambe sfalsate, corpi a doppia torsione | Famiglie miste in cui la geometria delle gambe varia tra gli ordini |
| Macchina senza camme da dieci a dodici assi | Pieghe multiple, ganci, complesse gambe tridimensionali | Lotti piccoli e medi che necessitano di rapidi cambi di programma |
| Piegatrice per fili CNC | Forme in filo bi e tridimensionali con gambe aperte o lunghe | Parti di torsione a gamba lunga e forme di filo che non sono vere e proprie bobine |
L'architettura senza camme merita una menzione specifica per il modo in cui cambia l'economia di piccoli lotti. Con una macchina a camme, un nuovo angolo delle gambe solitamente significa nuovi strumenti e una nuova configurazione meccanica; con una macchina senza camme, di solito significa caricare un programma. Per un impianto che utilizza centinaia di varianti di molle di torsione, tale differenza determina se un ordine di 2.000 pezzi è redditizio.
 CNC-1225 MACCHINA SENZA CAMME A MOLLA CNC 12 ASSI CNC-1225 MACCHINA SENZA CAMME A MOLLA CNC 12 ASSI Visualizza il prodotto →
Una piattaforma senza camme a dodici assi come la macchina senza camme a molla CNC1225/1235/1250 è mirata esattamente a questa realtà di lotti misti: i servoassi sono assegnati all'alimentazione, all'avvolgimento, alla formazione delle gambe e al taglio, e il passaggio da una molla di torsione a quella successiva è una questione di programma e posizione dell'utensile piuttosto che di una ricostruzione completa. Il vantaggio pratico è che un negozio può accettare un ordine di 1.000 pezzi senza perdere il pomeriggio per l'allestimento.
Una barra di torsione è un pezzo diritto di metallo attorcigliato attorno al proprio asse e immagazzina energia attraverso lo stress di taglio. Una molla di torsione è una bobina con due gambe, e le sue spire del corpo lavorano principalmente in flessione mentre le gambe trasmettono il momento. La confusione è comune perché i termini sembrano simili, ma i calcoli di progettazione, gli strumenti e le modalità di guasto sono completamente diversi.
La coppia è approssimativamente lineare con l'angolo di deflessione fino al punto in cui il filo inizia a cedere. La velocità dipende dal modulo elastico del filo, dalla quarta potenza del diametro del filo, dal numero di spire del corpo attivo e dal diametro medio della spira. A causa del termine di quarta potenza, una misurazione accurata del diametro del filo è più preziosa di una misurazione dell'angolo più precisa quando si ricerca una deviazione di coppia.
Si consiglia una sola direzione. Il caricamento nella direzione di avvolgimento stringe le spire e restringe il diametro interno, mantenendo la molla alloggiata sul suo albero. Il caricamento contrario alla direzione di avvolgimento apre le bobine, aumenta il diametro interno e invita la molla a scivolare, incepparsi o incepparsi nel suo alloggiamento. Segnare la direzione di caricamento sul disegno e sull'imballo.
La curvatura è il punto in cui la massima sollecitazione di flessione incontra il raggio più piccolo. Le cause più comuni sono un raggio di curvatura inferiore alla metà del diametro del filo, un segno di utensile che funge da innesco, una fase di assemblaggio che flette la gamba oltre l'angolo progettato e un ciclo di riduzione dello stress che è stato abbreviato per aumentare la produzione. Controllare questi quattro elementi in ordine risolve la maggior parte dei problemi di piegatura.
Per una molla avvolta a freddo misurata su perni definiti, più o meno 5 gradi è un obiettivo di produzione confortevole e più o meno 3 gradi sono ottenibili con controlli in-process e un ciclo di rinvenimento stabile. Richiedere una tensione inferiore a 3 gradi di solito aumenta i costi più velocemente di quanto non aumenti la resa dell'assemblaggio, poiché l'assemblaggio stesso spesso presenta una variazione angolare maggiore rispetto alla molla.
Le piccole molle possono spesso funzionare senza supporto se il corpo è corto e la deflessione è modesta. Corpi più lunghi e diametri di filo maggiori tendono a deformarsi o deformarsi lateralmente sotto carico, quindi un albero o un manicotto all'interno della bobina è una pratica normale. Lasciare uno spazio tra il diametro interno della bobina e l'albero pari ad una piccola percentuale del diametro del filo per evitare che si inceppi quando la bobina si stringe.
I meccanismi di consumo sono comunemente specificati tra 50.000 e 300.000 cicli, i componenti interni automobilistici spesso mirano a un numero compreso tra 500.000 e 2 milioni e le parti legate alla sicurezza spingono ancora più in alto. Il numero che conta non è l’obiettivo stesso ma il livello di stress al quale lo rivendichi. Una molla che funziona vicino allo stress di flessione consentito per il suo materiale non raggiungerà un milione di cicli, indipendentemente da quanto bene sia realizzata.
Sì, con la giusta configurazione degli utensili e degli assi. Le molle a compressione necessitano di controllo del passo ed estremità chiuse; le molle di torsione necessitano della formazione delle gambe e del controllo dell'angolo. Le macchine con più servoassi e programmazione aperta gestiscono facilmente il cambio, mentre gli avvolgitori molto semplici sono solitamente dedicati a una famiglia. Se il tuo portafoglio ordini comprende diversi tipi di molle, dai priorità alla flessibilità di programmazione e all'accesso alla stazione utensile rispetto alla massima velocità di avvolgimento.
La maggior parte delle controversie relative alle molle di torsione sono riconducibili a un disegno incompleto piuttosto che a un difetto di fabbricazione. Includere il grado del filo con il riferimento standard, il diametro del filo con tolleranza, il diametro interno del corpo e il numero di bobine, l'angolo libero con il diametro del perno e la distanza del perno utilizzati per misurarlo, le lunghezze delle gambe e il raggio di piegatura interno su ciascuna gamba, il valore della coppia con il relativo angolo di deflessione e direzione di rotazione, la distensione o finitura richiesta e l'obiettivo della durata del ciclo con la condizione di carico che lo definisce.
Una volta definiti questi elementi, un produttore di molle può selezionare il filo giusto, impostare correttamente gli assi della macchina al primo tentativo, applicare il ciclo termico corretto ed eseguire l'ispezione rispetto alla stessa geometria che il progettista aveva in mente. Senza di essi, il primo articolo diventa un esperimento e il secondo articolo diventa una discussione di garanzia. Le molle di torsione sono parti semplici con variabili che interagiscono bruscamente e i pochi minuti spesi a specificare i dettagli in fase di disegno sono l'assicurazione più economica disponibile nell'intero progetto.

TK-13200, TK-7230 TK-13200, TK-7230 MACCHINA PER AVVOLGIMENTO MOLLA CNC 12 ASSI ...
Vedi dettagli
TK-13200, TK-7230 TK-13200, TK-7230 MACCHINA PER AVVOLGIMENTO MOLLA CNC 12 ASSI ...
Vedi dettagli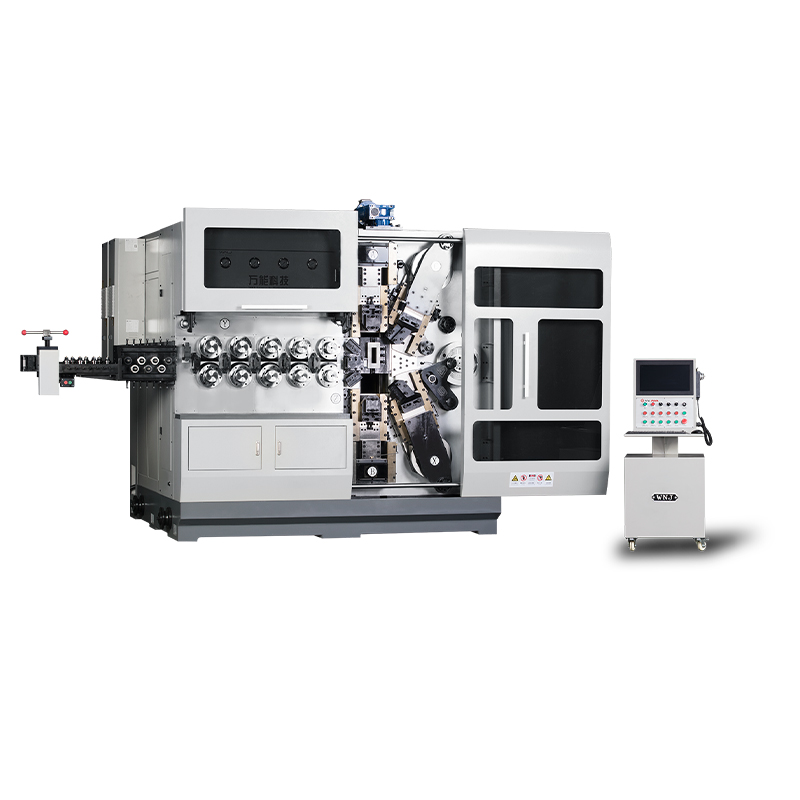
TK12120 TK-12120 MACCHINA PER AVVOLGIMENTO MOLLA CNC 12 ASSI ...
Vedi dettagli
TK-6160 MACCHINA PER ARROTOLARE MOLLA CNC TK-6160 ...
Vedi dettagli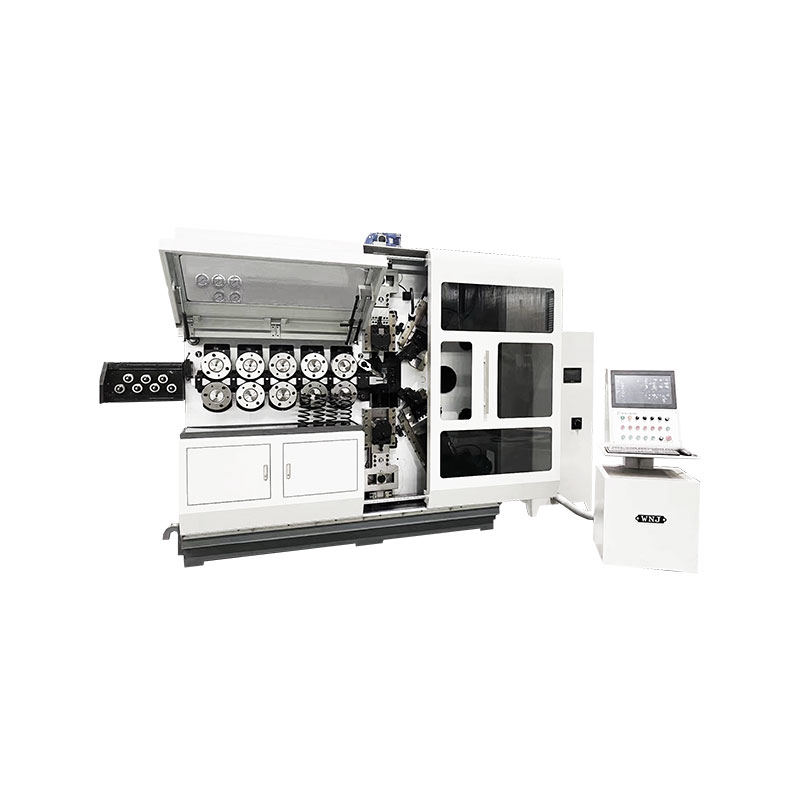
TK-6120 MACCHINA PER ARROTOLARE MOLLA CNC TK-6120 ...
Vedi dettagli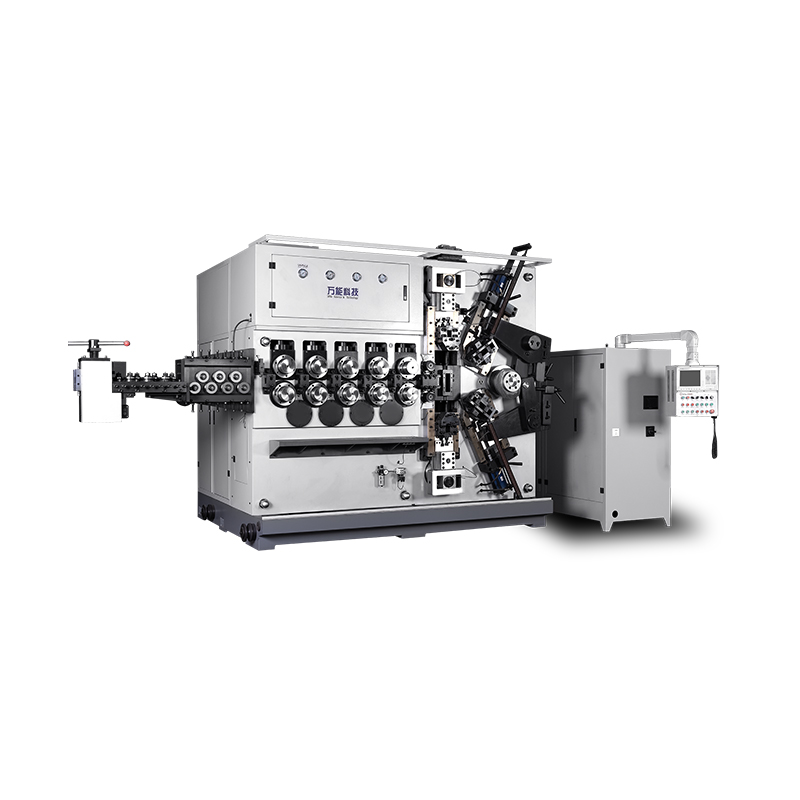
TK-5200 MACCHINA PER AVVOLGIMENTO MOLLA CNC TK-5200 5 ASSI ...
Vedi dettagli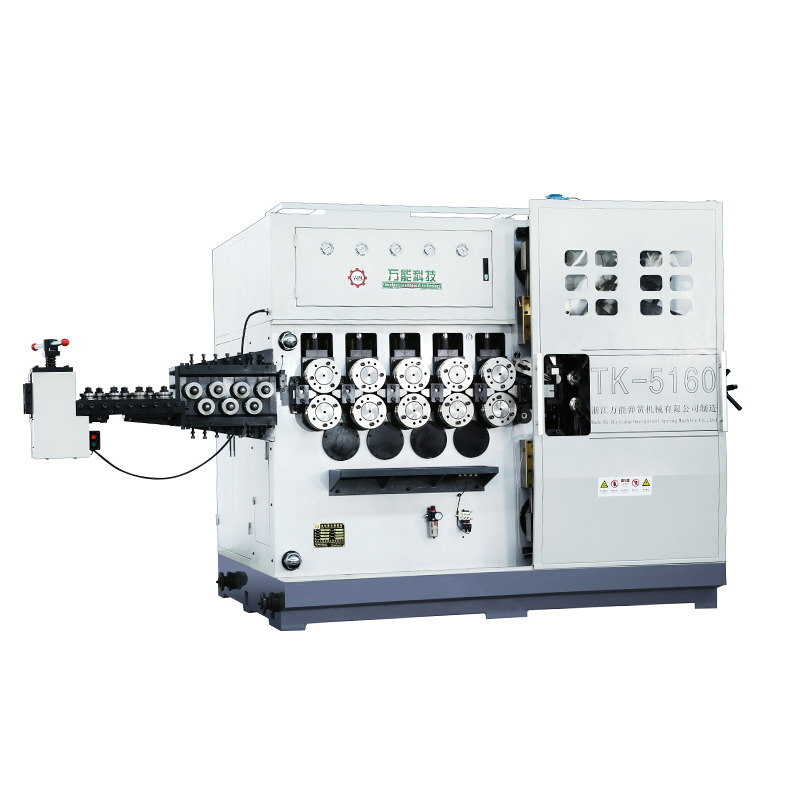
TK-5160 TK-5160 MACCHINA PER AVVOLGIMENTO MOLLA CNC A 5 ASSI ...
Vedi dettagli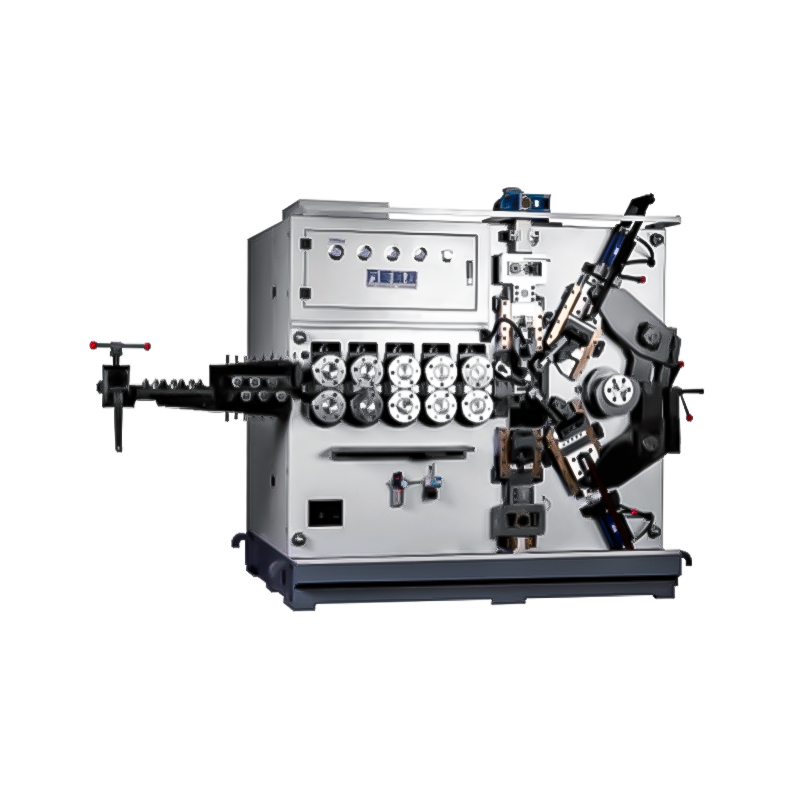
TK-5120 TK-5120 MACCHINA PER AVVOLGIMENTO MOLLA CNC A 5 ASSI ...
Vedi dettagliCodice QR mobile